

EN ISO 9017၊ "သတ္တုပစ္စည်းများရှိ အဖျက်အဆီးစမ်းသပ်ခြင်း - အရိုးကျိုးစမ်းသပ်ခြင်း" သည် ဥရောပစံနှုန်းကိုအခြေခံ၍ နိုင်ငံတကာစံချိန်စံညွှန်းသတ်မှတ်ရေးအဖွဲ့ (ISO) မှထုတ်ဝေသည့် နောက်ပိုင်းတွင် အမျိုးအစား၊ အရွယ်အစားနှင့် ကွဲအက်မှုမရှိခြင်းကဲ့သို့သော အတွင်းပိုင်းချို့ယွင်းချက်၊ ကွဲအက်မှုမရှိခြင်း၊ ကွဲအက်မှုမရှိခြင်း၊ အရိုးကျိုးခြင်း မျက်နှာပြင်တွင် ပါဝင်ခြင်း။ ဤစံနှုန်းသည် အထူ 2 မီလီမီတာ သို့မဟုတ် ထို့ထက်ပိုသော အထူ 2 မီလီမီတာ သို့မဟုတ် ယင်းထက်ပိုသော ပေါင်းစပ်ဂဟေဆော်သည့် လုပ်ငန်းစဉ်ဖြင့် ပြုလုပ်သော အဆစ်များပါရှိသော ထုတ်ကုန်ပုံစံများအားလုံးတွင် သတ္တုပစ္စည်းများနှင့် သက်ဆိုင်ပါသည်။
ဤစံနှုန်း၏ရည်ရွယ်ချက်များအတွက်၊ အောက်ပါအသုံးအနှုန်းများနှင့် အဓိပ္ပါယ်ဖွင့်ဆိုချက်များ အကျုံးဝင်သည်-
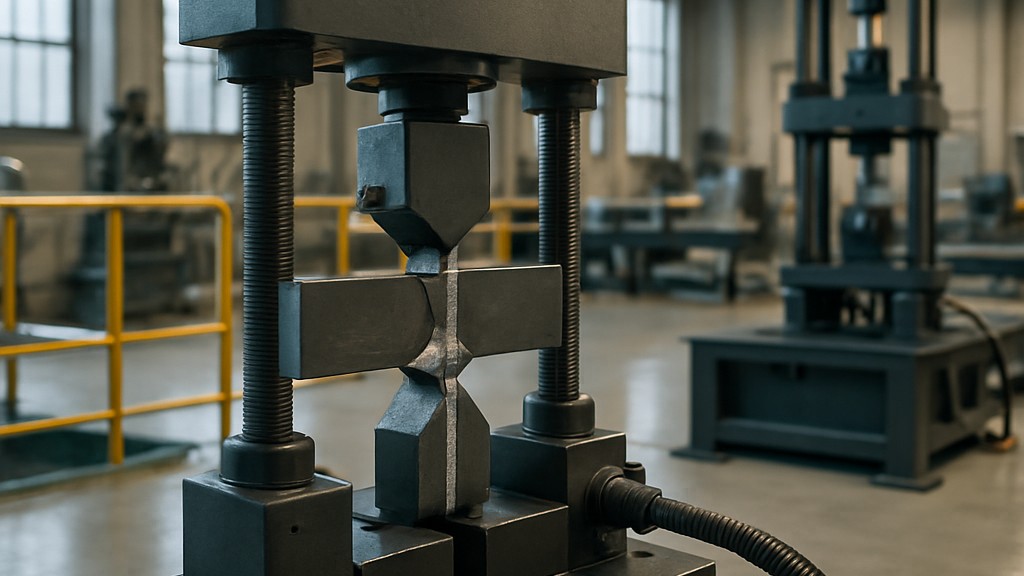
အရိုးအဆစ်သည် ကျိုးနေသောမျက်နှာပြင်ကို စစ်ဆေးရန်အတွက် ဂဟေဆက်ထားသောသတ္တုတစ်လျှောက် ကျိုးသွားပါသည်။ ကျိုးသွားခြင်းကို ကွေးခြင်း သို့မဟုတ် တင်းမာမှု၊ တည်ငြိမ်မှု သို့မဟုတ် ဒိုင်နမစ်တင်တင်ခြင်းတို့ဖြင့် လှုံ့ဆော်ပေးနိုင်သည်။ ထို့အပြင်၊ ကျိုးကြေစေရန်အတွက် notch အတိုင်းအတာနှင့် အပူချိန် ကွဲပြားနိုင်သည်။ အခြားသတ်မှတ်ထားခြင်းမရှိပါက ပတ်ဝန်းကျင်အပူချိန် (23°C အပေါင်း/အနှုတ် 5°C) တွင် စမ်းသပ်ရပါမည်။
အပလီကေးရှင်းစံနှုန်းတွင် အခြားနည်းဖြင့် သို့မဟုတ် စာချုပ်ချုပ်ဆိုထားသည့်အဖွဲ့များအကြား သဘောတူညီချက်ဖြင့် သတ်မှတ်ထားခြင်းမရှိပါက၊ စမ်းသပ်မှုအပိုင်းသည် စံသတ်မှတ်ချက်တွင် ဖော်ပြထားသော ကိန်းဂဏန်းများနှင့် ကိုက်ညီရမည်။ စမ်းသပ်မှုအပိုင်းသည် လိုအပ်သော စုစုပေါင်းစစ်ဆေးရေးအလျားနှင့် ဧရိယာအတွက် လုံလောက်သော စမ်းသပ်နမူနာကို ပံ့ပိုးပေးရမည်။
စစ်ဆေးရေးအလျား၊ ဧရိယာနှင့် စမ်းသပ်နမူနာအရေအတွက်တို့ကို လျှောက်လွှာစံနှုန်းဖြင့် သို့မဟုတ် စာချုပ်ချုပ်ဆိုသည့်အဖွဲ့များအကြား သဘောတူညီချက်ဖြင့် သတ်မှတ်ထားသည်။ ပန်းကန်ပြားရှိ ဂဟေဆက်ထားသော အဆစ်များကို အနီးစပ်ဆုံး တူညီသော ဂဟေအရှည်၏ စမ်းသပ်နမူနာများတွင် ဂဟေဆက်ထားသော အဆစ်များဆီသို့ ဖြတ်သွားပါသည်။ တင်ပါးဂဟေဆက်ခြင်းအတွက်၊ ဂဟေဝင်ရိုးသည် စမ်းသပ်နမူနာ၏အလယ်တွင် တည်ရှိသည်။ ပိုက်များတွင် ဂဟေဆော်ထားသော အဆစ်များအတွက်၊ လျှောက်လွှာစံနှုန်းတွင် အခြားနည်းဖြင့် သတ်မှတ်ထားခြင်း သို့မဟုတ် စာချုပ်ချုပ်ဆိုသည့်အဖွဲ့များအကြား သဘောတူညီချက်အရ မဟုတ်ပါက၊ စမ်းသပ်မှုအပိုင်းသည် အနည်းဆုံး စမ်းသပ်နမူနာနှစ်ခုကို ပေးရပါမည်။ အပြင်ဘက်ကွေးခြင်း စမ်းသပ်မှုများကို လုပ်ဆောင်သောအခါ၊ အမြစ်တင်းအားနှင့် မျက်နှာပြင်တင်းမာမှုတွင် တူညီသော နမူနာအရေအတွက်ကို စမ်းသပ်သည်။ လိုအပ်သော စမ်းသပ်နမူနာအရေအတွက်ကို ထုတ်လုပ်ရန် ပိုက်အချင်းသည် အလွန်သေးငယ်ပါက၊ နောက်ထပ် စမ်းသပ်မှုအပိုင်းများကို ဂဟေဆက်ရပါမည်။
ထုတ်လုပ်သည့်ထုတ်ကုန် သို့မဟုတ် ၎င်းကိုဖယ်ရှားလိုက်သော အဆစ်ရှိ ၎င်း၏တည်နေရာအတိအကျကို သိရှိနိုင်ရန် စမ်းသပ်အပိုင်းတစ်ခုစီကို အမှတ်အသားပြုသင့်သည်။ စမ်းသပ်မှုအပိုင်းမှ ဖယ်ရှားလိုက်သောကြောင့် စမ်းသပ်မှုတစ်ခုစီကို အမှတ်အသားပြုသင့်သည်။
ဖယ်ရှားခြင်းနည်းလမ်းသည် ထိခိုက်နိုင်သော အပူ သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ သက်ရောက်မှုများ ဖြစ်ပေါ်ခြင်းကို တားဆီးသင့်သည်။ ယေဘူယျအားဖြင့်၊ ဂဟေဆော်သည့်အစွန်းများပေါ်တွင် အချက်အလက်မလိုအပ်ပါက 25 mm အပိုင်းကို စမ်းသပ်ဂဟေဆက်ခြင်း၏ အဆုံးတစ်ခုစီမှ ဖယ်ရှားသင့်သည် (ဥပမာ၊ စတင်ခြင်း/ရပ်တန့်ခြင်း ချို့ယွင်းချက်များ)။
စမ်းသပ်နမူနာများကို အပူဖြတ်ခြင်း သို့မဟုတ် စက်ပိုင်းဆိုင်ရာနည်းလမ်းများဖြင့် ဖြတ်တောက်ရမည်။ အခြားသတ္တုပစ္စည်းများကို စက်ဖြင့်သာ ဖြတ်တောက်နိုင်သည်။
ပန်းကန်ပြားများ သို့မဟုတ် ပိုက်များတွင် ဂဟေဆက်ခြင်းအရိုးကျိုးခြင်းကို အောက်ပါအရာများထဲမှ တစ်ခု သို့မဟုတ် တစ်ခုထက်ပိုသောအားဖြင့် ထောက်ခံနိုင်သည်-
weld သတ္တု၏ ductility ပေါ်မူတည်၍ စတုရန်း၊ အဝိုင်း သို့မဟုတ် ချွန်ထက်သော ထစ်များကို အသုံးပြုနိုင်သည်။ မြင့်မားသော ductility (ဥပမာ၊ အလူမီနီယမ်နှင့် ကြေးနီ) ရှိသော ပစ္စည်းများအတွက် ချွန်ထက်သော ထစ်များကို အကြံပြုထားသည်။ weld တွင် ကျိုးသွားစေရန် notch depth သည် လုံလောက်ရပါမည်။
EN ISO 9017 စံနှုန်းသည် ဂဟေဆက်များကို ပျက်စီးစေသောစမ်းသပ်ခြင်းအတွက် စံပြုနည်းလမ်းတစ်ခုဖြစ်ပြီး အထူးသဖြင့် အရိုးကျိုးခြင်းနှင့် ပေါက်ပြဲခြင်းစမ်းသပ်ခြင်းအတွက် မရှိမဖြစ်လိုအပ်ပါသည်။ ၎င်း၏အရေးပါမှုများအတွက် အဓိကအကြောင်းရင်းများမှာ-
၎င်းသည် လိုအပ်သော စက်ပိုင်းဆိုင်ရာနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ စံချိန်စံညွှန်းများနှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးရန် ကူညီပေးသည်။
အတိုချုပ်အားဖြင့်၊ အဖျက်စမ်းသပ်ခြင်းမှတဆင့် fillet welds အတွက် တသမတ်တည်း၊ ဦးတည်ချက်နှင့် နိုင်ငံတကာအသိအမှတ်ပြု အရည်အသွေးထိန်းချုပ်မှုသေချာစေရန် EN ISO 9017 စံနှုန်းသည် လိုအပ်ပါသည်။
စမ်းသပ်ခြင်း၊ တိုင်းတာခြင်း၊ ခွဲခြမ်းစိတ်ဖြာခြင်းနှင့် အကဲဖြတ်ခြင်းလုပ်ငန်းများကို ကျယ်ပြန့်စွာလုပ်ဆောင်ခြင်းဖြင့် ကဏ္ဍအားလုံးတွင် နှစ်ပေါင်းများစွာ စီးပွားရေးလုပ်ငန်းများကို ပံ့ပိုးပေးနေသည့် ကျွန်ုပ်တို့၏အဖွဲ့အစည်းတွင် သိပ္ပံနှင့်နည်းပညာဆိုင်ရာ ကမ္ဘာလုံးဆိုင်ရာတိုးတက်မှုများကို အနီးကပ်လိုက်လျှောက်ပြီး ၎င်းတို့ကို အဆက်မပြတ်တိုးတက်နေသော ဝန်ထမ်းအင်အားများရှိသည်။ ဤအခြေအနေတွင်၊ ကျွန်ုပ်တို့သည် EN ISO 9017 "သတ္တုပစ္စည်းများရှိ ဂဟေဆက်များကို ပျက်စီးစေသောစမ်းသပ်ခြင်း - အရိုးကျိုးခြင်းစမ်းသပ်ခြင်း" စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

