
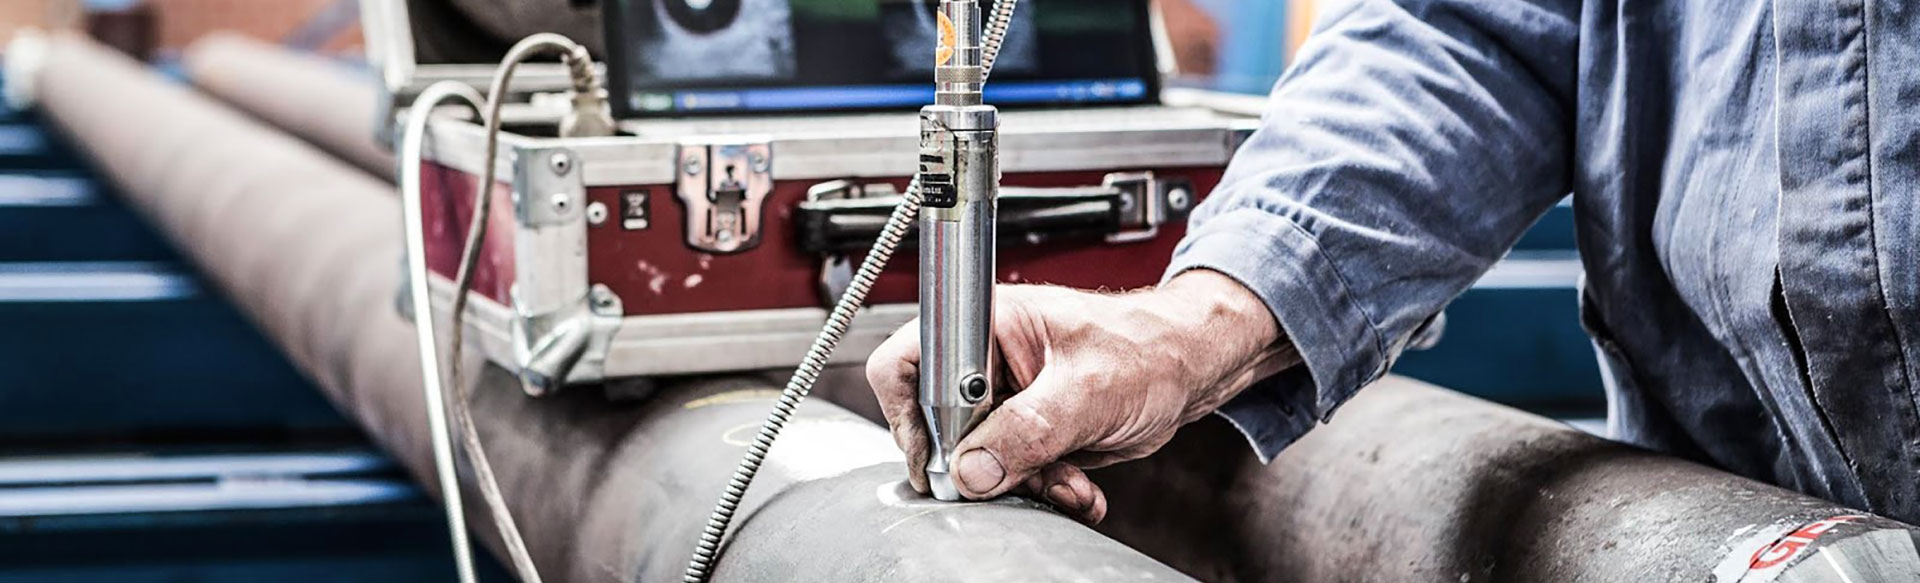
Метод фазированной решетки изначально был разработан для операторов шведских атомных электростанций, чтобы удовлетворить потребность в анализе труб из нержавеющей стали диаметром до 76 мм. Контроль фазированной решетки — это тип ультразвукового контроля, при котором в образец вводится группа звуковых волн. EUROLAB, специализируется на разработке методов тестирования фазированных решеток с использованием новейших робототехнических технологий.

Ваши преимущества от тестов с прогрессивной последовательностью
О тесте прогрессивной последовательности
Тестирование фазированной решетки, EUROLAB Устройство с фазированной решеткой способно очень точно обнаруживать и отображать неоднородности, анализируя при этом пучки звуковых импульсов и их поведение внутри исследуемого образца.
Наши новейшие решения для механизированных ступенчатых массивов способны быстро и эффективно документировать признаки ошибок, поэтому прогрессивный контроль массива особенно полезен для облегчения бремени критичных по времени остановов оборудования, когда окна для рентгеновского излучения часто относительно короткие.
EUROLAB Мы оптимизируем наши методы и технологии фазированных решеток в течение многих лет и постоянно обучаем наших опытных ультразвуковых инспекторов быстро развивающейся области контроля фазированных решеток, чтобы обеспечить надежность и безопасность, необходимые нашим клиентам.
Искаженные ошибки, определяемые ориентацией откликов относительно общей геометрии ресурса и структурного шума. Это очевидно как в прямых, так и в модальных преобразованных ответах. Инспекция включает обнаружение, определение характеристик, определение длины и высоты дефектов окружающей среды в источнике и зоне термического влияния (ЗТВ).
Наши решения для механизированных поэтапных испытаний включают:
EUROLAB, со своей высокопрофессиональной командой и лабораториями, аккредитованными на международном уровне, Тесты прогрессивной последовательности полностью и надежно выполняет все услуги по тестированию, анализу, измерению, оценке и созданию отчетов.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

