
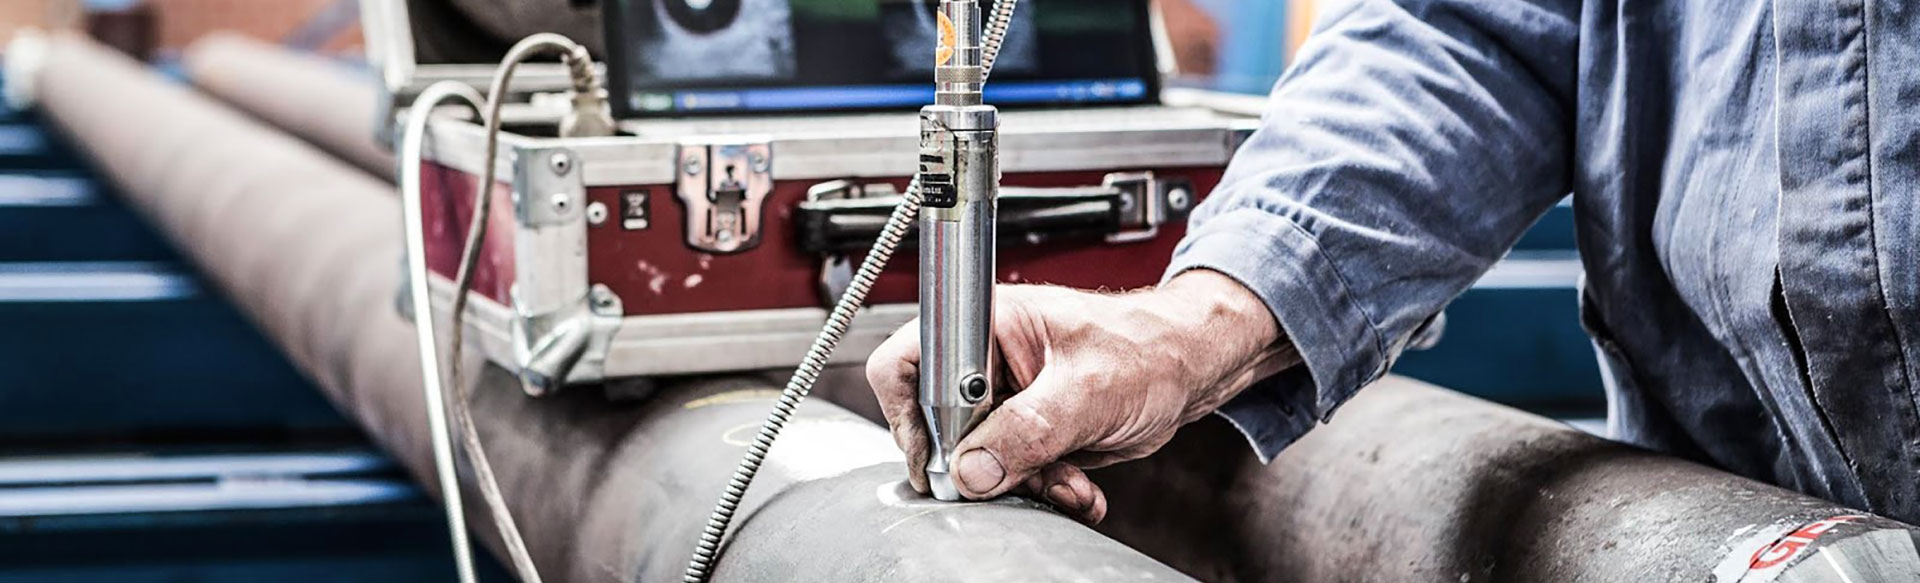
Стандарт «ISO 9934 Неразрушающий контроль — Магнитопорошковый контроль», опубликованный Международной организацией по стандартизации (ISO), состоит из следующих подразделов, опубликованных под тем же названием:
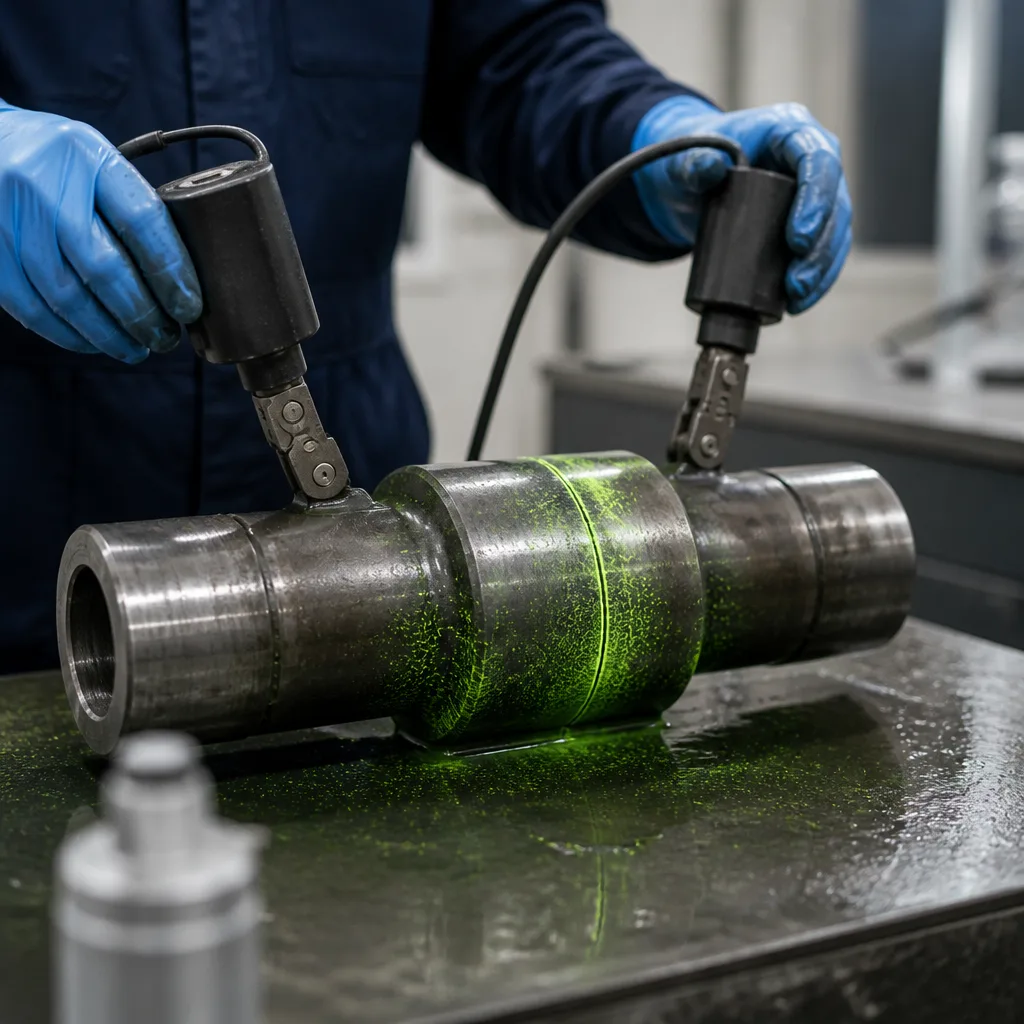
Настоящий стандарт определяет подготовку поверхности испытываемой детали, методы намагничивания, требования и применение испытательной среды, а также регистрацию и интерпретацию результатов. Критерии приемки не определены. Дополнительные требования к магнитопорошковому контролю конкретных изделий определены в стандартах на продукцию.
Стандарт ISO 9934-1 играет важную роль в отраслях, где критически важны структурная целостность и безопасность, включая аэрокосмическую, автомобильную, нефтегазовую, железнодорожную, судостроительную, энергетическую и тяжелое машиностроение.
Магнитопорошковый контроль — это неразрушающий метод контроля, используемый для обнаружения таких дефектов, как:
Этот метод работает за счет намагничивания ферромагнитного компонента и нанесения на его поверхность мелких магнитных частиц. Когда разрывы прерывают магнитное поле, создаются убегающие магнитные поля. Вокруг этих убегающих полей накапливаются магнитные частицы, образуя видимые признаки дефектов.
Метод магнитопорошковой дефектоскопии особенно эффективен, потому что:
Однако этот метод работает только с ферромагнитными материалами, такими как углеродистые стали, низколегированные стали, железо и некоторые сплавы никеля или кобальта.
Стандарт ISO 9934-1 определяет общие принципы и требования к проведению магнитопорошкового контроля. Данный стандарт охватывает следующие аспекты:
Данный стандарт не определяет критерии приемлемости дефектов. Вместо этого пределы приемлемости определяются стандартами на продукцию, спецификациями заказчика или отраслевыми нормами. Кроме того, данный стандарт больше не применяется к методу намагничивания.
Этот стандарт является важным международным стандартом в области неразрушающего контроля. Он посвящен требованиям и характеристикам чувствительных сред, используемых в магнитопорошковом контроле.
Метод магнитопорошковой дефектоскопии широко используется для обнаружения поверхностных и приповерхностных дефектов в ферромагнитных материалах. Эффективность этого метода во многом зависит от качества и характеристик используемого при контроле сенсорного материала.
Стандарт ISO 9934-2 устанавливает технические требования к магнитным частицам, несущим жидкостям, контрастным веществам и испытаниям на работоспособность для обеспечения надежных и воспроизводимых результатов контроля.
При магнитопорошковом контроле ферромагнитный компонент намагничивается для создания магнитного поля. Если имеется трещина или дефект, в области дефекта происходит утечка магнитного потока. Затем на поверхность наносятся детектирующие материалы. Магнитные частицы собираются вокруг области утечки, создавая видимые метки, которые могут оценить инспекторы. Точность и надежность контроля во многом зависят от:
Настоящий стандарт устанавливает стандартизированные требования к контролю этих факторов. В настоящем стандарте определены требования к:
Данный стандарт распространяется как на системы сухих магнитных частиц, так и на суспензии влажных магнитных частиц.
Стандарт ISO 9934-2 классифицирует сенсорные среды на несколько основных типов.
Данный стандарт также описывает оборудование для намагничивания, размагничивания, освещения, измерения и мониторинга. В нем указаны характеристики, которые должны быть предоставлены поставщиком оборудования, минимальные требования к применению и метод измерения конкретных параметров. В соответствующих случаях также указаны требования к измерению и калибровке, а также к проверкам в процессе эксплуатации.
Данный стандарт является международным стандартом, определяющим требования к оборудованию для магнитопорошкового контроля, одного из наиболее часто применяемых неразрушающих методов контроля для обнаружения поверхностных и приповерхностных дефектов в ферромагнитных материалах.
Метод магнитопорошковой дефектоскопии широко используется в таких отраслях, как аэрокосмическая промышленность, автомобилестроение, нефтегазовая промышленность, энергетика, железнодорожный транспорт, судостроение и тяжелое машиностроение. Надежность этого метода контроля зависит не только от соблюдения надлежащих процедур и наличия квалифицированного персонала, но и от качества и производительности контрольно-измерительного оборудования.
Вкратце, стандарт ISO 9934-3 устанавливает технические требования к оборудованию для магнитопорошкового контроля, обеспечивающие согласованные, безопасные и эффективные проверки. Магнитопорошковый контроль используется для обнаружения трещин и дефектов в ферромагнитных материалах. Этот процесс включает в себя:
Дефекты, такие как трещины, нарушают магнитное поле и создают зоны утечки, которые притягивают магнитные частицы, вызывая видимые признаки. Эффективность этого метода во многом зависит от следующих факторов:
Стандарт ISO 9934-3 конкретно рассматривает оборудование, необходимое для соблюдения этих условий.
На протяжении многих лет наша организация, располагающая компетентным и опытным персоналом, понимает потребности своих клиентов, предоставляет им необходимые передовые услуги по тестированию и помогает в создании, внедрении и совершенствовании систем управления. В рамках этой деятельности мы также предоставляем услуги по тестированию, соответствующие стандарту ISO 9934.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

