

Standarden "ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility", udviklet af American Society for Testing and Materials (ASTM), beskriver en guidet bøjningstestmetode til bestemmelse af styrken og duktiliteten af svejsninger i jernholdige og ikke-jernholdige produkter. Fejl, der ikke er synlige på røntgenstråler, kan forekomme på overfladen af en prøve, når den udsættes for gradvis lokal overbelastning.
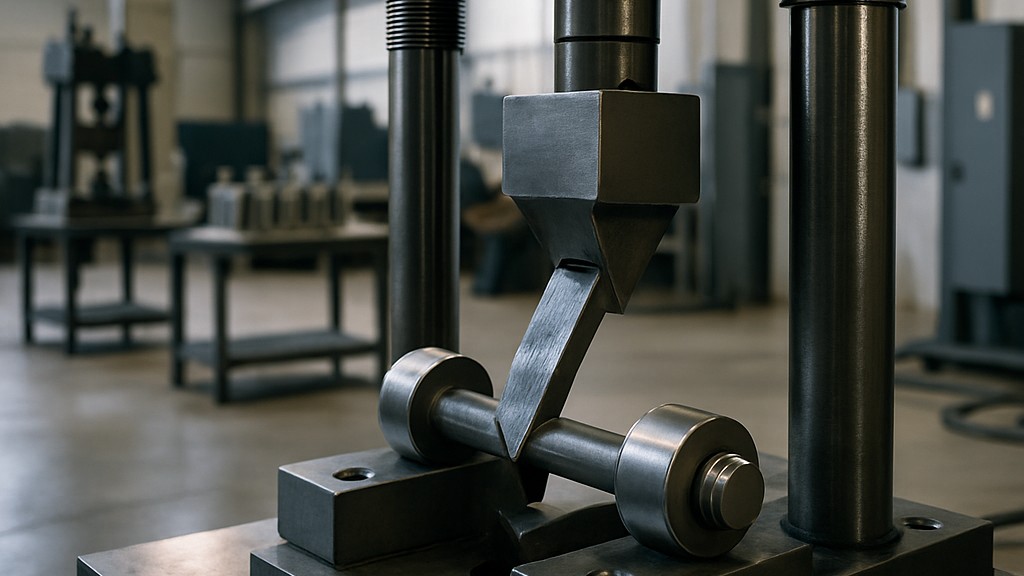
Prøven bøjes i en U-formet matrice ved at påføre en kraft centralt på svejsestrengen på en flad prøve, der er understøttet på to steder med samme afstand fra kraftpåføringslinjen. Prøven presses ind i matricen af et stempel, der er formet til at give den ønskede kontur. Den bukkede prøves konvekse overflade undersøges for revner eller andre åbenlyse defekter.
Den rettede bøjningstest, der er beskrevet i denne testmetode, bruges til at evaluere kvaliteten af svejsninger med hensyn til duktilitet, hvilket fremgår af deres evne til at modstå revner under bøjning.
Prøver, der almindeligvis anvendes til guidet bøjningsprøvning, er rektangulære prøver, der er bearbejdet af plader og rør. Svejsefladen på en flad prøve indeholder den største del af svejsematerialet, mens den modsatte side kaldes svejserodfladen. Prøvetyperne er som følger:
Under prøvningen bukkes styrede bøjningsprøver i en testfikstur, der i det væsentlige overholder den form, der er specificeret i standarden. Tværgående prøver placeres i fiksturens formelement med svejsningen i midten af spændet. Planbøjningsprøver placeres med svejsningen vendt mod hulrummet; rodbøjningsprøver placeres med roden af svejsningen vendt mod hulrummet; og sidebøjningsprøver placeres med den side, der viser de større ufuldkommenheder, vendt mod hulrummet. Hvis der ikke er væsentlige ufuldkommenheder til stede, kan begge sider vælges.
Enhver egnet metode kan anvendes til at bevæge stemplet i forhold til matricen, men det skal være stationært, og der må ikke være nogen væsentlig sideværts bevægelse. Der påføres kraft, indtil prøven danner en "U"-form, og en tråd med en diameter på 3,2 mm ikke kan indsættes mellem prøven og noget punkt på krumningen af jigstempelelementet. Dette ville dog være muligt, hvis prøven fejlede for tidligt.
Svejsningers duktilitet refererer til en svejset samlings evne til at deformere plastisk (bøje eller bøje) uden brud, når den udsættes for belastning. Det er en kritisk mekanisk egenskab, der angiver, hvor godt et svejset materiale kan håndtere deformation under træk- eller bøjningskræfter, især i dynamiske eller meget belastede miljøer.
Ved svejsning måler duktilitet, hvor meget en svejset samling kan strækkes eller bøjes før brud. Højere duktilitet indikerer en større evne til at absorbere spændinger uden at revne.
Duktilitet i svejsninger er vigtig af følgende årsager:
Faktorer, der påvirker svejseduktiliteten, er:
Følgende testmetoder anvendes generelt til at bestemme svejseduktilitet:
Denne standard anvendes i vid udstrækning på broer, skibe, rørledninger, fly og trykbeholdere, hvor deformation uden brud er kritisk, samt miljøer, hvor termisk udvidelse eller tunge dynamiske belastninger er kritiske.
Vores organisation, som i årevis har støttet virksomheder på tværs af alle sektorer gennem en bred vifte af test-, måle-, analyse- og evalueringsaktiviteter, har et stærkt team af medarbejdere, der nøje følger den globale udvikling inden for videnskab og teknologi og konstant forbedrer sig. I denne sammenhæng leverer vi også testtjenester i overensstemmelse med "ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility".
Du kan bede os om at udfylde vores formular for at få en aftale, for at få mere detaljerede oplysninger eller for at anmode om en evaluering.

