
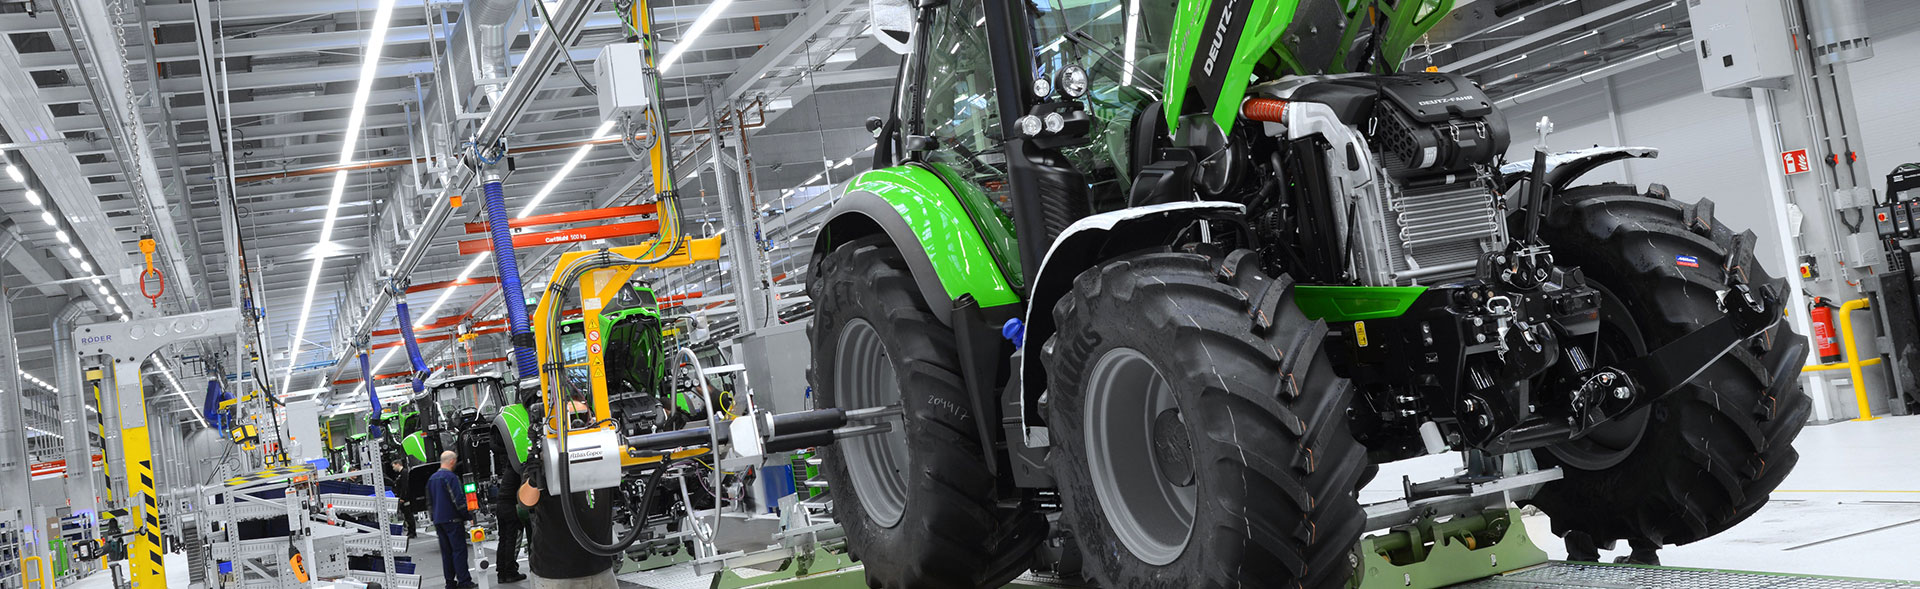
Norma „Volvo STD 120-0015 Wymagania dotyczące powierzchni – Powierzchnie metalowe – Sprzęt budowlany”, opracowana przez Volvo, jest normą korporacyjną, która definiuje wymagania dotyczące jakości powierzchni, w szczególności dotyczące wizualnej i dotykowej orientacji/wyglądu powierzchni komponentów i produktów. Norma ta określa różne klasy powierzchni (zazwyczaj oznaczone jako Klasa 1, 2A, 2B, 3 itd.), które kontrolują dopuszczalny poziom wad powierzchni.
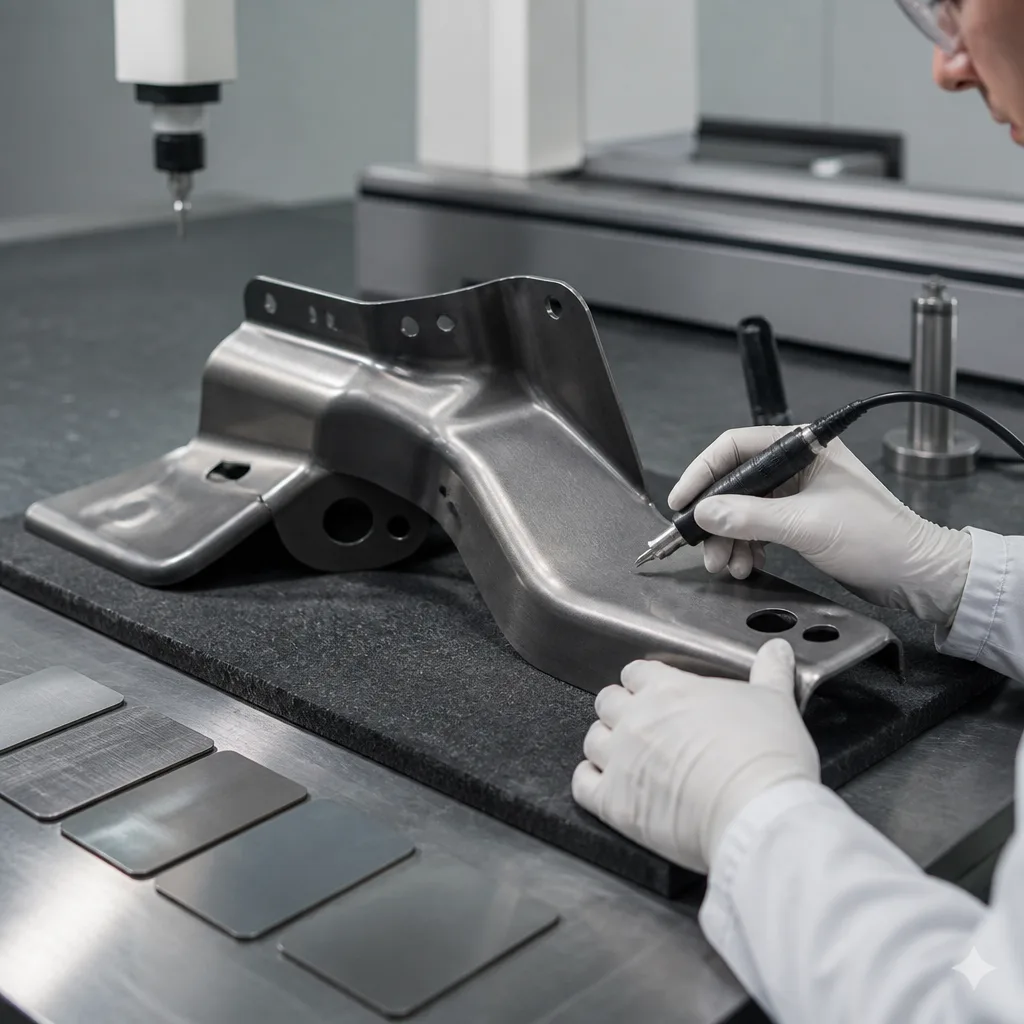
Norma ta zawiera jasne wytyczne dotyczące następujących kwestii:
Głównym celem tej normy jest zapewnienie spójnego wyglądu i jakości wszystkich produktów Grupy Volvo (takich jak ciężarówki, autobusy i sprzęt budowlany).
Norma ta jest umownie wiążąca dla dostawców. Pomaga Volvo utrzymać wysokie standardy jakości w zakresie estetyki, ochrony antykorozyjnej i trwałości. Jest częścią szerszego systemu standardów korporacyjnych Volvo (obok norm dotyczących materiałów, powłok, tolerancji itp.).
Do istotnych norm zalicza się:
Volvo STD 120-0015 to specyfikacja techniczna stosowana w produkcji sprzętu budowlanego Volvo w celu określenia akceptowalnych poziomów jakości powierzchni metalowych przed malowaniem i obróbką powierzchniową. Norma ta koncentruje się na widocznych i niewidocznych wadach blachy i elementów konstrukcyjnych stosowanych w ciężkim sprzęcie, takim jak koparki, ładowarki kołowe, wywrotki przegubowe i inny sprzęt budowlany.
Niniejsza norma jest szczególnie istotna, ponieważ od malowanych powierzchni ciężkiego sprzętu oczekuje się zarówno funkcjonalnej odporności na korozję, jak i wysokiej jakości wizualnej w wymagających warunkach eksploatacji. Norma ta ustanawia spójne kryteria kontroli, aby zapewnić, że dostawcy, producenci i lakiernie oceniają powierzchnie w ten sam sposób.
Głównym celem normy Volvo STD 120-0015 jest zapewnienie, że malowane powierzchnie metalowe będą wolne od niedopuszczalnych wad, które mogą prowadzić do:
Norma ta obowiązuje do początku procesu obróbki powierzchni i nie obejmuje wad odlewów ani parametrów długotrwałej eksploatacji.
Norma Volvo STD 120-0015 klasyfikuje powierzchnie do różnych klas jakości w zależności od tego, jak widoczna jest dana powierzchnia na gotowej maszynie:
Klasyfikacje te odpowiadają oczekiwaniom dotyczącym wyglądu malowanego sprzętu budowlanego. Powierzchnie wyższej jakości wymagają bardziej rygorystycznej kontroli defektów. Na przykład,
Niniejsza norma określa szczegółowe wymagania dotyczące inspekcji w celu zapewnienia spójnej oceny wizualnej. Ocenę powierzchni należy przeprowadzać w następujących warunkach:
Inspektorzy powinni oceniać powierzchnie najlepiej pod kątem prostym do powierzchni elementu.
Norma ta klasyfikuje wady na mierzalne i niemierzalne:
Specyfikacja określa maksymalne dopuszczalne wartości w zależności od klasy powierzchni:
W niniejszej normie zastosowano kategorie oceny wizualnej:
Istotną aktualizacją w najnowszej wersji tej normy jest wprowadzenie doprecyzowania wymagań dotyczących oznakowania złuszczania fabrycznego. Złuszczanie fabryczne to warstwa tlenku, która tworzy się podczas walcowania stali na gorąco. Jeśli nie jest odpowiednio kontrolowane, może prowadzić do:
Norma ta ogranicza dopuszczalny obszar oddziaływania i definiuje sposób, w jaki audytorzy powinni oceniać tego typu wady w danym obszarze audytu.
Specyfikacje ograniczają również liczbę defektów, które mogą pojawić się na powierzchni lokalnej. Na przykład,
Zapobiega to powstawaniu skupisk defektów, które mogłyby psuć wygląd malowanych elementów.
W ramach higieny blachy, wszystkie powierzchnie muszą być wolne od zanieczyszczeń, takich jak piasek po piaskowaniu, woda i oleje antykorozyjne przed malowaniem. Kontrola zanieczyszczeń jest kluczowa, ponieważ uwięzione pozostałości mogą powodować uszkodzenia powłoki, powstawanie pęcherzy lub korozję pod powłoką malarską.
Norma Volvo STD 120-0015 ma kluczowe znaczenie w produkcji ciężkiego sprzętu, ponieważ bezpośrednio wpływa na:
Norma Volvo STD 120-0015 ma zastosowanie ogólnie do następujących kwestii:
Nasza organizacja, dysponująca kompetentną i doświadczoną kadrą, od wielu lat rozumie potrzeby swoich klientów, zapewniając im zaawansowane usługi testowe, których potrzebują, oraz wspierając ich we wdrażaniu, wdrażaniu i doskonaleniu systemów zarządzania. W tym zakresie świadczymy również usługi testowe zgodne z normą Volvo STD 120-0015.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

