
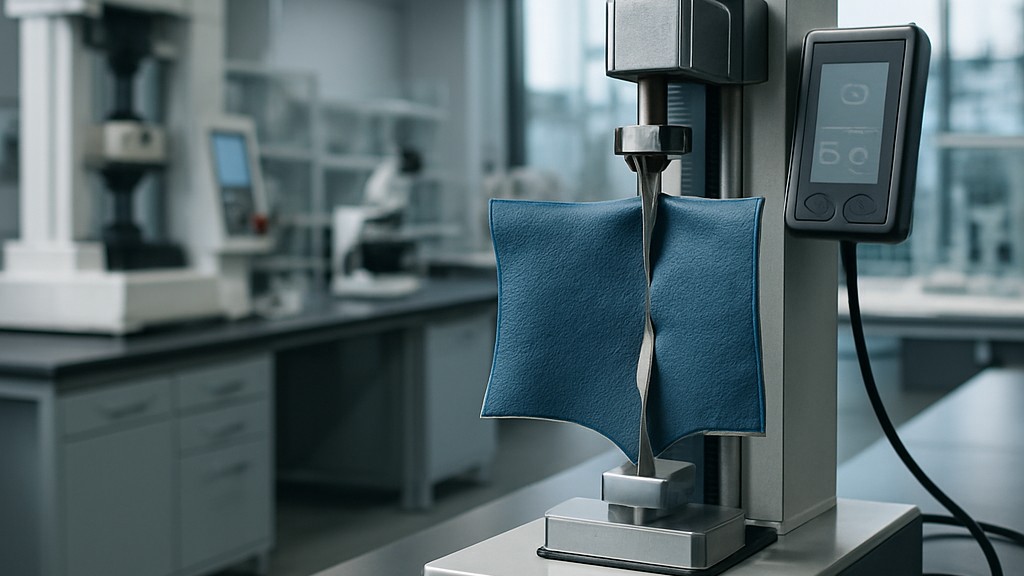
يصف معيار "DIN 53356 لاختبار الجلود الصناعية والأقمشة المشابهة - اختبار انتشار التمزق"، الذي وضعه المعهد الألماني للمعايير (DIN)، طريقة اختبار تُستخدم لتقييم مقاومة العينة المقطوعة لانتشار التمزق. ولهذا الغرض، تُحدد قوة انتشار التمزق.
طريقة الاختبار الموضحة قابلة للتطبيق على جميع المنتجات وفقًا للمعيار DIN 16922، باستثناء الأغشية والجلود الصناعية غير المنسوجة. يُجرى اختبار انتشار التمزق على الأغشية وفقًا للمعيار DIN 53363 وعلى الجلود الصناعية غير المنسوجة وفقًا للمعيار DIN 53329.
قوة انتشار التمزق كما هو محدد في هذا المعيار هي القوة المطلوبة للتسبب في تمزق عينة الاختبار المقطوعة على طول الحافة وانتشارها على طول امتداد القطع.
يجب إجراء أخذ العينات والمعالجة الأولية وفقًا للمعيار DIN 16906 "اختبار الصفائح والأغشية البلاستيكية - العينة والعينة - التحضير والتكييف". تُؤخذ خمس عينات اختبار (النموذج أ)، عرض كل منها 50 مم وطولها 100 مم، بالطول والعرض باتجاه الإنتاج. بالنسبة للجلد الصناعي المنسوج، تُؤخذ عينات الاختبار مع اتجاه العروق في خط مستقيم. تُقطع العينات على مسافة 50 مم أسفل منتصف الحافة الضيقة، بشكل مستقيم كالخيط وموازي للحافة الطويلة.
تُختبر المنتجات التي قد تُسحب منها خيوط أثناء الاختبار (مثل تلك ذات المسامات الكبيرة جدًا) بعينات عرضها 150 مم وطولها 200 مم (النموذج ب). تُقطع العينات بمسافة 100 مم أسفل منتصف إحدى الحواف.
عند إجراء هذا الاختبار، يجب استخدام جهاز اختبار شد من الفئة 1، وفقًا لمعيار DIN 51221 لآلات اختبار الشد. يعمل هذا الجهاز وفقًا لمبدأ معدل التشوه الثابت، ويسجل قوة الشد المؤثرة على العينة في أي لحظة.
يُجرى اختبار انتشار التمزق على خمسة اختبارات منفصلة في اتجاهي السدى (طوليًا) واللحمة (عرضيًا) في ظل ظروف قياسية وفقًا للمعيار DIN 50014. في حال تمزق العينة جانبيًا، أو انشقاقها موازيًا للسطح، أو شد الخيوط، يُعاد الاختبار مع عينة أخرى من نفس الشكل. في حال ملاحظة نفس السلوك مع عدة عينات من النموذج A، يُعاد الاختبار مع عينات من النموذج B.
تُثبَّت أرجل العينة المقطوعة في مشابك آلة اختبار الشد، بحيث تكون حوافها الطولية موازية لاتجاه السحب، ومركز مشبك القطع موازيًا له. إذا كانت أرجل عينة الاختبار (مثلاً، في عينات النموذج B) أعرض من مشابك آلة اختبار الشد، يُمكن طيّها باتجاه الشق، أي من الخارج إلى الداخل، موازية لاتجاه السحب.
سرعة الاختبار هي ١٠٠ زائد/ناقص ١٠ مم/دقيقة (ما يُعادل سرعة اختبار VI وفقًا للمعيار DIN 53455). يجب اختيار معدل تغذية الرسم التخطيطي لضمان دقة التقييم. المسافة البينية بين المشابك هي ٥٠ مم.
أثناء عملية التقييم، لا يُؤخذ الربعان الأول والأخير من الرسم التخطيطي في الاعتبار عند حساب قوة التمزق. يُقسّم الجزء المتبقي من الرسم التخطيطي إلى تسعة أرباع متساوية باستخدام عشرة خطوط شبكية. تُستخدم القوى المقابلة لهذه التقاطعات في التقييم.
طريقة التقييم الموضحة هنا تحسب قوة التمزق المقابلة لمتوسط قوى الشد المؤثرة على عينات الاختبار في أوقات اختبار محددة. تتيح هذه الطريقة التقييم حتى لو لم تُظهر المخططات قممًا واضحة، وهو أمر شائع في بعض الأقمشة غير المنسوجة.
بالنسبة للمنتجات التي تُنتج بطبيعتها مخططات مقاومة تمزق تُظهر تقلبات دورية أو شبه دورية، يجب الاتفاق على التقييم وتسجيله في تقرير الاختبار. قد تختلف النتائج المُحصل عليها من عينات الاختبار من النموذجين "أ" و"ب".
يتم حساب متوسط قوى التمزق المحددة لكل من عينات الاختبار الخمس بشكل منفصل للاتجاهين الطولي والعرضي ويتم تقريبها إلى منزلتين عشريتين.
إذا تم تقييم نتائج الاختبار إحصائيًا، فيجب تضمين المعلومات التالية في تقرير الاختبار:
يُعدّ معيار DIN 53356 مهمًا لأنه يُوفّر طريقةً مُوحّدةً لاختبار مقاومة الجلد الصناعيّ والموادّ الصفائحيّة المُشابهة للتمزّق. ويُعدّ هذا المعيار مهمًا للأسباب التالية:
ونتيجة لذلك، فإن معيار DIN 53356 مهم لأنه يدعم الأداء المتسق والابتكار والتوافق عبر مختلف القطاعات من خلال ضمان جودة ومتانة وموثوقية الجلود الاصطناعية والمواد المماثلة.
مؤسستنا، التي تدعم الشركات في جميع القطاعات منذ سنوات من خلال مجموعة واسعة من أنشطة الاختبار والقياس والتحليل والتقييم، تضم فريقًا قويًا من الموظفين يتابعون عن كثب التطورات العالمية في العلوم والتكنولوجيا، ويعملون على تطوير أنفسهم باستمرار. وفي هذا السياق، نقدم أيضًا خدمات الاختبار وفقًا لمعيار DIN 53356 "اختبار الجلود الصناعية والأقمشة المماثلة - اختبار انتشار التمزق".
يمكنك أن تطلب منا ملء النموذج الخاص بنا للحصول على موعد ، أو للحصول على معلومات أكثر تفصيلاً أو لطلب تقييم.

