

Standarden "ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility", utvecklad av American Society for Testing and Materials (ASTM), beskriver en guidad böjtestmetod för att bestämma hållfastheten och duktiliteten hos svetsar i järnhaltiga och icke-järnhaltiga produkter. Defekter som inte syns på röntgenstrålar kan uppstå på ytan av ett prov när det utsätts för gradvis lokal överbelastning.
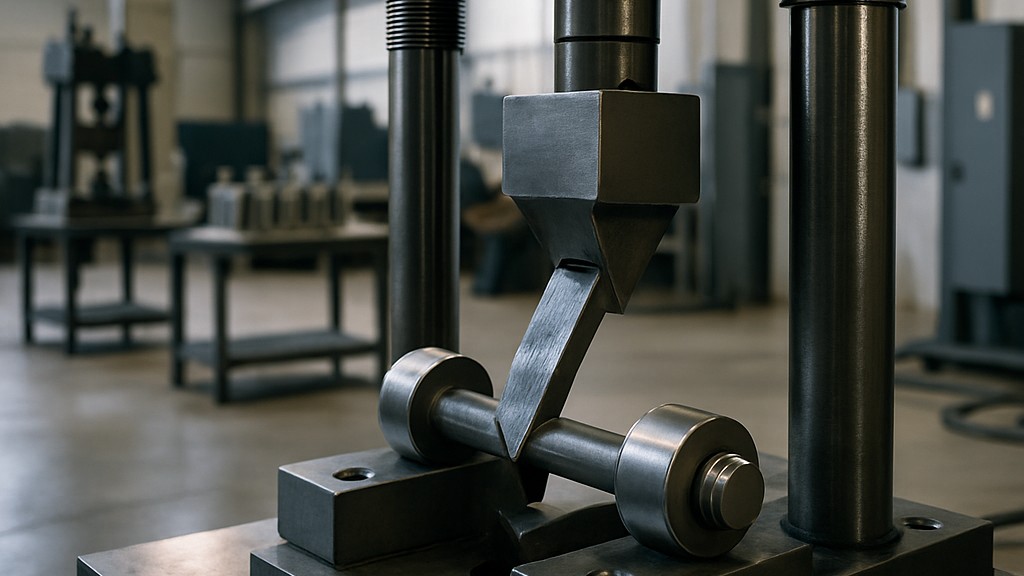
Provet böjs i en U-formad form genom att en kraft appliceras centralt på svetssträngen på ett plant prov som stöds på två ställen på samma avstånd från kraftanbringningslinjen. Provet tvingas in i formen av en kolv som är formad för att ge önskad kontur. Den böjda provets konvexa yta undersöks för sprickor eller andra uppenbara defekter.
Det riktade böjtestet som beskrivs i denna testmetod används för att utvärdera svetsars kvalitet med avseende på duktilitet, vilket framgår av deras förmåga att motstå sprickbildning under böjning.
Prover som vanligtvis används för guidad böjprovning är rektangulära prover som är bearbetade från plattor och rör. Svetsytan på en plan provbit innehåller den större delen av svetsmaterialet, medan den motsatta sidan kallas rotytan. Provtyperna är följande:
Under provning bockas styrda bockprover i en testfixtur som i huvudsak överensstämmer med den form som anges i standarden. Tvärgående prover placeras i fixturens formelement med svetsen i mittspannet. Planbockprover placeras med svetsen vänd mot hålrummet; rotbockprover placeras med svetsens rot vänd mot hålrummet; och sidobockprover placeras med den sida som visar de större defekterna vänd mot hålrummet. Om inga betydande defekter finns kan endera sidan väljas.
Alla lämpliga metoder kan användas för att flytta kolven i förhållande till matrisen, men den måste vara stationär och det får inte förekomma någon betydande sidorörelse. Kraft appliceras tills provet bildar en U-form och en tråd med 3,2 mm diameter inte kan föras in mellan provet och någon punkt på jiggkolvelementets krökning. Detta skulle dock vara möjligt om provet skulle gå sönder i förtid.
Svetsars duktilitet avser en svetsad förbands förmåga att deformeras plastiskt (böjas eller böjas) utan att spricka när det utsätts för spänningar. Det är en kritisk mekanisk egenskap som indikerar hur väl ett svetsat material kan hantera deformation under drag- eller böjkrafter, särskilt i dynamiska eller mycket belastade miljöer.
Vid svetsning mäter duktilitet hur mycket en svetsad fog kan töjas eller böjas innan den går sönder. Högre duktilitet indikerar en större förmåga att absorbera spänningar utan att spricka.
Duktilitet i svetsar är viktigt av följande skäl:
Faktorer som påverkar svetsduktiliteten är:
Följande testmetoder används generellt för att bestämma svetsduktilitet:
Denna standard tillämpas i stor utsträckning på broar, fartyg, rörledningar, flygplan och tryckkärl där deformation utan fel är avgörande, såväl som miljöer där termisk expansion eller tunga dynamiska belastningar är avgörande.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med "ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

