

EN ISO 9017, "Destruktiv provning av svetsar i metalliska material - Brottprovning", baserad på en europeisk standard och senare publicerad av Internationella standardiseringsorganisationen (ISO), beskriver dimensionerna för provkroppar och procedurer för att utföra brottprov för att få information om typer, storlekar och fördelning av interna defekter såsom porositet, sprickor, bristande smältning, bristande penetration och fasta inneslutningar på brottytan. Denna standard gäller metalliska material i alla produktformer med fogar tillverkade med någon smältsvetsprocess med en tjocklek på 2 mm eller mer.
För denna standards syften gäller följande termer och definitioner:
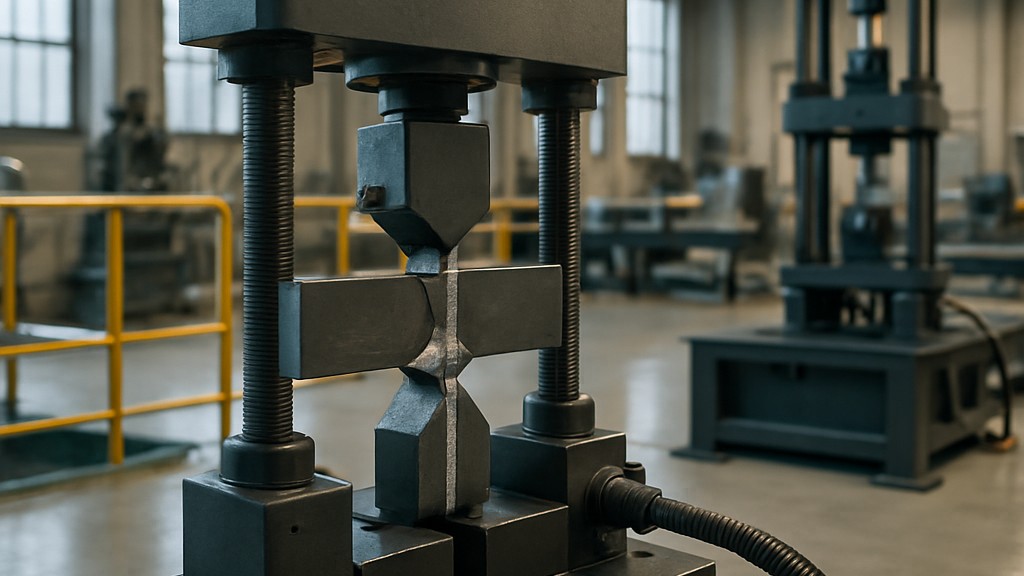
Fogen bryts längs svetsgodset för att undersöka brottytan. Brott kan orsakas av böjning eller spänning, statisk eller dynamisk belastning. Dessutom kan skårans dimensioner och temperatur varieras för att orsaka brott. Testning bör utföras vid omgivningstemperatur (23 °C plus/minus 5 °C) om inget annat anges.
Om inte annat anges i tillämpningsstandarden eller genom överenskommelse mellan avtalsparterna, ska provstyckets dimensioner överensstämma med de siffror som anges i standarden. Provstycket ska ge tillräckligt med provexemplar för den erforderliga totala inspektionslängden och -ytan.
Inspektionslängden, arean och antalet provkroppar specificeras av tillämpningsstandarden eller genom överenskommelse mellan avtalsparterna. Svetsade fogar i plattor skärs tvärs den svetsade fogen på provkroppar med ungefär samma svetslängd. För stumsvetsar ligger svetsaxeln i mitten av provkroppen. För svetsade fogar i rör måste provkroppen, om inte annat anges i tillämpningsstandarden eller genom överenskommelse mellan avtalsparterna, innehålla minst två provkroppar. Vid utförande av utåtböjningsprov testas lika många provkroppar i rotspänning och ytspänning. Om rördiametern är för liten för att producera det erforderliga antalet provkroppar måste ytterligare provkroppar svetsas.
Varje provbit ska märkas för att identifiera dess exakta plats i den tillverkade produkten eller skarven från vilken den togs bort. Varje provexemplar ska märkas allt eftersom det tas bort från provbiten.
Borttagningsmetoden bör förhindra uppkomsten av skadliga termiska eller mekaniska effekter. Generellt sett bör en 25 mm sektion avlägsnas från varje ände av testsvetsarna om inte information om svetsarnas ändar krävs (t.ex. start-/stoppfel).
Testprover måste skäras med termisk skärning eller mekaniska metoder. Andra metalliska material kan endast skäras mekaniskt.
Sprickor i svetsfogar i plattor eller rör kan stödjas av ett eller flera av följande:
Beroende på svetsgodsets duktilitet kan fyrkantiga, runda eller vassa skåror användas. För material med hög duktilitet (t.ex. aluminium och koppar) rekommenderas vassa skåror. Skårans djup bör vara tillräckligt för att orsaka brott i svetsen.
Standarden EN ISO 9017 är viktig eftersom den tillhandahåller en standardiserad metod för destruktiv provning av svetsar, särskilt brott- och brottprovning. De främsta skälen till dess betydelse är:
Detta hjälper till att verifiera om svetsarna uppfyller de erforderliga mekaniska och strukturella standarderna.
Kort sagt är standarden EN ISO 9017 nödvändig för att säkerställa en konsekvent, objektiv och internationellt erkänd kvalitetskontroll för kälsvetsar genom destruktiv provning.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med standarden EN ISO 9017 "Destruktiv provning av svetsar i metalliska material - Brottprovning".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

