

Standarden "EN ISO 5173 Destruktiv provning av svetsar i metalliska material - Böjprov", som har sin grund i en europeisk standard och senare publicerades av Internationella standardiseringsorganisationen (ISO), beskriver metoden för att utföra tvärgående rot-, yt- och sidoböjprov på provprover tagna från stumsvetsar, klädda stumsvetsar (uppdelade i svetsar i klädda plåtar och klädda svetsar) och klädda utan stumsvetsar, i syfte att avslöja defekter vid eller nära ytan av provprovet under spänning under böjprovet eller för att utvärdera duktiliteten.
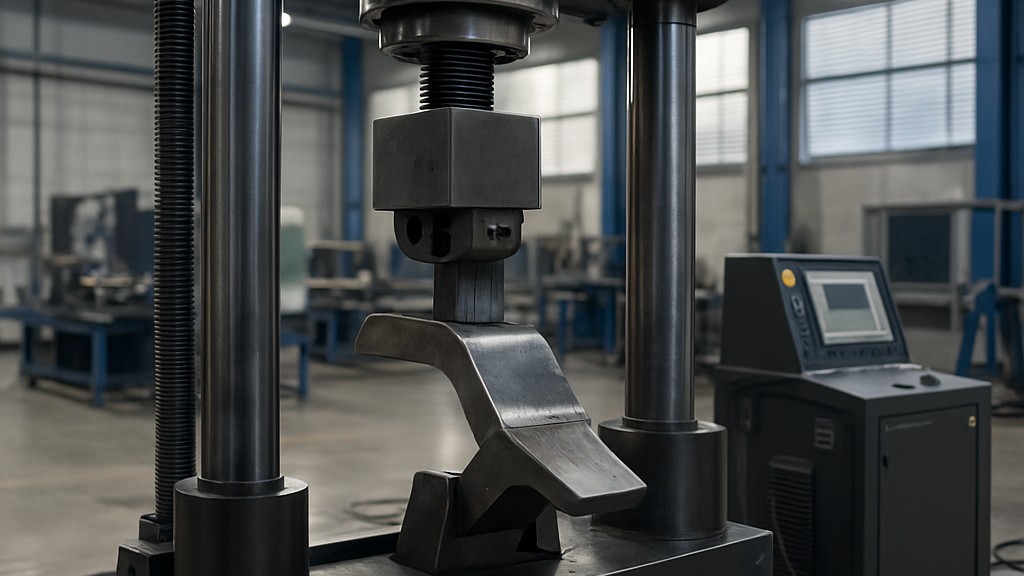
Denna standard specificerar även dimensionerna för provexemplaret. Den specificerar även metoder som ska användas istället för tvärgående böjprov med form för svetsade fogar när basmaterialen, värmepåverkade zoner eller svetsgods har betydande skillnader i fysikaliska och mekaniska egenskaper jämfört med böjning. Denna standard gäller metalliska material i alla produktformer med svetsade fogar tillverkade med valfri svetsprocess.
För denna standards syften gäller följande termer och definitioner:
I princip tas ett tvärgående eller längsgående provexemplar från en svetsad förband vid utförande av provet och utsätts för plastisk deformation genom att böja det, utan att böjningsriktningen ändras, så att en av ytorna eller sektionerna av svetsförbandet är under spänning. Temperaturen vid vilken proven utförs bör registreras. Provhastigheten bör vara konstant och, om den är känd, bör den registreras. Provet bör utföras i enlighet med en av de metoder som beskrivs i denna standard.
Testmetoderna som beskrivs i EN ISO 5173 används för att utvärdera svetsars duktilitet och hållfasthet, särskilt det svetsade materialets förmåga att genomgå plastisk deformation utan att spricka. De viktigaste böjtestmetoderna är:
Dessa testmetoder används i en mängd olika situationer för att utvärdera den mekaniska integriteten och hållfastheten hos svetsade fogar i metalliska material.
Provprover bör förberedas så att förberedelseprocessen inte påverkar basmaterialet eller svetsgodset. Provprovernas storlek och förberedelse beror på materialtjockleken och typen av böjprov. Provprover är vanligtvis rektangulära och bearbetade från en svetsad skarv.
Vid testet placeras provet på två stöd och bockas över en matris (dorn) med en specifik diameter. Beroende på metod kan bockningen utföras med hjälp av en guidad böjningstestmaskin eller valsar. Böjningsvinkeln och matrisdiametern väljs baserat på materialtyp och tjocklek.
Efter böjning undersöks provexemplaret med avseende på ytsprickor eller andra diskontinuiteter. Acceptanskriterierna baseras på maximalt tillåtna sprickstorlekar eller förekomsten av uppenbara defekter. Sprickor orsakade av kanteffekter eller befintliga defekter (ej relaterade till svetsning) kan ignoreras om de är tydligt identifierade.
Kort sagt är syftet med denna standard att säkerställa att svetsade fogar har tillräcklig duktilitet och är fria från betydande interna eller ytliga defekter. Den används ofta vid svetskvalificeringsprovning och kvalitetskontroll av svetsade produkter.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med standarden EN ISO 5173 "Förstörande provning av svetsar i metalliska material - Böjprovning".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

