

Standarden ”EN ISO 9015 Destruktiv provning av svetsar i metalliska material - Hårdhetsprovning”, som är baserad på en europeisk standard och därefter publicerad av Internationella standardiseringsorganisationen (ISO), består av följande underavsnitt publicerade under samma titel:
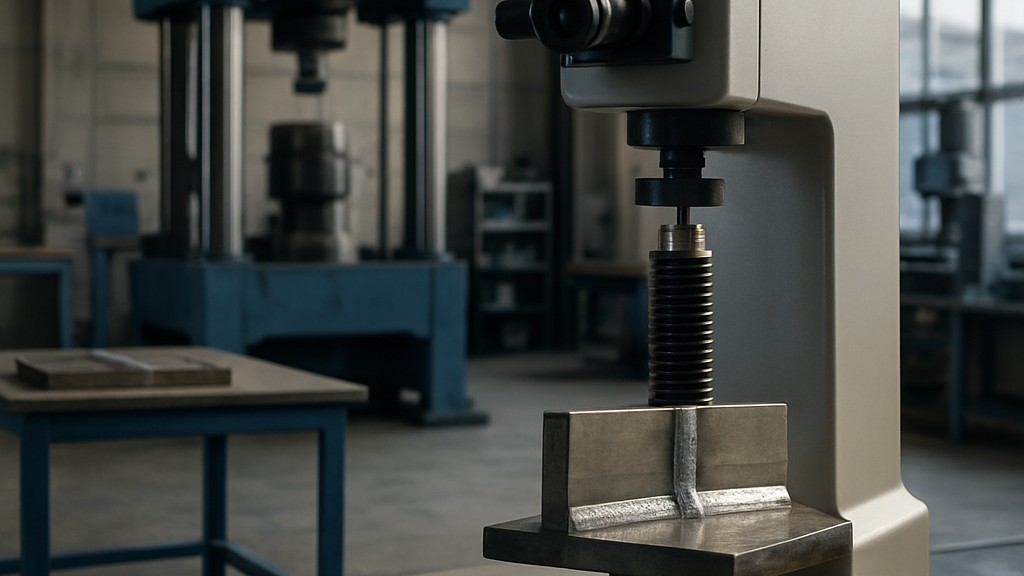
Typ och omfattning av provning ska vara i enlighet med relevant tillämpningsstandard eller i ett avtal mellan avtalsparterna. Hårdhetsprovning ska utföras i enlighet med ISO 6507-1 eller ISO 6506-1. Hårdhetsprovning kan utföras med rader av fördjupningar eller individuella fördjupningar. När svetstyper inte specificeras ska provningsförfarandet vara lämpligt för svetsade fogar. Om inget annat anges ska provning utföras vid omgivningstemperatur (23 °C plus/minus 5 °C).
Förberedelsen av provbiten måste uppfylla kraven i ISO 6507-1 eller ISO 6506-1. Ett tvärsnitt av provbiten bör tas genom mekanisk skärning, vanligtvis vinkelrätt mot svetsfogen. Denna process och efterföljande ytförberedelse måste utföras noggrant för att säkerställa att hårdheten på den yta som testas inte påverkas metallurgiskt. Ytan som ska testas bör vara ordentligt förberedd och helst slipad för att möjliggöra noggranna mätningar av intryckningar i olika områden av svetsfogen.
Vid radintryckningsmetoden görs hårdhetsintryckningar i rader som inkluderar avståndet från ytan, så att dessa rader, eller delar därav, möjliggör utvärdering av den svetsade fogen. Ytterligare rader med intryckningar eller olika placeringar kan göras på begäran av avtalsparterna. Placeringen måste specificeras i testrapporten. Antalet och avståndet mellan intryckningarna måste vara tillräckligt för att identifiera områden som härdats eller mjuknat genom svetsning.
I den individuella indentationsmetoden visas typiska områden för placeringen av individuell indentation enligt standarden. Serie 1 till 4 indikerar den opåverkade basmetallen, serie 5 till 10 indikerar den värmepåverkade zonen och serie 11 till 14 indikerar svetsgodset. Annars kan indentationens placering bestämmas baserat på metallografisk undersökning. För att förhindra effekten av deformation orsakad av en indentation bör det minsta avståndet mellan mittpunkterna för individuell indentation i någon riktning inte vara mindre än 2,5 gånger den genomsnittliga diagonalen/diametern för den närmaste intilliggande indentationen.
Mikrohårdhetsprovning bör utföras i enlighet med ISO 6507-1. Mikrohårdhetsprovning kan utföras med rader av fördjupningar eller individuella fördjupningar. När typen av svetsfog inte visas i proverna bör provningsproceduren vara lämplig för svetsade fogar. Generellt sett bör provning utföras vid en omgivningstemperatur inom 23 °C (23 °F) plus/minus 5 °C (5 °F).
Förberedelsen av provbiten måste uppfylla kraven i ISO 6507-1. En sektion av provbiten bör tas genom mekanisk skärning, vanligtvis vinkelrätt mot svetsfogen. Denna process och efterföljande ytförberedelse måste utföras noggrant för att säkerställa att hårdheten på den yta som ska testas inte påverkas metallurgiskt av värme- eller kallbearbetning. Ytan som ska testas måste vara lämpligt förberedd och helst slipad för att möjliggöra noggranna mätningar av de diagonala längderna på fördjupningarna i olika områden av svetsfogen.
I radintryckningsmetoden visar figurerna i standarden typiska exempel på placeringen av hårdhetsintryckningar gjorda i rader, inklusive avståndet från ytan, vilket möjliggör utvärdering av svetsfogen radvis eller deras segment. Ytterligare rader av intryckningar eller olika placeringar kan göras om det anges, till exempel med hänvisning till en tillämpningsstandard. De faktiska placeringarna ingår i testrapporten.
För metoden med individuella intryckningar visar figuren i standarden typiska områden för placeringen av individuella intryckningar: positionerna 1-4 ger information om det opåverkade basmaterialet, positionerna 5-8 representerar den värmepåverkade zonen och positionerna 9-11 representerar svetsgodset. Annars kan intryckningens placering bestämmas baserat på metallografisk undersökning. För att förhindra deformation orsakad av en intryckning bör det minsta avståndet mellan mittpunkterna för individuella intryckningar i någon riktning inte vara mindre än det värde som anges i ISO 6507-1-standarden.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med standarden EN ISO 9015 "Destruktiv provning av svetsar i metalliska material - Hårdhetsprovning".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

