ISO 24338 Laminatgolvbeläggningar - Bestämning av slitstyrka
ISO-standarden "ISO 24338 Laminatgolvbeläggningar - Bestämning av slitstyrka" beskriver metod A och metod B för mätning av slitstyrka hos laminatgolvelement. Dessa testmetoder mäter slitstyrkan hos ytskiktet.
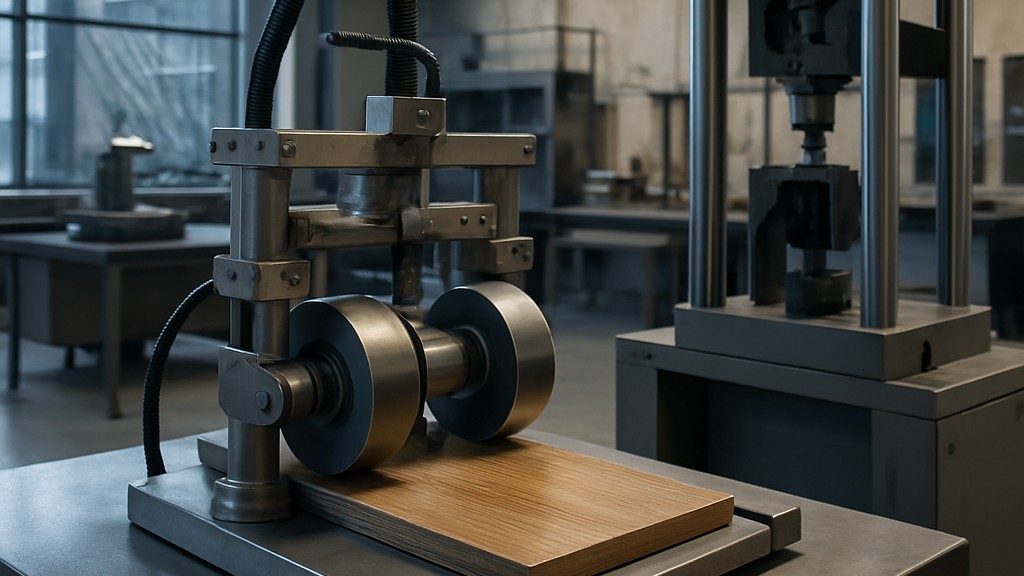
Enligt metod A bestäms nötning genom att rotera ett testprov i kontakt med ett par belastade cylindriska skivor täckta med specificerat slippapper. Enligt metod B bedöms nötningsbeständigheten genom att slipa ytan på testbitarna med ett specificerat slipmedel applicerat med två belastade skivor. Båda metoderna mäter antalet varv för testprovet som krävs för att orsaka en specificerad grad av slitage. Precisionen för dessa metoder är okänd. När interlaboratoriedata blir tillgängliga kommer en precisionsdeklaration att läggas till i standarden.
Den huvudsakliga utrustningen som används i dessa tester är:
- Testmaskin (för metod A och metod B)
- Hållare för provexemplar (för metod A och metod B): Den skivformade hållaren med en diameter på cirka 105 mm roterar i horisontalplanet med en tillåten utböjning på plus/minus 2 mm/m med en frekvens på 60 plus/minus 2 varv per minut, och provexemplaret kan klämmas fast med en klämskruv.
- Håll- och lyftanordning (för metod A och metod B): Håll- och lyftanordningen för slipskivorna är konstruerad för att utöva en kraft på 5,4 N plus/minus 0,2 N (metod A) eller 10 plus/minus 0,2 N (metod B) på provbiten för varje skiva. För metod B krävs en motvikt på 150 plus/minus 3 g för att balansera massan på läderslipskivan. Ett andra par läderslipskivor kan användas för detta ändamål. Kalibrering och underhåll av Taber-sliparmar ska utföras i enlighet med bilaga A.
- Gummiklädda slipskivor (för metod A): Två cylindriska gummiklädda slipskivor, 12,7 mm plus/minus 0,1 mm breda och 50 mm i diameter, som roterar fritt kring en axel. Skivornas böjda yta, till ett djup av 6 mm, ska vara tillverkad av gummi med en hårdhet på 65 plus/minus 3 IRHD (enligt ISO 48) eller 65 plus/minus 3 Shore A (enligt ISO 7267-2). Mått och en beskrivning av en lämplig mätuppställning visas i bilaga B. Skivornas innerytor ska vara 52,5 mm plus/minus 0,2 mm från sliphuvudets mittlinje och lika fördelade 26,25 mm plus/minus 0,10 mm, och skivornas axel ska vara 19,05 mm plus/minus 0,3 mm från provhållarens vertikala axel. Det är viktigt att säkerställa att slipskivor är i gott skick, eftersom variationer i planhet, hårdhet, jämnhet, rundhet och bredd kan påverka testresultaten avsevärt. Det är avgörande att dimensionerna och toleranserna i denna standard uppfylls, eftersom avvikelser kan leda till fel som överstiger 100 procent.
- Sandpappersremsor (för metod A): Slippappersremsor med en bredd på 12,7 mm plus/minus 0,1 mm i maskinriktningen och en längd på cirka 160 mm bör användas. Dessa bör uppfylla följande krav: vikt mellan 70 g/m² och 100 g/m², partikelstorlek som passerar genom en 100 μm sikt och stannar kvar på en 63 μm sikt, öppen beläggning av aluminiumoxid med kornstorlek 180, limbunden, självhäftande baksida.
- Kalibreringsplattor (för metod A): Valsad zinkplåt med en tjocklek på 0,8 mm plus/minus 0,1 mm och en Brinell-hårdhet på 48 plus/2 bör användas (enligt ISO 6506-1, kuldiameter 5 mm och belastning 360 N). För typgodkännande eller verifiering bör zinkplattan användas för högst 10 kalibreringar per sida.
- Suganordning (för metod A): Två sugmunstycken ska placeras för att täcka det slitna området på provexemplaret. Ett munstycke ska placeras mellan hjulen, det andra mittemot. Munstyckenas mittpunkter ska vara 77 mm från varandra och 2 mm plus/minus 0,5 mm från provexemplarets yta. Med munstyckena stängda ska ett vakuum på 1,5 till 1,6 kPa skapas.
- Varvräknare (för metod A och metod B): En varvräknare används för att registrera antalet varv för provhållaren.
- Sandmatare och tillbehör (endast för metod B)
- Generellt sett: En sandmatare bör ha en minsta lagringskapacitet på cirka 200 g sand, och matarens topp och botten bör vara öppningsbara. Bottenöppningen bör vara placerad 10 mm plus eller minus 1 mm ovanför provbitens yta, vara 16 mm plus eller minus 1 mm lång och vara 3,18 mm plus eller minus 0,38 mm bred. Bottenöppningens längd bör vara radiell i förhållande till provhållaren. En anordning i sandmataren bör säkerställa ett jämnt flöde. Mataren bör också vara utrustad med en anordning som möjliggör omedelbart stopp av matningen vid behov.
- Dammsugningsanordning: Efter att slipkornen har passerat under hjulet (i rotationsriktningen) ska ett sugmunstycke placerat 3 mm plus/minus 2 mm ovanför den skena som ska slipas placeras i det vänstra hjulets axiella vertikala plan. Sugkraften ska justeras till en nivå som avlägsnar allt damm och skräp.
- Slipmedel: Slipkorn (bauxitbaserat, aluminiumoxid från ljusbågsugn) med en kemisk sammansättning enligt tabellen bör användas. Slipmineralets specifika vikt är 3,96 g/cm3 och Knoop-hårdheten är 21 kN/mm2. Mineralets medelkorniga form har en skrymdensitet mellan 1,51 g/cm3 och 1,62 g/cm3 enligt FEPA-standard 44-D. Partikelstorleksfördelningen varierar mellan 45 µm och 75 µm, med en reducerad finfraktion bestämd enligt FEPA-standard 42-D enligt tabellen. Slipmaterialet bör förvaras torrt och endast användas en gång. Det bör inte siktas före användning.
- Läderslipskivor: Två cylindriska skivor, nominellt 44,4 mm i diameter och 12,7 mm breda, som roterar fritt kring sina axlar. Skivorna är försedda med en läderremsa som är 12,7 mm bred plus eller minus 0,1 mm och har en minsta tjocklek på 1,5 mm. Den totala diametern på de läderrandiga skivorna får inte överstiga 52 mm och inte vara mindre än 46 mm. Läderremsornas hårdhet måste vara lämplig för ändamålet. Den mäts med en Shore-durometer av typ A enligt ISO 868 med följande avvikelse: Shore-A-hårdhet mäts vid fyra punkter i mitten av slipskivornas slitbana. Läderhårdheten är lämplig om alla resultat ligger inom intervallet A/1:85 till A/1:95. Avståndet mellan skivornas innerytor ska vara 52,5 mm plus eller minus 0,2 mm, och deras gemensamma axel ska vara inställd på ett nominellt avstånd på 19,05 mm plus eller minus 0,3 mm från provhållarens axel. Testbitens rotationsaxel ska vara på samma avstånd från de två skivorna. Före provning måste nya slipskivor förkonditioneras: Nya skivor utsätts för ett första test med 2000 cykler enligt den procedur som beskrivs här.
- Stoppur: Stoppur med en noggrannhet på plus/minus 0,1 sekunder.
- Grusuppsamlingsbehållare: En behållare med känd massa för att samla upp gruset vid kalibrering av grusmataren.
- Kalibreringsplattor: Kalibreringsplattor tillverkade av cellgjuten akryl med Rockwell-hårdhet M 94 enligt ASTM D785-standarden.
- Transparent mall för att bedöma slitaget på det slitna området: En transparent mall bör användas för att visuellt observera slitaget.
- Ytterligare material eller utrustning (metod A och metod B)
- Vägningsutrustning: För att bestämma massförlusten av zinkplåt med sandpapper eller för att kalibrera sandflödet av slipmedel behövs vägningsutrustning med en noggrannhet på plus/minus 1 mg.
- Konditioneringsrum: Konditioneringsrummet måste kunna upprätthålla ett standardklimat på 23 grader plus/minus 2 grader och en relativ luftfuktighet på 50 procent plus/minus 5 procent.
Varje metod kräver tre slumpmässigt utvalda laminatgolvelement. Ett testprov på cirka 100 mm x 100 mm tas från varje element:
- Ett prov beläget 10 mm från den vänstra kortkanten av det första elementet
- Ett prov placerat mitt i det andra elementet
- Ett prov beläget 10 mm från den högra kortkanten av det tredje elementet
Frästa kanter och frästa ytor bör undvikas på prover. Om provtjockleken överstiger 8 mm bör proverna fräsas till ett djup av 7,5 mm plus/minus 0,5 mm från baksidan för att säkerställa horisontell belastning på sliparmarna. Det är viktigt att säkerställa att proverna är ordentligt plana och parallella efter fräsning.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang erbjuder vi även testtjänster i enlighet med standarden ISO 24338 Laminatgolvbeläggningar - Bestämning av slitstyrka.



