

EN ISO 4136, "Förstörande provning av svetsar i metalliska material - Tvärgående dragprovning", baserad på en europeisk standard och senare publicerad av Internationella standardiseringsorganisationen (ISO), beskriver provbitarnas dimensioner och proceduren för att utföra tvärgående dragprovning för att bestämma draghållfastheten och brottplatsen i en svetsad stumfog. Denna standard gäller metalliska material i alla produktformer med fogar tillverkade med valfri svetsad stumfog.
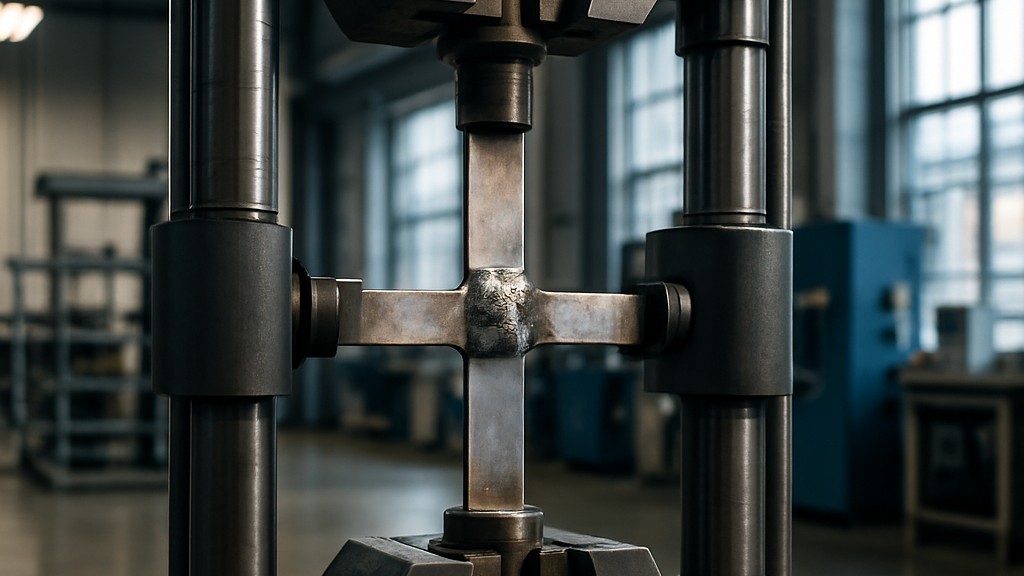
Under provning appliceras en kontinuerligt ökande dragbelastning på ett provexemplar taget tvärs från en svetsad förband tills brott uppstår. Om inget annat anges utförs provning vid en omgivningstemperatur mellan 10 °C och 35 °C. Provningar som utförs under kontrollerade förhållanden utförs vid en temperatur på 23 °C plus/minus 5 °C. Provningstemperaturen måste rapporteras. Om inget annat anges för specifika punkter i detta dokument gäller de allmänna principerna i ISO 6892-1 Metalliska material - Dragprovning - Del 1: Rumstemperaturprovningsmetod" och ISO 6892-2 Metalliska material - Dragprovning - Del 2: Förhöjd temperaturprovningsmetod".
Provprovet tas tvärs över svetsfogen, varvid säkerställs att svetsaxeln förblir i mitten av provprovets parallella längd efter bearbetning. För rör med liten diameter kan provet utföras på hela röret. Om inget annat anges i tillämpningsstandarder eller avtalats mellan avtalsparterna ska med liten diameter avses högst 50 mm.
Varje provbit är märkt för att identifiera dess exakta plats i den tillverkade produkten eller i den skarv från vilken den togs bort. Om det krävs enligt relevant tillämpningsstandard markeras arbetsriktningen (t.ex. valsning eller extrudering). Varje provbit är märkt för att identifiera sin exakta plats i provbiten från vilken den togs bort. Varje provbit är märkt allt eftersom den tas bort från provbiten.
Ingen värmebehandling bör tillämpas på svetsfogen eller provbiten om inte annat anges eller tillåts enligt relevant tillämpningsstandard för den svetsfog som ska testas. Detaljer om eventuell värmebehandling registreras i testrapporten. Om naturlig åldring av aluminiumlegeringar inträffar registreras tiden mellan svetsning och testning. Närvaron av väte i järnhaltiga svetsmetaller kan påverka testresultaten negativt, och lämplig vätebehandling kan krävas.
De mekaniska eller termiska processer som används för att avlägsna testprovet får inte förändra testprovets egenskaper på något sätt.
Skärning är utesluten för tjocklekar på minst 8 mm. Om termisk skärning eller andra skärmetoder som kan påverka de skurna ytorna används för att skära provexemplaret från den svetsade plattan eller provstycket, måste skärningarna göras minst 8 mm från ytorna på den sista parallella längden av provexemplaret. Termisk skärning bör inte användas för snitt parallella med den ursprungliga ytan på den svetsade plattan eller provstycket.
För andra metalliska material är skärning och termisk skärning undantagna och endast maskinbearbetning (t.ex. sågning, vattenskärning eller fräsning) bör användas.
Det tvärgående dragprovet är ett destruktivt mekaniskt prov som används för att utvärdera draghållfastheten hos en svetsad förbindning genom att dra ett prov vinkelrätt (tvärs) mot svetsaxeln tills det brister. Detta prov utförs för att:
Provprovet är en platt eller rund stång som skärs längs svetsen så att den löper vinkelrätt mot svetsbelastningens riktning. Provprovet innehåller svetsgodset, värmepåverkade zoner och basmetaller.
Provprovet bearbetas till önskade dimensioner. Svetsfogen ska placeras i mitten av provprovet. En slät ytfinish, fri från hack eller vassa kanter, uppnås. Provprovet placeras i en universalprovningsmaskin. En enaxlig dragbelastning appliceras gradvis och jämnt tills provprovet brister. Den maximala belastningen vid brott registreras. Draghållfastheten är förhållandet mellan den maximala belastningen och tvärsnittsarean.
Frakturens läge noteras:
Minsta draghållfasthet måste uppfylla eller överstiga den angivna minimigränsen för grundmaterialet.
Det tvärgående dragprovet är viktigt eftersom det ger direkta och objektiva bevis på en svetsad förbands förmåga att motstå dragkrafter. Detta är en av de mest kritiska påfrestningarna i strukturella och mekaniska tillämpningar. De viktigaste anledningarna till detta provs betydelse är:
Kort sagt, detta test är en av de mest tillförlitliga indikatorerna på om en svets är lämplig för användning och säkerställer säkerhet, kompatibilitet och prestanda i svetsade konstruktioner.
Vår organisation, som i åratal har stöttat företag inom alla sektorer genom ett brett utbud av test-, mät-, analys- och utvärderingsaktiviteter, har ett starkt team av medarbetare som noggrant följer den globala utvecklingen inom vetenskap och teknik och ständigt förbättrar sig. I detta sammanhang tillhandahåller vi även testtjänster i enlighet med standarden EN ISO 4136 "Förstörande provning av svetsar i metalliska material - Tvärgående dragprovning".
Du kan be oss fylla i vårt formulär för att få en tid, för att få mer detaljerad information eller för att begära en utvärdering.

