ISO 24338 Vật liệu phủ sàn gỗ công nghiệp - Xác định khả năng chống mài mòn
Tiêu chuẩn của Tổ chức Tiêu chuẩn hóa Quốc tế (ISO), "ISO 24338 Sàn gỗ công nghiệp - Xác định khả năng chống mài mòn", mô tả Phương pháp A và Phương pháp B để đo khả năng chống mài mòn của các thành phần sàn gỗ công nghiệp. Các phương pháp thử nghiệm này đo khả năng chống mài mòn của lớp bề mặt.
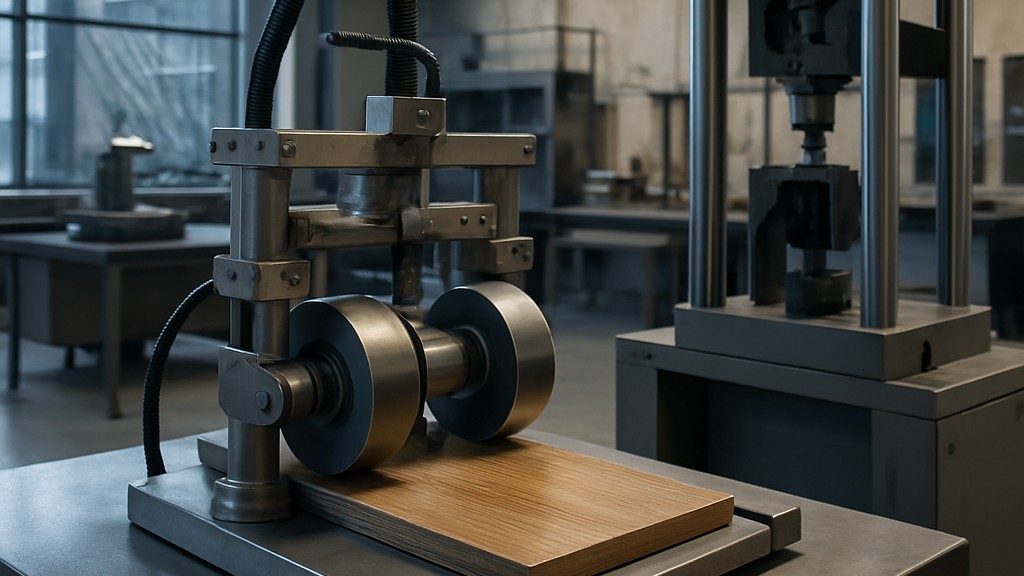
Theo Phương pháp A, độ mài mòn được xác định bằng cách xoay mẫu thử tiếp xúc với một cặp bánh xe hình trụ có tải được phủ giấy nhám quy định. Theo Phương pháp B, khả năng chống mài mòn được đánh giá bằng cách mài mòn bề mặt mẫu thử bằng vật liệu mài mòn quy định được áp dụng bởi hai bánh xe có tải. Cả hai phương pháp đều đo số vòng quay của mẫu thử cần thiết để gây ra một mức độ mài mòn quy định. Độ chính xác của các phương pháp này chưa được xác định. Khi dữ liệu liên phòng thí nghiệm được công bố, một tuyên bố về độ chính xác sẽ được bổ sung vào tiêu chuẩn.
Các thiết bị chính được sử dụng trong các thử nghiệm này là:
- Máy thử nghiệm (cho Phương pháp A và Phương pháp B)
- Giá đỡ mẫu thử (cho Phương pháp A và Phương pháp B): Giá đỡ hình đĩa có đường kính khoảng 105 mm quay trên mặt phẳng ngang với độ lệch cho phép cộng/trừ 2 mm/m ở tần số 60 cộng/trừ 2 vòng quay mỗi phút và mẫu thử có thể được kẹp bằng vít kẹp.
- Bộ phận giữ và nâng (cho Phương pháp A và Phương pháp B): Bộ phận giữ và nâng cho bánh mài được thiết kế để tác dụng lực 5,4 N ± 0,2 N (Phương pháp A) hoặc 10 N ± 0,2 N (Phương pháp B) lên mẫu thử nghiệm cho mỗi bánh mài. Đối với Phương pháp B, cần một đối trọng 150 ± 3 g để cân bằng khối lượng của bánh mài da. Có thể sử dụng một cặp bánh mài da thứ hai cho mục đích này. Việc hiệu chuẩn và bảo dưỡng tay mài Taber phải được thực hiện theo Phụ lục A.
- Bánh mài phủ cao su (cho Phương pháp A): Hai bánh mài hình trụ phủ cao su, rộng 12,7 mm ± 0,1 mm và đường kính 50 mm, quay tự do quanh một trục. Bề mặt cong của bánh mài, sâu 6 mm, được làm bằng cao su có độ cứng 65 ± 3 IRHD (theo ISO 48) hoặc 65 ± 3 Shore A (theo ISO 7267-2). Các phép đo và mô tả về thiết lập đo phù hợp được trình bày trong Phụ lục B. Bề mặt trong của bánh mài phải cách đường tâm của đầu mài 52,5 mm ± 0,2 mm và cách đều 26,25 mm ± 0,10 mm, và trục của bánh mài phải cách trục thẳng đứng của giá đỡ mẫu thử 19,05 mm ± 0,3 mm. Điều quan trọng là phải đảm bảo bánh mài mòn ở trong tình trạng tốt, vì sự thay đổi về độ phẳng, độ cứng, độ nhẵn, độ tròn và chiều rộng có thể ảnh hưởng đáng kể đến kết quả thử nghiệm. Điều quan trọng là phải đáp ứng các kích thước và dung sai trong tiêu chuẩn này, vì độ lệch có thể dẫn đến sai số vượt quá 100%.
- Dải giấy nhám (cho phương pháp A): Nên sử dụng dải giấy nhám rộng 12,7 mm ± 0,1 mm theo hướng máy và dài khoảng 160 mm. Dải giấy nhám này phải đáp ứng các yêu cầu sau: trọng lượng từ 70 g/m² đến 100 g/m², kích thước hạt có thể lọt qua sàng 100 μm và giữ lại trên sàng 63 μm, lớp phủ nhôm oxit 180 grit, lớp nền dính bằng keo.
- Tấm hiệu chuẩn (cho Phương pháp A): Nên sử dụng tấm kẽm cán có độ dày 0,8 mm ± 0,1 mm và độ cứng Brinell là 48 ± 2 (theo ISO 6506-1, đường kính bi 5 mm và tải trọng 360 N). Để phê duyệt hoặc xác minh kiểu, không nên sử dụng tấm kẽm cho quá 10 lần hiệu chuẩn mỗi mặt.
- Cụm hút (đối với Phương pháp A): Hai vòi hút cần được bố trí sao cho bao phủ được vùng bị mòn của mẫu thử. Một vòi được đặt giữa hai bánh xe, vòi còn lại đặt đối diện. Hai tâm vòi hút phải cách nhau 77 mm và cách bề mặt mẫu thử 2 mm ± 0,5 mm. Khi đóng các vòi, cần tạo ra chân không từ 1,5 đến 1,6 kPa.
- Bộ đếm vòng quay (cho Phương pháp A và Phương pháp B): Bộ đếm vòng quay được sử dụng để ghi lại số vòng quay của giá đỡ mẫu.
- Bộ nạp cát và phụ kiện (chỉ dành cho Phương pháp B)
- Nhìn chung: Máy nạp cát phải có sức chứa tối thiểu khoảng 200 g cát, và cả phần trên và phần dưới của máy đều có thể mở được. Lỗ nạp cát phía dưới phải được đặt cách bề mặt mẫu thử 10 mm ± 1 mm, dài 16 mm ± 1 mm và rộng 3,18 mm ± 0,38 mm. Chiều dài của lỗ nạp cát phải nằm song song với giá đỡ mẫu thử. Một thiết bị trong máy nạp cát phải đảm bảo dòng chảy ổn định. Máy cũng phải được trang bị một thiết bị cho phép dừng nạp cát ngay lập tức nếu cần.
- Thiết bị hút bụi: Sau khi hạt mài mòn đã đi qua bên dưới bánh xe (theo hướng quay), cần đặt một vòi hút ở vị trí cao hơn đường ray cần mài mòn 3 mm cộng/trừ 2 mm vào mặt phẳng thẳng đứng dọc trục của bánh xe bên trái. Công suất hút bụi cần được điều chỉnh đến mức có thể loại bỏ hoàn toàn bụi bẩn.
- Vật liệu mài mòn: Nên sử dụng hạt mài mòn (gốc bauxit, nhôm oxit lò hồ quang điện) có thành phần hóa học theo bảng. Trọng lượng riêng của khoáng vật mài mòn là 3,96 g/cm3 và độ cứng Knoop là 21 kN/mm2. Dạng hạt trung bình của khoáng vật có khối lượng riêng từ 1,51 g/cm3 đến 1,62 g/cm3 theo tiêu chuẩn FEPA 44-D. Phân bố kích thước hạt dao động từ 45 µm đến 75 µm, với tỷ lệ hạt mịn giảm được xác định theo tiêu chuẩn FEPA 42-D theo bảng. Vật liệu mài mòn nên được bảo quản ở nơi khô ráo và chỉ sử dụng một lần. Không được sàng lọc trước khi sử dụng.
- Bánh mài da: Hai bánh mài hình trụ, đường kính danh nghĩa là 44,4 mm và rộng 12,7 mm, quay tự do quanh trục của chúng. Các bánh mài được lắp một dải da rộng 12,7 mm cộng hoặc trừ 0,1 mm và độ dày tối thiểu là 1,5 mm. Tổng đường kính của các bánh mài da không được vượt quá 52 mm và không được nhỏ hơn 46 mm. Độ cứng của các dải da phải phù hợp với mục đích sử dụng. Độ cứng được đo bằng máy đo độ cứng Shore loại A theo ISO 868 với độ lệch sau: Độ cứng Shore-A được đo tại bốn điểm ở giữa rãnh của bánh mài. Độ cứng của da phù hợp nếu tất cả các kết quả nằm trong phạm vi A/1:85 đến A/1:95. Khoảng cách giữa các bề mặt bên trong của các bánh mài phải là 52,5 mm cộng hoặc trừ 0,2 mm và trục chung của chúng phải được đặt ở khoảng cách danh nghĩa là 19,05 mm cộng hoặc trừ 0,3 mm so với trục của giá đỡ mẫu. Trục quay của mẫu thử phải cách đều hai bánh xe. Trước khi thử nghiệm, bánh mài mới phải được xử lý sơ bộ: Bánh mài mới phải trải qua thử nghiệm ban đầu 2000 chu kỳ theo quy trình được mô tả tại đây.
- Đồng hồ bấm giờ: Đồng hồ bấm giờ có độ chính xác cộng/trừ 0,1 giây.
- Bình chứa cát: Bình chứa có khối lượng đã biết để thu thập cát khi hiệu chuẩn bộ cấp cát.
- Tấm hiệu chuẩn: Tấm hiệu chuẩn làm bằng acrylic đúc tế bào có độ cứng Rockwell M 94 theo tiêu chuẩn ASTM D785.
- Mẫu trong suốt để đánh giá mức độ hao mòn của vùng bị mòn: Nên sử dụng mẫu trong suốt để quan sát trực quan mức độ hao mòn.
- Vật liệu hoặc thiết bị bổ sung (Phương pháp A và Phương pháp B)
- Thiết bị cân: Để xác định khối lượng mất đi của tấm kẽm bằng giấy nhám hoặc để hiệu chuẩn dòng chảy hạt của vật liệu mài mòn, cần có thiết bị cân có độ chính xác cộng/trừ 1 mg.
- Phòng điều hòa: Phòng điều hòa phải có khả năng duy trì nhiệt độ tiêu chuẩn là 23 độ cộng/trừ 2 độ và độ ẩm tương đối là 50 phần trăm cộng/trừ 5 phần trăm.
Mỗi phương pháp yêu cầu ba thành phần sàn gỗ công nghiệp được chọn ngẫu nhiên. Một mẫu thử nghiệm có kích thước khoảng 100 mm x 100 mm được lấy từ mỗi thành phần:
- Một mẫu nằm cách mép ngắn bên trái của phần tử đầu tiên 10 mm
- Một mẫu nằm ở giữa phần tử thứ hai
- Một mẫu nằm cách mép ngắn bên phải của phần tử thứ ba 10 mm
Nên tránh các cạnh và bề mặt gia công trên mẫu vật. Nếu độ dày mẫu vật vượt quá 8 mm, nên phay mẫu vật đến độ sâu 7,5 mm cộng/trừ 0,5 mm tính từ mặt sau để đảm bảo tải trọng ngang trên cánh tay mài mòn. Điều quan trọng là phải đảm bảo các mẫu vật phẳng và song song đúng cách sau khi phay.
Tổ chức của chúng tôi, với nhiều năm kinh nghiệm hỗ trợ các doanh nghiệp trên mọi lĩnh vực thông qua nhiều hoạt động thử nghiệm, đo lường, phân tích và đánh giá, tự hào sở hữu đội ngũ nhân viên hùng hậu, luôn theo sát sự phát triển khoa học công nghệ toàn cầu và không ngừng cải thiện năng lực. Trong bối cảnh này, chúng tôi cũng cung cấp dịch vụ thử nghiệm theo tiêu chuẩn ISO 24338 về Vật liệu phủ sàn gỗ công nghiệp - Xác định khả năng chống mài mòn.



