

EN ISO 4136《金属材料焊缝破坏性试验 - 横向拉伸试验》基于欧洲标准,随后由国际标准化组织 (ISO) 发布,其中规定了试样尺寸以及进行横向拉伸试验以确定焊接对接接头拉伸强度和断裂位置的程序。该标准适用于所有产品形式的金属材料,以及任何焊接对接接头的接头。
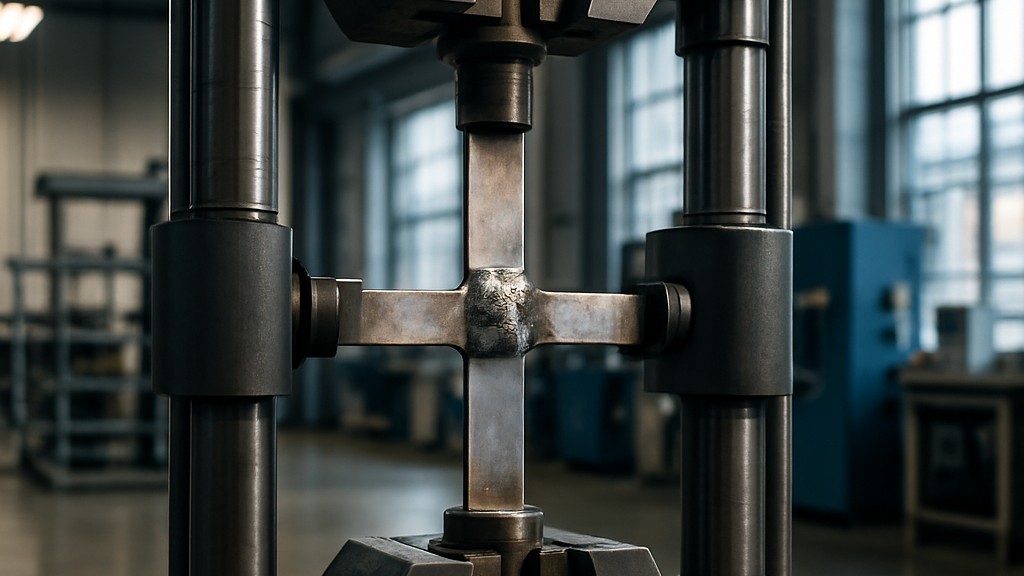
试验过程中,对从焊接接头横向截取的试样施加持续增加的拉伸载荷,直至其断裂。除非另有规定,试验在10°C至35°C的环境温度下进行。受控条件下的试验在23°C±5°C的温度下进行。必须报告试验温度。除非本文件中另有具体规定,否则适用ISO 6892-1《金属材料拉伸试验第1部分:室温试验方法》和ISO 6892-2《金属材料拉伸试验第2部分:高温试验方法》的一般原则。
试样从焊接接头横向截取,确保焊缝轴线在加工后始终位于试样平行长度的中心。对于小直径管道,试验可在整根管道上进行。除非应用标准另有规定或合同双方另有约定,小直径应指最大50毫米。
每个试件均需标记,以识别其在制成品中或其在被移除的接头中的确切位置。如果相关应用标准有要求,则需标记加工方向(例如,轧制或挤压)。每个试件均需标记,以识别其在被移除试件中的确切位置。每个试件在从试件上移除时均需进行标记。
除非待测焊接接头的相关应用标准另有规定或允许,否则不得对焊接接头或试样进行热处理。任何热处理的详细信息均应记录在测试报告中。如果铝合金发生自然时效,则应记录焊接和测试之间的时间间隔。铁质焊缝金属中存在的氢可能会对测试结果产生不利影响,可能需要进行适当的氢释放处理。
用于移除测试样品的机械或热处理过程不得以任何方式改变测试样品的属性。
厚度至少为8毫米时,禁止切割。如果使用热切割或其他可能影响切割表面的切割方法从焊接板或试件上切割试样,则切口必须距离试件最后一段平行长度的表面至少8毫米。热切割不适用于平行于焊接板或试件原始表面的切口。
对于其他金属材料,不包括切割和热切割,而只能使用机械加工(例如锯切、水射流切割或铣削)。
横向拉伸试验是一种破坏性机械试验,用于评估焊接接头的拉伸强度。试验方法是将试样垂直(横向)拉伸至焊缝轴线直至断裂。该试验的目的如下:
测试样品是一根沿着焊缝切割的扁平或圆形棒材,其方向垂直于焊缝载荷方向。样品包含焊缝金属、热影响区和母材。
将试样加工至所需尺寸。焊缝应位于试样中心。试样表面应光滑,无缺口或锋利边缘。将试样放入万能试验机中。逐渐均匀地施加单轴拉伸载荷,直至试样断裂。记录断裂时的最大载荷。抗拉强度是最大载荷与横截面积的比值。
记录骨折的位置:
最小抗拉强度必须达到或超过基材规定的最小值。
横向拉伸试验非常重要,因为它能够直接客观地证明焊接接头承受拉力的能力。拉力是结构和机械应用中最重要的应力之一。该试验的重要性主要体现在:
简而言之,该测试是焊缝是否适合使用并确保焊接结构的安全性、兼容性和性能的最可靠指标之一。
我们多年来一直通过广泛的测试、测量、分析和评估活动为各行各业的企业提供支持,拥有一支强大的团队,他们密切关注全球科技发展,并不断提升自我。此外,我们还提供符合 EN ISO 4136“金属材料焊缝破坏性试验 - 横向拉伸试验”标准的测试服务。
您可以要求我们填写表格以进行约会,获取更多信息或请求评估。

