

标准“EN ISO 5173 金属材料焊缝破坏性试验 - 弯曲试验”以欧洲标准为基础,随后由国际标准化组织 (ISO) 发布,描述了对从对接焊缝、复合对接焊缝(细分为复合板中的焊缝和复合焊缝)和无对接焊缝的复合焊缝中获取的试样进行横向根弯、面弯和侧弯试验的方法,以便在弯曲试验期间揭示受拉试样表面或附近的缺陷或评估延展性。
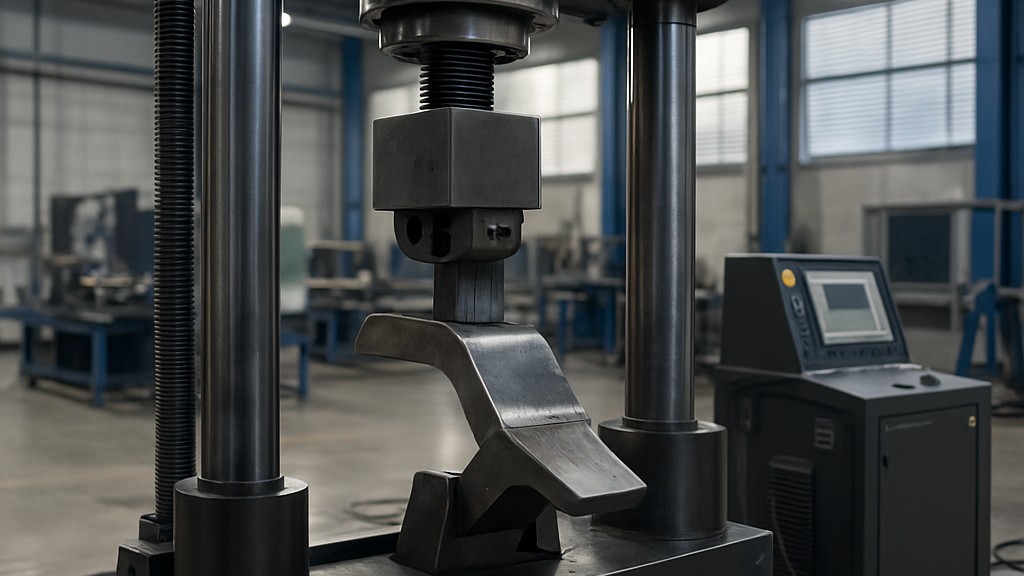
本标准还规定了试样的尺寸。此外,还规定了当母材、热影响区或焊缝金属的物理和机械性能与弯曲试验相比存在显著差异时,用于替代焊接接头模具横向弯曲试验的方法。本标准适用于所有产品形式的金属材料,以及采用任何焊接工艺形成的焊接接头。
就本标准而言,适用以下术语和定义:
原则上,进行试验时,从焊接接头上取横向或纵向试样,通过弯曲使其产生塑性变形(弯曲方向不反转),使焊接接头的其中一个表面或截面承受拉伸力。应记录试验时的温度。试验速度应恒定,如已知,应记录。试验应按照本标准中描述的方法之一进行。
EN ISO 5173 中描述的测试方法用于评估焊缝的延展性和强度,特别是焊接材料承受塑性变形而不开裂的能力。主要的弯曲测试方法包括:
这些测试方法可用于多种情况,以评估金属材料焊接接头的机械完整性和强度。
试样的制备应确保制备过程不会影响母材或焊缝金属。试样的尺寸和制备方法取决于材料厚度和弯曲试验的类型。试样通常为矩形,由焊接接头加工而成。
进行测试时,将样品放置在两个支架上,并在特定直径的模具(心轴)上进行弯曲。根据具体方法,可以使用导向弯曲试验机或滚轮进行弯曲。弯曲角度和模具直径的选择取决于材料类型和厚度。
弯曲后,检查试样是否存在表面裂纹或其他不连续性。验收标准基于最大允许裂纹尺寸或是否存在任何明显缺陷。由边缘效应或预先存在的缺陷(与焊接无关)引起的裂纹,如果能清晰识别,可以忽略不计。
简而言之,该标准的目的是确保焊接接头具有足够的延展性,并且没有明显的内部或表面缺陷。它通常用于焊缝鉴定测试和焊接产品质量控制。
我们多年来一直通过广泛的测试、测量、分析和评估活动为各行各业的企业提供支持,拥有一支强大的团队,他们密切关注全球科技发展,并不断提升自我。此外,我们还提供符合 EN ISO 5173“金属材料焊缝破坏性试验 - 弯曲试验”标准的测试服务。
您可以要求我们填写表格以进行约会,获取更多信息或请求评估。

