Penutup Lantai Laminasi ISO 24338 - Penentuan Ketahanan Abrasi
Standar Organisasi Internasional untuk Standardisasi (ISO), "ISO 24338 Penutup Lantai Laminasi - Penentuan Ketahanan Abrasi", menjelaskan Metode A dan Metode B untuk mengukur ketahanan abrasi elemen lantai laminasi. Metode uji ini mengukur ketahanan abrasi lapisan permukaan.
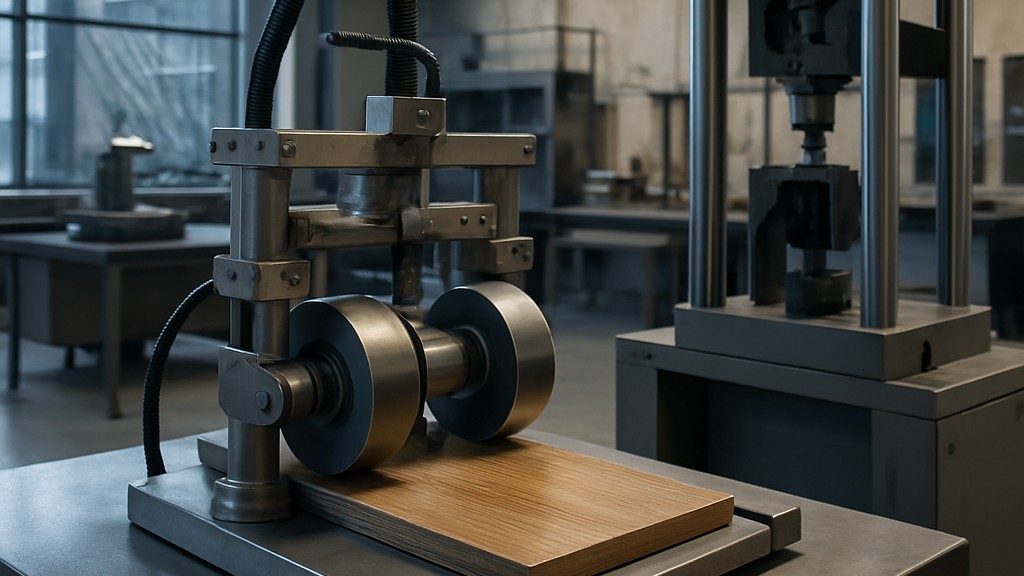
Menurut Metode A, abrasi ditentukan dengan memutar benda uji yang bersentuhan dengan sepasang roda silinder berbeban yang dilapisi kertas abrasif tertentu. Menurut Metode B, ketahanan abrasi dinilai dengan mengikis permukaan benda uji menggunakan bahan abrasif tertentu yang diaplikasikan oleh dua roda berbeban. Kedua metode ini mengukur jumlah putaran benda uji yang diperlukan untuk menghasilkan tingkat keausan tertentu. Presisi kedua metode ini belum diketahui. Ketika data antarlaboratorium tersedia, pernyataan presisi akan ditambahkan ke standar.
Peralatan utama yang digunakan dalam pengujian ini adalah:
- Mesin uji (untuk Metode A dan Metode B)
- Pemegang spesimen uji (untuk Metode A dan Metode B): Pemegang berbentuk cakram dengan diameter sekitar 105 mm berputar pada bidang horizontal dengan defleksi yang diizinkan sebesar plus/minus 2 mm/m pada frekuensi 60 plus/minus 2 putaran per menit, dan spesimen uji dapat dijepit oleh sekrup penjepit.
- Rakitan penahan dan pengangkat (untuk Metode A dan Metode B): Rakitan penahan dan pengangkat untuk roda abrasif dirancang untuk memberikan gaya sebesar 5,4 N plus/minus 0,2 N (Metode A) atau 10 plus/minus 0,2 N (Metode B) pada spesimen uji untuk setiap roda. Untuk Metode B, diperlukan beban penyeimbang sebesar 150 plus/minus 3 g untuk menyeimbangkan massa roda abrasif kulit. Sepasang roda abrasif kulit kedua dapat digunakan untuk tujuan ini. Kalibrasi dan perawatan lengan abrasif Taber harus dilakukan sesuai dengan Lampiran A.
- Roda abrasif berlapis karet (untuk Metode A): Dua roda silinder berlapis karet, dengan lebar 12,7 mm plus/minus 0,1 mm dan diameter 50 mm, yang berputar bebas pada suatu sumbu. Permukaan lengkung roda, dengan kedalaman 6 mm, harus terbuat dari karet dengan kekerasan 65 plus/minus 3 IRHD (sesuai ISO 48) atau 65 plus/minus 3 Shore A (sesuai ISO 7267-2). Pengukuran dan deskripsi perangkat pengukuran yang sesuai ditunjukkan pada Lampiran B. Permukaan bagian dalam roda harus berjarak 52,5 mm plus/minus 0,2 mm dari garis tengah kepala abrasif dan berjarak sama 26,25 mm plus/minus 0,10 mm, dan sumbu roda harus berjarak 19,05 mm plus/minus 0,3 mm dari sumbu vertikal dudukan spesimen uji. Penting untuk memastikan roda abrasif dalam kondisi baik, karena variasi kerataan, kekerasan, kehalusan, kebulatan, dan lebar dapat memengaruhi hasil pengujian secara signifikan. Dimensi dan toleransi dalam standar ini sangat penting untuk dipenuhi, karena penyimpangan dapat menyebabkan kesalahan hingga melebihi 100 persen.
- Strip amplas (untuk metode A): Strip abrasif berukuran lebar 12,7 mm plus/minus 0,1 mm searah mesin dan panjang sekitar 160 mm harus digunakan. Strip ini harus memenuhi persyaratan berikut: berat antara 70 g/m² dan 100 g/m², ukuran partikel yang lolos saringan 100 μm dan tertahan pada saringan 63 μm, aluminium oksida 180 grit berlapis terbuka, perekat, dan lapisan perekat.
- Pelat kalibrasi (untuk Metode A): Pelat seng gulung dengan ketebalan 0,8 mm plus/minus 0,1 mm dan kekerasan Brinell 48 plus/2 harus digunakan (sesuai ISO 6506-1, diameter bola 5 mm dan beban 360 N). Untuk keperluan persetujuan atau verifikasi jenis, pelat seng harus digunakan tidak lebih dari 10 kali kalibrasi per sisi.
- Rakitan hisap (untuk Metode A): Dua nosel hisap harus ditempatkan untuk menutupi area aus pada benda uji. Satu nosel harus ditempatkan di antara roda, dan nosel lainnya tepat di seberangnya. Pusat nosel harus berjarak 77 mm dan berjarak 2 mm plus/minus 0,5 mm dari permukaan benda uji. Dengan nosel tertutup, vakum sebesar 1,5 hingga 1,6 kPa harus tercipta.
- Penghitung putaran (untuk Metode A dan Metode B): Penghitung putaran digunakan untuk mencatat jumlah putaran tempat sampel.
- Pengumpan grit dan aksesori (hanya untuk Metode B)
- Secara umum: Pengumpan pasir harus memiliki kapasitas penyimpanan minimal sekitar 200 g pasir, dan bagian atas serta bawahnya harus dapat dibuka. Lubang bawah harus diposisikan 10 mm plus minus 1 mm di atas permukaan benda uji, panjangnya 16 mm plus minus 1 mm, dan lebarnya 3,18 mm plus minus 0,38 mm. Panjang lubang bawah harus sejajar dengan dudukan benda uji. Sebuah perangkat di dalam pengumpan pasir harus memastikan aliran yang stabil. Pengumpan juga harus dilengkapi dengan perangkat yang memungkinkan penghentian aliran segera jika diperlukan.
- Alat penyedot debu: Setelah butiran abrasif melewati bagian bawah roda (searah putaran), nosel penyedot yang diposisikan 3 mm plus/minus 2 mm di atas rel yang akan diabras harus ditempatkan pada bidang vertikal aksial roda kiri. Daya penyedot harus disesuaikan ke tingkat yang dapat menghilangkan semua debu dan kotoran.
- Material abrasif: Gunakan butiran abrasif (berbasis bauksit, aluminium oksida dari tanur busur listrik) dengan komposisi kimia sesuai tabel. Berat jenis mineral abrasif adalah 3,96 g/cm³ dan kekerasan Knoop adalah 21 kN/mm³. Mineral ini berbentuk butiran sedang dan memiliki densitas massal antara 1,51 g/cm³ dan 1,62 g/cm³ menurut standar FEPA 44-D. Distribusi ukuran partikel bervariasi antara 45 µm dan 75 µm, dengan fraksi halus yang dikurangi ditentukan sesuai standar FEPA 42-D menurut tabel. Material abrasif harus disimpan di tempat kering dan hanya digunakan sekali. Jangan diayak sebelum digunakan.
- Roda gerinda kulit: Dua roda silinder, dengan diameter nominal 44,4 mm dan lebar 12,7 mm, yang berputar bebas pada porosnya. Roda-roda tersebut dilengkapi dengan strip kulit selebar 12,7 mm plus atau minus 0,1 mm dan ketebalan minimum 1,5 mm. Diameter total roda bergaris kulit tidak boleh melebihi 52 mm dan tidak boleh kurang dari 46 mm. Kekerasan strip kulit harus sesuai dengan tujuannya. Kekerasan diukur menggunakan durometer Shore Tipe A menurut ISO 868 dengan deviasi sebagai berikut: Kekerasan Shore-A diukur pada empat titik di tengah tapak roda abrasif. Kekerasan kulit dianggap sesuai jika semua hasil berada dalam rentang A/1:85 hingga A/1:95. Jarak antar permukaan bagian dalam roda harus 52,5 mm plus minus 0,2 mm, dan sumbu bersama roda-roda tersebut harus diatur pada jarak nominal 19,05 mm plus minus 0,3 mm dari sumbu dudukan spesimen. Sumbu putar benda uji harus berjarak sama dari kedua roda. Sebelum pengujian, roda abrasif baru harus dikondisikan terlebih dahulu: Roda baru menjalani uji siklus awal 2000 mengikuti prosedur yang dijelaskan di sini.
- Stopwatch: Stopwatch dengan akurasi plus/minus 0,1 detik.
- Wadah pengumpul pasir: Wadah dengan massa yang diketahui untuk menampung pasir saat mengkalibrasi pengumpan pasir.
- Pelat kalibrasi: Pelat kalibrasi terbuat dari akrilik cor sel dengan kekerasan Rockwell M 94 menurut standar ASTM D785.
- Templat transparan untuk menilai keausan area yang aus: Templat transparan harus digunakan untuk mengamati keausan secara visual.
- Bahan atau peralatan tambahan (Metode A dan Metode B)
- Peralatan penimbangan: Untuk menentukan kehilangan massa pelat seng dengan amplas atau untuk mengkalibrasi aliran grit bahan abrasif, diperlukan peralatan penimbangan dengan akurasi plus/minus 1 mg.
- Ruang pengkondisian: Ruang pengkondisian harus mampu mempertahankan iklim standar 23 derajat plus/minus 2 derajat dan kelembaban relatif 50 persen plus/minus 5 persen.
Setiap metode membutuhkan tiga elemen lantai laminasi yang dipilih secara acak. Sampel uji berukuran sekitar 100 mm x 100 mm diambil dari setiap elemen:
- Sampel yang terletak 10 mm dari tepi pendek kiri elemen pertama
- Sampel yang terletak di tengah elemen kedua
- Sampel yang terletak 10 mm dari tepi pendek kanan elemen ketiga
Tepi dan permukaan yang telah dimesin harus dihindari pada spesimen. Jika ketebalan spesimen melebihi 8 mm, spesimen harus digiling hingga kedalaman 7,5 mm plus/minus 0,5 mm dari sisi belakang untuk memastikan beban horizontal pada lengan abrasif. Sangat penting untuk memastikan spesimen benar-benar rata dan sejajar setelah digiling.
Organisasi kami, yang telah mendukung berbagai bisnis di berbagai sektor selama bertahun-tahun melalui beragam kegiatan pengujian, pengukuran, analisis, dan evaluasi, memiliki tim karyawan yang tangguh yang senantiasa mengikuti perkembangan sains dan teknologi global dan terus meningkatkan diri. Dalam konteks ini, kami juga menyediakan layanan pengujian sesuai dengan standar ISO 24338 Penutup Lantai Laminasi - Penentuan Ketahanan Abrasi.



