ISO 24338 Ламинатни подни облоги - Одредување на отпорност на абење
Стандардот на Меѓународната организација за стандардизација (ISO), „ISO 24338 Ламинатни подни облоги - Одредување на отпорност на абење“, ги опишува Методот А и Методот Б за мерење на отпорноста на абење на елементите од ламинатниот под. Овие методи на тестирање ја мерат отпорноста на абење на површинскиот слој.
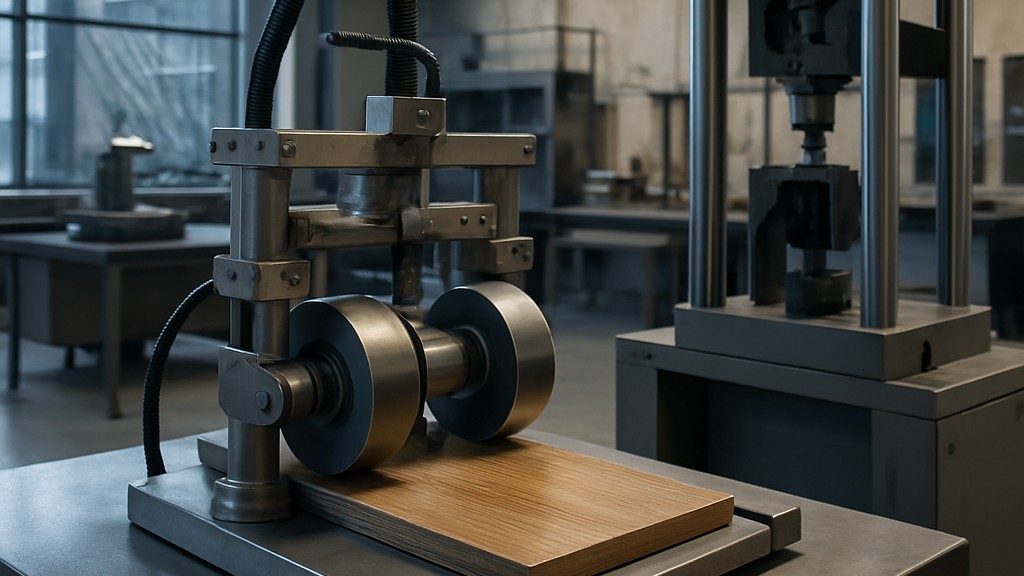
Според Методот А, абењето се одредува со ротирање на примерокот за тестирање во контакт со пар натоварени цилиндрични тркала покриени со одредена абразивна хартија. Според Методот Б, отпорноста на абење се проценува со абразија на површината на тест парчињата со одреден абразив нанесен со две натоварени тркала. И двата методи го мерат бројот на вртежи на примерокот за тестирање потребни за да се предизвика одреден степен на абење. Прецизноста на овие методи е непозната. Кога ќе станат достапни меѓулабораториски податоци, на стандардот ќе се додаде изјава за прецизност.
Главната опрема што се користи во овие тестови е:
- Машина за тестирање (за метод А и метод Б)
- Држач за примерок за тестирање (за Метод А и Метод Б): Држачот во форма на диск со дијаметар од приближно 105 mm ротира во хоризонталната рамнина со дозволено отклонување од плус/минус 2 mm/m со фреквенција од 60 плус/минус 2 вртежи во минута, а примерокот за тестирање може да се стегне со завртка за стегање.
- Склоп за држење и кревање (за Метод А и Метод Б): Склопот за држење и кревање за абразивните тркала е дизајниран да врши сила од 5,4 N плус/минус 0,2 N (Метод А) или 10 плус/минус 0,2 N (Метод Б) врз примерокот за тестирање за секое тркало. За Метод Б, потребна е противтежа од 150 плус/минус 3 g за да се избалансира масата на кожното абразивно тркало. За оваа цел може да се користи втор пар кожни абразивни тркала. Калибрацијата и одржувањето на абразивните краци на Табер треба да се вршат во согласност со Додаток А.
- Абразивни тркала со гумена обвивка (за Метод А): Две цилиндрични тркала со гумена обвивка, со ширина од 12,7 mm плус/минус 0,1 mm и дијаметар од 50 mm, кои слободно ротираат околу оска. Закривената површина на тркалата, до длабочина од 6 mm, треба да биде изработена од гума со тврдост од 65 плус/минус 3 IRHD (според ISO 48) или 65 плус/минус 3 Shore A (според ISO 7267-2). Мерењата и описот на соодветната поставеност за мерење се прикажани во Додаток Б. Внатрешните површини на тркалата треба да бидат оддалечени 52,5 mm плус/минус 0,2 mm од централната линија на абразивната глава и еднакво распоредени 26,25 mm плус/минус 0,10 mm, а оската на тркалата треба да биде оддалечена 19,05 mm плус/минус 0,3 mm од вертикалната оска на држачот на примерокот за тестирање. Важно е да се осигурате дека абразивните тркала се во добра состојба, бидејќи варијациите во рамноста, тврдоста, мазноста, заобленоста и ширината можат значително да влијаат на резултатите од тестот. Од клучно значење е да се исполнат димензиите и толеранциите во овој стандард, бидејќи отстапувањата можат да доведат до грешки што надминуваат 100 проценти.
- Ленти од шмиргла (за метод А): Треба да се користат абразивни ленти со димензии од 12,7 mm плус/минус 0,1 mm ширина во правец на машината и должина од приближно 160 mm. Тие треба да ги исполнуваат следниве барања: тежина помеѓу 70 g/m² и 100 g/m², големина на честичките што ќе поминат низ сито од 100 μm и ќе се задржат на сито од 63 μm, алуминиум оксид со отворен слој од 180 зрнца, врзан со лепак, леплива подлога.
- Калибрациски плочи (за Метод А): Треба да се користи валана цинкова плоча со дебелина од 0,8 mm плус/минус 0,1 mm и тврдост Бринел од 48 плус/2 (според ISO 6506-1, дијаметар на топката 5 mm и оптоварување 360 N). За цели на одобрување на тип или верификација, цинковата плоча треба да се користи за не повеќе од 10 калибрации по страна.
- Склоп за вшмукување (за Метод А): Треба да се постават две млазници за вшмукување за да се покрие истрошената површина на примерокот за тестирање. Едната млазница треба да се постави помеѓу тркалата, а другата директно спроти. Центрите на млазниците треба да бидат оддалечени 77 mm и 2 mm плус/минус 0,5 mm од површината на примерокот за тестирање. Со затворени млазници, треба да се создаде вакуум од 1,5 до 1,6 kPa.
- Бројач на вртежи (за Метод А и Метод Б): Бројачот на вртежи се користи за евидентирање на бројот на вртежи на држачот на примерокот.
- Додавач на гриз и додатоци (само за метод Б)
- Општо земено: Внесувачот на песок треба да има минимален капацитет за складирање од приближно 200 g песок, а горниот и долниот дел од внесувачот треба да можат да се отвораат. Долниот отвор треба да биде поставен 10 mm плус или минус 1 mm над површината на тест парчето, да биде долг 16 mm плус или минус 1 mm и широк 3,18 mm плус или минус 0,38 mm. Должината на долниот отвор треба да биде радијална во однос на држачот на примерокот за тестирање. Уред во внесувачот на песок треба да обезбеди постојан проток. Внесувачот треба да биде опремен и со уред што овозможува моментално запирање на внесувањето доколку е потребно.
- Уред за правосмукалка: Откако абразивната песок ќе помине под тркалото (во насока на ротација), во аксијалната вертикална рамнина на левото тркало треба да се постави млазница за вшмукување поставена 3 mm плус/минус 2 mm над шината што треба да се абразира. Моќноста на вакуумот треба да се прилагоди на ниво што ќе ја отстрани целата прашина и остатоци.
- Абразивен материјал: Треба да се користи абразивно зрно (алуминиум оксид од електрична лачна печка на база на боксит) со хемиски состав според табелата. Специфичната тежина на абразивниот минерал е 3,96 g/cm3, а тврдоста на Кнуп е 21 kN/mm2. Средната зрна на минералот има густина на волумен помеѓу 1,51 g/cm3 и 1,62 g/cm3 според FEPA стандардот 44-D. Распределбата на големината на честичките варира помеѓу 45 µm и 75 µm, со намалена фракција на фини честички определена според FEPA стандардот 42-D според табелата. Абразивниот материјал треба да се чува на суво место и да се користи само еднаш. Не треба да се просејува пред употреба.
- Брусливи тркала за кожа: Две цилиндрични тркала, номинално со дијаметар од 44,4 mm и ширина од 12,7 mm, кои слободно ротираат околу своите оски. Тркалата се опремени со кожна лента со ширина од 12,7 mm плус или минус 0,1 mm и минимална дебелина од 1,5 mm. Вкупниот дијаметар на тркалата со кожни ленти не смее да надминува 52 mm и не смее да биде помала од 46 mm. Тврдоста на кожните ленти мора да биде соодветна за таа цел. Се мери со помош на Shore дурометр тип А според ISO 868 со следново отстапување: Тврдоста Shore-A се мери на четири точки во центарот на шарата на абразивните тркала. Тврдоста на кожата е соодветна ако сите резултати се во опсегот A/1:85 до A/1:95. Растојанието помеѓу внатрешните површини на тркалата треба да биде 52,5 mm плус или минус 0,2 mm, а нивната заедничка оска треба да биде поставена на номинално растојание од 19,05 mm плус или минус 0,3 mm од оската на држачот на примерокот. Оската на ротација на тест парчето треба да биде на еднакво растојание од двете тркала. Пред тестирањето, новите абразивни тркала мора да се подготват однапред: Новите тркала се подложени на почетен тест од 2000 циклуси според постапката опишана овде.
- Штоперица: Штоперица со точност од плус/минус 0,1 секунда.
- Контејнер за собирање песок: Контејнер со позната маса за собирање на песок при калибрирање на доводот на песок.
- Калибрациски плочи: Калибрациски плочи направени од акрил од леани ќелии со тврдост Роквел М 94 според стандардот ASTM D785.
- Проѕирен шаблон за проценка на абењето на истрошената површина: Треба да се користи проѕирен шаблон за визуелно набљудување на абењето.
- Дополнителни материјали или опрема (Метод А и Метод Б)
- Опрема за мерење: За да се одреди губењето на масата на цинковата плоча со шмиргла или за да се калибрира протокот на песок од абразивен материјал, потребна е опрема за мерење со точност од плус/минус 1 mg.
- Просторија за климатизација: Просторијата за климатизација мора да може да одржува стандардна клима од 23 степени плус/минус 2 степени и релативна влажност од 50 проценти плус/минус 5 проценти.
Секој метод бара три случајно избрани елементи за ламинатен под. Од секој елемент се зема примерок за тестирање од приближно 100 mm x 100 mm:
- Примерок сместен 10 mm од левиот краток раб на првиот елемент
- Примерок сместен во средината на вториот елемент
- Примерок сместен 10 mm од десниот краток раб на третиот елемент
Треба да се избегнуваат обработени рабови и површини на примероците. Доколку дебелината на примерокот надминува 8 mm, примероците треба да се фрезираат до длабочина од 7,5 mm плус/минус 0,5 mm од задната страна за да се обезбеди хоризонтално оптоварување на абразивните краци. Важно е да се осигура дека примероците се правилно рамни и паралелни по фрезирањето.
Нашата организација, која со години ги поддржува бизнисите во сите сектори преку широк спектар на активности за тестирање, мерење, анализа и евалуација, се гордее со силен тим на вработени кои внимателно ги следат глобалните случувања во науката и технологијата и постојано се подобруваат. Во овој контекст, ние исто така нудиме услуги за тестирање во согласност со стандардот ISO 24338 за ламинатни подни облоги - Одредување на отпорност на абење.



