

A norma EN ISO 4136, "Ensaios destrutivos de soldas em materiais metálicos - Ensaios de tração transversal", baseada em uma norma europeia e posteriormente publicada pela Organização Internacional de Normalização (ISO), descreve as dimensões do corpo de prova e o procedimento para a realização de ensaios de tração transversal para determinar a resistência à tração e a localização da fratura de uma junta de topo soldada. Esta norma se aplica a materiais metálicos em todas as formas de produtos com juntas feitas com qualquer junta de topo soldada.
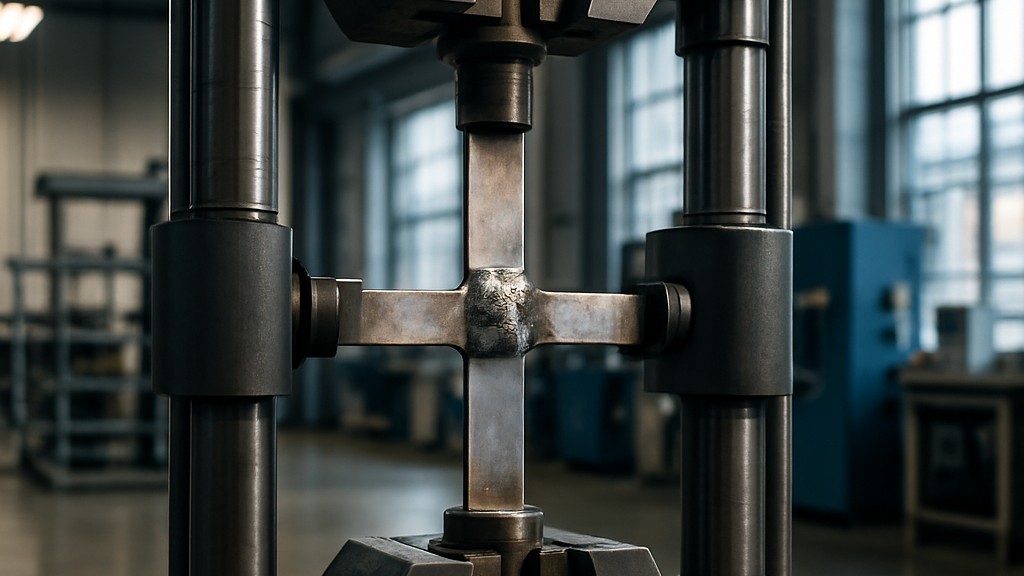
Durante o ensaio, uma carga de tração continuamente crescente é aplicada a um corpo de prova retirado transversalmente de uma junta soldada até que ocorra a fratura. Salvo especificação em contrário, o ensaio é realizado a uma temperatura ambiente entre 10 °C e 35 °C. Os ensaios realizados em condições controladas são conduzidos a uma temperatura de 23 °C mais/menos 5 °C. A temperatura do ensaio deve ser reportada. Salvo especificação em contrário para pontos específicos deste documento, aplicam-se os princípios gerais das normas ISO 6892-1 Materiais Metálicos - Ensaio de Tração - Parte 1: Método de ensaio à temperatura ambiente e ISO 6892-2 Materiais Metálicos - Ensaio de Tração - Parte 2: Método de ensaio a temperatura elevada.
O corpo de prova é retirado transversalmente da junta soldada, garantindo que o eixo da solda permaneça no centro do comprimento paralelo do corpo de prova após a usinagem. Para tubos de pequeno diâmetro, o ensaio pode ser realizado em todo o tubo. A menos que especificado em normas de aplicação ou acordado entre as partes contratantes, diâmetros pequenos devem ser considerados como sendo de no máximo 50 mm.
Cada corpo de prova é marcado para identificar sua localização exata no produto fabricado ou na junta da qual foi removido. Se exigido pela norma de aplicação pertinente, a direção do trabalho (por exemplo, laminação ou extrusão) é marcada. Cada corpo de prova é marcado para identificar sua localização exata no corpo de prova do qual foi removido. Cada corpo de prova é marcado à medida que é removido do corpo de prova.
Nenhum tratamento térmico deve ser aplicado à junta soldada ou ao corpo de prova, a menos que especificado ou permitido pela norma de aplicação pertinente à junta soldada a ser testada. Os detalhes de qualquer tratamento térmico são registrados no relatório de teste. Se ocorrer envelhecimento natural das ligas de alumínio, o tempo entre a soldagem e o teste é registrado. A presença de hidrogênio em metais de solda ferrosos pode afetar negativamente os resultados do teste, podendo ser necessário um tratamento adequado para liberação de hidrogênio.
Os processos mecânicos ou térmicos usados para remover a amostra de teste não devem alterar as propriedades da amostra de teste de forma alguma.
O corte é excluído para espessuras de pelo menos 8 mm. Se o corte térmico ou outros métodos de corte que possam afetar as superfícies de corte forem utilizados para cortar o corpo de prova da chapa soldada ou do corpo de prova, os cortes devem ser feitos a pelo menos 8 mm das superfícies do último comprimento paralelo do corpo de prova. O corte térmico não deve ser utilizado para cortes paralelos à superfície original da chapa soldada ou do corpo de prova.
Para outros materiais metálicos, o corte e o corte térmico são excluídos e somente a usinagem (por exemplo, serragem, corte a jato de água ou fresagem) deve ser usada.
O ensaio de tração transversal é um ensaio mecânico destrutivo utilizado para avaliar a resistência à tração de uma junta soldada, puxando uma amostra perpendicularmente (transversalmente) ao eixo da solda até que ela se rompa. Este ensaio é realizado para:
A amostra para teste é uma barra plana ou redonda cortada ao longo da solda de forma que ela fique perpendicular à direção da carga de solda. A amostra contém o metal de solda, as zonas afetadas pelo calor e os metais base.
O corpo de prova é usinado nas dimensões necessárias. A solda deve ser posicionada no centro do corpo de prova. Obtém-se um acabamento superficial liso, livre de cortes ou arestas vivas. O corpo de prova é colocado em uma máquina de ensaio universal. Uma carga de tração uniaxial é aplicada gradual e uniformemente até que o corpo de prova se rompa. A carga máxima na fratura é registrada. A resistência à tração é a razão entre a carga máxima e a área da seção transversal.
A localização da fratura é anotada:
A resistência mínima à tração deve atender ou exceder o mínimo especificado para o material de base.
O ensaio de tração transversal é importante porque fornece evidências diretas e objetivas da capacidade de uma junta soldada de suportar forças de tração. Este é um dos esforços mais críticos em aplicações estruturais e mecânicas. As principais razões para a importância deste ensaio são:
Resumindo, este teste é um dos indicadores mais confiáveis de se uma solda está apta para serviço e garante segurança, compatibilidade e desempenho em estruturas soldadas.
Nossa organização, que há anos apoia empresas de todos os setores por meio de uma ampla gama de atividades de teste, medição, análise e avaliação, conta com uma equipe sólida que acompanha de perto os desenvolvimentos globais em ciência e tecnologia e se aprimora constantemente. Nesse contexto, também prestamos serviços de teste em conformidade com a norma EN ISO 4136 "Ensaios destrutivos em soldas em materiais metálicos - Ensaios de tração transversal".
Você pode nos pedir para preencher nosso formulário para marcar uma consulta, obter informações mais detalhadas ou solicitar uma avaliação.

