ISO 24338 Revestimentos de piso laminado - Determinação da resistência à abrasão
A norma ISO 24338 da Organização Internacional para Padronização (ISO), "Revestimentos para pisos laminados - Determinação da resistência à abrasão", descreve os Métodos A e B para medir a resistência à abrasão de elementos de pisos laminados. Esses métodos de teste medem a resistência à abrasão da camada superficial.
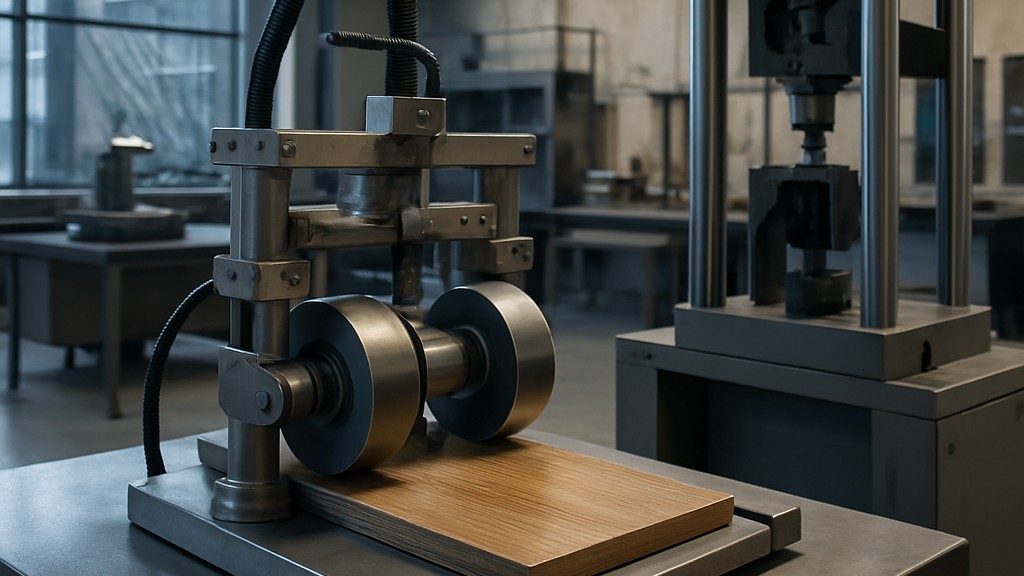
De acordo com o Método A, a abrasão é determinada pela rotação de um corpo de prova em contato com um par de rodas cilíndricas carregadas, cobertas com lixa específica. De acordo com o Método B, a resistência à abrasão é avaliada pela abrasão da superfície dos corpos de prova com um abrasivo específico aplicado por duas rodas carregadas. Ambos os métodos medem o número de rotações do corpo de prova necessárias para causar um grau específico de desgaste. A precisão desses métodos é desconhecida. Quando dados interlaboratoriais estiverem disponíveis, uma declaração de precisão será adicionada à norma.
Os principais equipamentos utilizados nestes testes são:
- Máquina de teste (para o Método A e Método B)
- Suporte para amostra de teste (para Método A e Método B): O suporte em forma de disco com um diâmetro de aproximadamente 105 mm gira no plano horizontal com uma deflexão permitida de mais/menos 2 mm/m a uma frequência de 60 mais/menos 2 revoluções por minuto, e a amostra de teste pode ser fixada por um parafuso de fixação.
- Conjunto de sustentação e elevação (para os Métodos A e B): O conjunto de sustentação e elevação para as rodas abrasivas é projetado para exercer uma força de 5,4 N mais/menos 0,2 N (Método A) ou 10 mais/menos 0,2 N (Método B) sobre o corpo de prova para cada roda. Para o Método B, um contrapeso de 150 mais/menos 3 g é necessário para equilibrar a massa da roda abrasiva de couro. Um segundo par de rodas abrasivas de couro pode ser usado para essa finalidade. A calibração e a manutenção dos braços abrasivos Taber devem ser realizadas de acordo com o Apêndice A.
- Rodas abrasivas revestidas de borracha (para o Método A): Duas rodas cilíndricas revestidas de borracha, com 12,7 mm mais ou menos 0,1 mm de largura e 50 mm de diâmetro, que giram livremente em torno de um eixo. A superfície curva das rodas, até uma profundidade de 6 mm, deve ser feita de borracha com dureza de 65 mais ou menos 3 IRHD (conforme ISO 48) ou 65 mais ou menos 3 Shore A (conforme ISO 7267-2). As medições e uma descrição de uma configuração de medição adequada são mostradas no Apêndice B. As superfícies internas das rodas devem estar a 52,5 mm mais ou menos 0,2 mm da linha central da cabeça abrasiva e igualmente espaçadas de 26,25 mm mais ou menos 0,10 mm, e o eixo das rodas deve estar a 19,05 mm mais ou menos 0,3 mm do eixo vertical do suporte da amostra de teste. É importante garantir que os discos abrasivos estejam em boas condições, pois variações na planicidade, dureza, lisura, circularidade e largura podem afetar significativamente os resultados dos testes. É crucial que as dimensões e tolerâncias desta norma sejam atendidas, pois desvios podem levar a erros superiores a 100%.
- Tiras de lixa (para o método A): Devem ser utilizadas tiras abrasivas medindo 12,7 mm mais ou menos 0,1 mm de largura na direção da máquina e aproximadamente 160 mm de comprimento. Estas devem atender aos seguintes requisitos: peso entre 70 g/m² e 100 g/m², granulometria que passe por uma peneira de 100 μm e seja retida em uma peneira de 63 μm, óxido de alumínio de granulação 180 com revestimento aberto, colado e com suporte adesivo.
- Placas de calibração (para o Método A): Deve ser utilizada uma placa de zinco laminada com espessura de 0,8 mm mais/menos 0,1 mm e dureza Brinell de 48 mais/2 (conforme ISO 6506-1, diâmetro da esfera de 5 mm e carga de 360 N). Para fins de homologação ou verificação de tipo, a placa de zinco deve ser utilizada para, no máximo, 10 calibrações por lado.
- Conjunto de sucção (para o Método A): Dois bicos de sucção devem ser posicionados para cobrir a área desgastada do corpo de prova. Um bico deve ser posicionado entre as rodas e o outro diretamente oposto. Os centros dos bicos devem estar a 77 mm de distância e a 2 mm mais/menos 0,5 mm da superfície do corpo de prova. Com os bicos fechados, deve ser criado um vácuo de 1,5 a 1,6 kPa.
- Contador de revoluções (para o Método A e Método B): Um contador de revoluções é usado para registrar o número de revoluções do suporte de amostra.
- Alimentador de areia e acessórios (somente para o Método B)
- Em geral: Um alimentador de areia deve ter uma capacidade mínima de armazenamento de aproximadamente 200 g de areia, e as partes superior e inferior do alimentador devem ser amovíveis. A abertura inferior deve estar posicionada 10 mm mais ou menos 1 mm acima da superfície do corpo de prova, ter 16 mm mais ou menos 1 mm de comprimento e 3,18 mm mais ou menos 0,38 mm de largura. O comprimento da abertura inferior deve ser radial em relação ao suporte da amostra de teste. Um dispositivo no alimentador de areia deve garantir um fluxo constante. O alimentador também deve ser equipado com um dispositivo que permita a interrupção imediata da alimentação, se necessário.
- Dispositivo de aspiração: Após a areia abrasiva passar por baixo da roda (no sentido de rotação), um bocal de sucção posicionado 3 mm mais/menos 2 mm acima do trilho a ser abrasado deve ser colocado no plano vertical axial da roda esquerda. A potência do aspirador deve ser ajustada a um nível que remova toda a poeira e detritos.
- Material abrasivo: Deve ser utilizado grão abrasivo (óxido de alumínio de forno a arco elétrico à base de bauxita) com composição química de acordo com a tabela. A densidade do mineral abrasivo é de 3,96 g/cm³ e a dureza Knoop é de 21 kN/mm². A forma de grão médio do mineral apresenta densidade aparente entre 1,51 g/cm³ e 1,62 g/cm³, de acordo com a norma FEPA 44-D. A distribuição granulométrica varia entre 45 µm e 75 µm, com fração reduzida de finos determinada de acordo com a norma FEPA 42-D, conforme a tabela. O material abrasivo deve ser armazenado em local seco e utilizado apenas uma vez. Não deve ser peneirado antes do uso.
- Rodas de desbaste de couro: Duas rodas cilíndricas, nominalmente de 44,4 mm de diâmetro e 12,7 mm de largura, que giram livremente em torno de seus eixos. As rodas são equipadas com uma tira de couro de 12,7 mm de largura mais ou menos 0,1 mm e uma espessura mínima de 1,5 mm. O diâmetro total das rodas com tiras de couro não deve exceder 52 mm e não deve ser inferior a 46 mm. A dureza das tiras de couro deve ser adequada para o propósito. Ela é medida usando um durômetro Shore Tipo A de acordo com a norma ISO 868 com o seguinte desvio: A dureza Shore-A é medida em quatro pontos no centro da banda de rodagem das rodas abrasivas. A dureza do couro é adequada se todos os resultados estiverem dentro da faixa de A/1:85 a A/1:95. A distância entre as superfícies internas dos discos abrasivos deve ser de 52,5 mm (mais ou menos 0,2 mm), e seu eixo comum deve ser ajustado a uma distância nominal de 19,05 mm (mais ou menos 0,3 mm) do eixo do suporte da amostra. O eixo de rotação do corpo de prova deve ser equidistante dos dois discos abrasivos. Antes do teste, os discos abrasivos novos devem ser pré-condicionados: os discos abrasivos novos são submetidos a um teste inicial de 2000 ciclos, seguindo o procedimento descrito aqui.
- Cronômetro: Cronômetro com precisão de mais/menos 0,1 segundos.
- Recipiente coletor de areia: Um recipiente de massa conhecida para coletar a areia ao calibrar o alimentador de areia.
- Placas de calibração: Placas de calibração feitas de acrílicos fundidos em células com dureza Rockwell M 94 de acordo com a norma ASTM D785.
- Modelo transparente para avaliar o desgaste da área desgastada: Um modelo transparente deve ser usado para observar visualmente o desgaste.
- Materiais ou equipamentos adicionais (Método A e Método B)
- Equipamento de pesagem: Para determinar a perda de massa da chapa de zinco pela lixa ou para calibrar o fluxo de granulação do material abrasivo, é necessário um equipamento de pesagem com precisão de mais/menos 1 mg.
- Sala de condicionamento: A sala de condicionamento deve ser capaz de manter um clima padrão de 23 graus mais/menos 2 graus e uma umidade relativa de 50 por cento mais/menos 5 por cento.
Cada método requer três elementos de piso laminado selecionados aleatoriamente. Uma amostra de teste de aproximadamente 100 mm x 100 mm é retirada de cada elemento:
- Uma amostra localizada a 10 mm da borda curta esquerda do primeiro elemento
- Uma amostra localizada no meio do segundo elemento
- Uma amostra localizada a 10 mm da borda curta direita do terceiro elemento
Bordas e superfícies usinadas devem ser evitadas em amostras. Se a espessura da amostra exceder 8 mm, ela deve ser fresada a uma profundidade de 7,5 mm mais/menos 0,5 mm da parte traseira para garantir a carga horizontal nos braços abrasivos. É essencial garantir que as amostras estejam devidamente planas e paralelas após a fresagem.
Nossa organização, que há anos apoia empresas de todos os setores por meio de uma ampla gama de atividades de teste, medição, análise e avaliação, conta com uma equipe sólida de colaboradores que acompanham de perto os desenvolvimentos globais em ciência e tecnologia e estão em constante aprimoramento. Nesse contexto, também oferecemos serviços de teste em conformidade com a norma ISO 24338 Revestimentos para Pisos Laminados - Determinação da Resistência à Abrasão.



