

A norma EN ISO 9017, "Ensaios destrutivos de soldas em materiais metálicos - Ensaios de fratura", baseada em uma norma europeia e posteriormente publicada pela Organização Internacional de Normalização (ISO), descreve as dimensões dos corpos de prova e os procedimentos para a realização de ensaios de fratura, a fim de obter informações sobre os tipos, tamanhos e distribuição de defeitos internos, como porosidade, trincas, falta de fusão, falta de penetração e inclusões sólidas na superfície da fratura. Esta norma se aplica a materiais metálicos em todas as formas de produtos com juntas feitas por qualquer processo de soldagem por fusão com espessura igual ou superior a 2 mm.
Para os fins desta norma, aplicam-se os seguintes termos e definições:
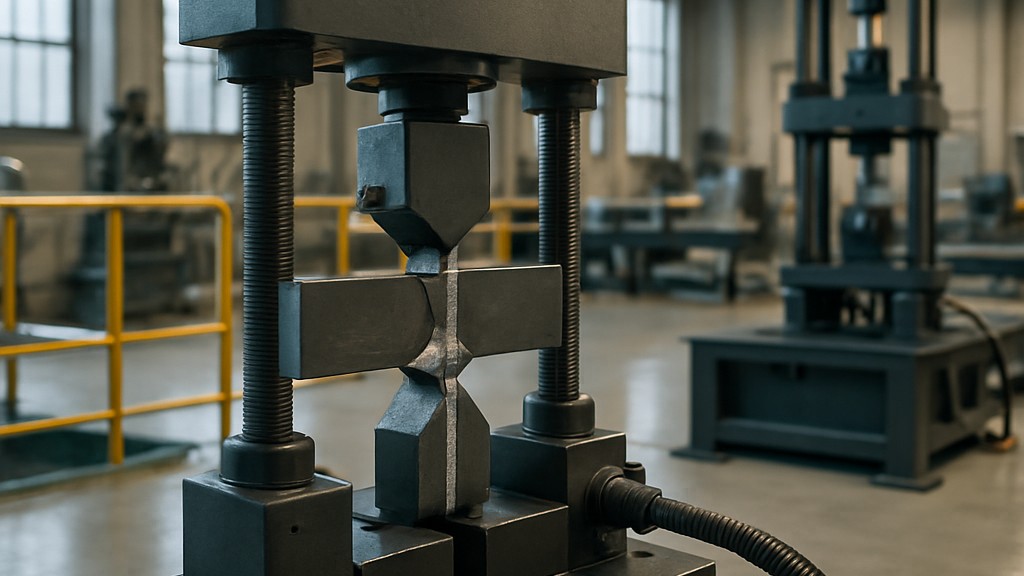
A junta é fraturada ao longo do metal de solda para examinar a superfície de fratura. A fratura pode ser induzida por flexão ou tração, carga estática ou dinâmica. Além disso, as dimensões do entalhe e a temperatura podem ser variadas para induzir a fratura. O teste deve ser realizado à temperatura ambiente (23 °C mais/menos 5 °C), a menos que especificado de outra forma.
Salvo especificação em contrário na norma de aplicação ou por acordo entre as partes contratantes, as dimensões do corpo de prova devem estar em conformidade com os valores fornecidos na norma. O corpo de prova deve fornecer corpo de prova suficiente para o comprimento e a área totais de inspeção necessários.
O comprimento, a área e o número de corpos de prova para inspeção são especificados pela norma de aplicação ou por acordo entre as partes contratantes. As juntas soldadas em chapas são cortadas transversalmente à junta soldada em corpos de prova com comprimento de solda aproximadamente igual. Para soldas de topo, o eixo da solda encontra-se no centro do corpo de prova. Para juntas soldadas em tubos, a menos que especificado de outra forma na norma de aplicação ou por acordo entre as partes contratantes, o corpo de prova deve fornecer pelo menos dois corpos de prova. Ao realizar ensaios de flexão externa, um número igual de corpos de prova é testado em tração de raiz e tensão superficial. Se o diâmetro do tubo for muito pequeno para produzir o número necessário de corpos de prova, corpos de prova adicionais devem ser soldados.
Cada corpo de prova deve ser marcado para identificar sua localização exata no produto fabricado ou na junta da qual foi removido. Cada corpo de prova deve ser marcado à medida que é removido do corpo de prova.
O método de remoção deve evitar a ocorrência de efeitos térmicos ou mecânicos prejudiciais. Em geral, uma seção de 25 mm deve ser removida de cada extremidade das soldas de teste, a menos que sejam necessárias informações sobre as extremidades das soldas (por exemplo, defeitos de início/parada).
Os corpos de prova devem ser cortados por corte térmico ou mecânico. Outros materiais metálicos só podem ser cortados mecanicamente.
A fratura de soldas em placas ou tubos pode ser suportada por um ou mais dos seguintes:
Dependendo da ductilidade do metal de solda, podem ser utilizados entalhes quadrados, redondos ou pontiagudos. Para materiais com alta ductilidade (p. ex., alumínio e cobre), recomenda-se o uso de entalhes pontiagudos. A profundidade do entalhe deve ser suficiente para causar fratura na solda.
A norma EN ISO 9017 é essencial porque fornece um método padronizado para ensaios destrutivos de soldas, particularmente ensaios de fratura e ruptura. As principais razões de sua importância são:
Isso ajuda a verificar se as soldas atendem aos padrões mecânicos e estruturais exigidos.
Em resumo, a norma EN ISO 9017 é necessária para garantir um controle de qualidade consistente, objetivo e reconhecido internacionalmente para soldas de filete por meio de testes destrutivos.
Nossa organização, que há anos apoia empresas de todos os setores por meio de uma ampla gama de atividades de teste, medição, análise e avaliação, conta com uma equipe sólida de colaboradores que acompanham de perto os desenvolvimentos globais em ciência e tecnologia e estão em constante aprimoramento. Nesse contexto, também prestamos serviços de teste em conformidade com a norma EN ISO 9017 "Ensaios destrutivos em soldas em materiais metálicos - Ensaios de fratura".
Você pode nos pedir para preencher nosso formulário para marcar uma consulta, obter informações mais detalhadas ou solicitar uma avaliação.

