

A norma "EN ISO 5173 Ensaios destrutivos de soldas em materiais metálicos - Ensaios de flexão", que tem sua base em uma norma europeia e foi posteriormente publicada pela Organização Internacional de Normalização (ISO), descreve o método de execução de ensaios de flexão transversal de raiz, face e lateral em corpos de prova retirados de soldas de topo, soldas de topo revestidas (subdivididas em soldas em chapas revestidas e soldas revestidas) e soldas de topo sem revestimento, a fim de revelar defeitos na superfície ou perto dela do corpo de prova sob tensão durante o ensaio de flexão ou para avaliar a ductilidade.
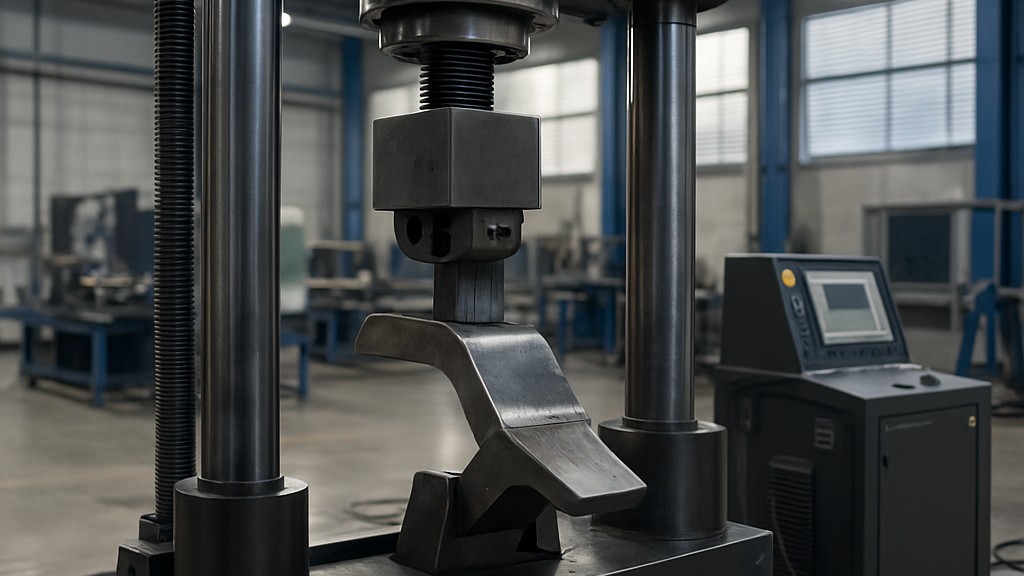
Esta norma também especifica as dimensões do corpo de prova. Também especifica métodos a serem utilizados em substituição aos ensaios de flexão transversal com matriz para juntas soldadas quando os materiais de base, as zonas afetadas pelo calor ou o metal de solda apresentarem diferenças significativas nas propriedades físicas e mecânicas em comparação com a flexão. Esta norma se aplica a materiais metálicos em todas as formas de produtos com juntas soldadas feitas por qualquer processo de soldagem.
Para os fins desta norma, aplicam-se os seguintes termos e definições:
Em princípio, ao realizar o ensaio, um corpo de prova transversal ou longitudinal é retirado de uma junta soldada e submetido à deformação plástica por flexão, sem inverter a direção da flexão, de modo que uma das superfícies ou seções da junta soldada fique sob tração. A temperatura na qual os ensaios são realizados deve ser registrada. A velocidade do ensaio deve ser constante e, quando conhecida, deve ser registrada. O ensaio deve ser realizado de acordo com um dos métodos descritos nesta norma.
Os métodos de ensaio descritos na norma EN ISO 5173 são utilizados para avaliar a ductilidade e a resistência das soldas, especificamente a capacidade do material soldado de sofrer deformação plástica sem fissuras. Os principais métodos de ensaio de flexão são:
Esses métodos de teste são usados em diversas situações para avaliar a integridade mecânica e a resistência de juntas soldadas em materiais metálicos.
Os corpos de prova devem ser preparados de forma que o processo de preparação não afete o material de base ou o metal de solda. O tamanho e a preparação dos corpos de prova dependem da espessura do material e do tipo de ensaio de flexão. Os corpos de prova são normalmente retangulares e usinados a partir de uma junta soldada.
Durante o teste, a amostra é colocada em dois suportes e dobrada sobre uma matriz (mandril) de diâmetro específico. Dependendo do método, a dobra pode ser realizada usando uma máquina de teste de dobra guiada ou rolos. O ângulo de dobra e o diâmetro da matriz são selecionados com base no tipo e na espessura do material.
Após a flexão, o corpo de prova é examinado quanto à presença de trincas superficiais ou outras descontinuidades. Os critérios de aceitação baseiam-se nos tamanhos máximos de trincas permitidos ou na presença de quaisquer defeitos evidentes. Trincas causadas por efeitos de borda ou defeitos preexistentes (não relacionados à soldagem) podem ser ignoradas se claramente identificadas.
Em resumo, o objetivo desta norma é garantir que as juntas soldadas tenham ductilidade adequada e estejam livres de defeitos internos ou superficiais significativos. Ela é comumente utilizada em testes de qualificação de solda e controle de qualidade de produtos soldados.
Nossa organização, que há anos apoia empresas de todos os setores por meio de uma ampla gama de atividades de teste, medição, análise e avaliação, conta com uma equipe sólida de colaboradores que acompanham de perto os desenvolvimentos globais em ciência e tecnologia e se aprimoram constantemente. Nesse contexto, também prestamos serviços de teste em conformidade com a norma EN ISO 5173 "Ensaios destrutivos em soldas em materiais metálicos - Ensaios de flexão".
Você pode nos pedir para preencher nosso formulário para marcar uma consulta, obter informações mais detalhadas ou solicitar uma avaliação.

