
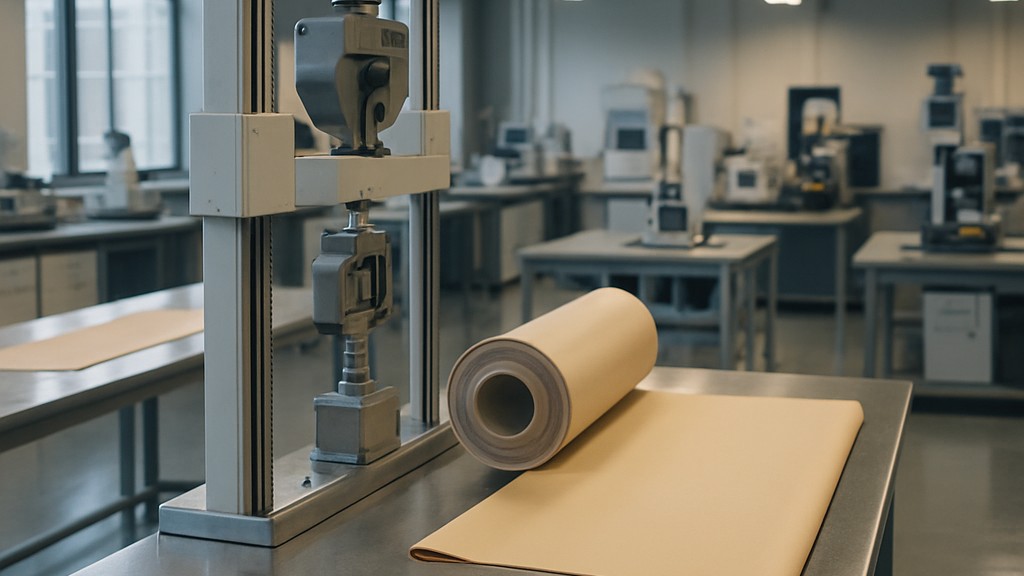
Piawaian Eropah "EN 22286 Kain bersalut getah atau plastik - Penentuan sifat gulung" menerangkan kaedah untuk menentukan sifat gulungan bagi fabrik bersalut getah atau plastik. Piawaian ini termasuk kaedah untuk menentukan panjang, lebar, jisim bersih, jisim per unit luas dan ketebalan gulungan fabrik bersalut. Gulungan biasanya melebihi 10 meter panjang. Gulung biasanya tidak dikondisikan dalam suasana standard, dan oleh itu keputusan mungkin dipengaruhi oleh perubahan dalam pemulihan lembapan akibat daripada perubahan dalam keadaan atmosfera.
Untuk tujuan piawaian ini, lebar boleh guna merujuk kepada lebar gulungan terhad kepada titik di mana fabrik bersalut memenuhi keperluan yang ditetapkan.
Meja yang digunakan untuk menentukan panjang gulungan ialah meja rata sekurang-kurangnya 5 m panjang dan sekurang-kurangnya selebar gulungan yang hendak diuji. Setiap tepi membujur meja hendaklah ditandakan dengan panjang 1 m, dan sekurang-kurangnya satu daripada panjang ini, sebaik-baiknya pada satu hujung meja, hendaklah dibahagikan kepada bahagian 1 cm.
Jika perlu, bahagian hujung gulungan dipotong berserenjang dengan arah meledingkan (membujur) gulungan. Pemotongan ini sepatutnya menjadi minimum yang diperlukan untuk mencapai ini. Hujung gulung yang dipotong diselaraskan dengan tanda sifar di atas meja, dan bahan itu dibuka di sepanjang meja tanpa ketegangan. Apabila had jadual dicapai, bahagian belakang gulungan ditanda pada kedua-dua tepi dengan kaedah yang sesuai, sepadan dengan bahagian panjang yang diketahui. Bahagian yang diukur digulung semula. Sebahagian daripada panjang yang tidak diukur dibentangkan, bebas ketegangan, dan diukur dari tepi yang ditanda seperti sebelumnya. Proses ini diulang sehingga penghujung gulungan dicapai, memangkasnya seperti sebelumnya jika perlu. Panjang akhir diukur kepada 5 cm yang terdekat.
Sebagai alternatif kepada teknik manual ini, sebarang kaedah pengukuran panjang fabrik bersalut mekanikal, elektromekanikal atau fotoelektrik yang sesuai yang memberikan hasil yang setara dengan yang diperoleh dengan kaedah di atas boleh digunakan. Dalam kes percanggahan pendapat, kaedah di atas hendaklah digunakan. Walau bagaimanapun, kaedah pengukuran alternatif di atas mungkin tidak sesuai untuk fabrik dengan salutan boleh dipanjangkan, seperti yang mempunyai substrat rajutan.
Panjang gulungan dilaporkan sebagai jumlah semua ukuran dalam meter, dibundarkan kepada 0,1 m yang terdekat.
Peralatan yang digunakan untuk menentukan lebar gulungan termasuk:
Fabrik bersalut diukur dan direkodkan pada selang 10 meter, menggunakan skala, dengan kain dibuka di atas meja dan tidak ditegangkan, hingga 5 mm yang terdekat. Semua ukuran lebar mesti dibuat pada sudut tepat dengan arah membujur gulungan. Untuk gulungan yang lebih pendek daripada 20 meter, lebar diukur pada tiga titik: berhampiran kedua-dua hujung gulungan dan di tengah.
Purata lebar yang direkodkan dikira, dan nilai yang terhasil dilaporkan sebagai purata lebar boleh guna, kepada 0,005 meter yang terdekat. Lebar boleh guna yang direkodkan minimum juga dilaporkan.
Apabila menentukan jisim bersih dan jisim purata per unit luas sekeping, bahagian, atau gulungan, alat penimbang dengan skala yang ditentukur dan ketepatan 0,10 peratus sisihan skala penuh digunakan. Gulungan bahan diletakkan di tengah kuali alat penimbang atau peranti sokongan lain. Gulungan dan sokongannya tidak boleh bersentuhan dengan objek lain. Jisim kasar ditentukan dan direkodkan.
Jisim tiub atau acuan di mana gulungan bahan dililitkan ditentukan dan direkodkan, dan ini ditolak daripada jisim kasar. Angka yang terhasil direkodkan sebagai jisim bersih. Panjang dan lebar gulungan ditentukan. Mengikuti prosedur yang digariskan di atas, purata jisim seunit luas dikira dalam gram setiap meter persegi dan dibundarkan kepada 5 gram yang terdekat.
Sebarang anggaran purata jisim seunit luas fabrik bersalut yang diperoleh daripada jumlah jisim bersih gulungan dan panjang dan lebarnya yang diketahui mungkin tidak tepat kerana gulungan lengkap fabrik bersalut biasanya tidak boleh diseimbangkan dalam suasana standard untuk rawatan dan ujian haba. Ketidaktepatan tersebut adalah disebabkan oleh lebihan atau kekurangan dalam lembapan yang diperolehi daripada gulungan lengkap.
Jisim bersih hendaklah dinyatakan dalam kilogram yang dibundarkan kepada 0,10 kg yang terdekat. Purata jisim seunit luas hendaklah dinyatakan dalam gram setiap meter persegi dan dibundarkan kepada 5 gram/m2 yang terdekat.
Apabila menentukan jisim per unit luas sampel, keseimbangan dengan ketepatan 0,005 g digunakan. Bahagian ujian hendaklah berbentuk segi empat sama atau bulat dan mempunyai luas 100 tambah/tolak 1 cm2.
Tiga keping ujian dipotong daripada sampel, satu berpusat, dua lagi secara simetri. Tepi luar kepingan ini hendaklah 5 hingga 15 cm dari tepi sampel, di sepanjang hujung yang membentuk sudut 45 darjah dengan panjang silinder. Kepingan ujian dikeringkan kepada jisim malar pada suhu antara 60°C dan 70°C, dengan kelembapan relatif tidak melebihi 10 peratus. Udara pada 20°C dan 65 peratus kelembapan relatif akan mempunyai kelembapan relatif lebih kurang 5 peratus apabila dipanaskan antara 60°C dan 70°C pada tekanan malar. Suhu yang lebih tinggi boleh menyebabkan perubahan dalam beberapa salutan. Kepingan ujian disediakan mengikut prosedur yang diterangkan dalam ISO 2231. Kepingan ujian ditimbang kepada 0,005 g yang terdekat, dan jisim per unit luas dikira dalam gram per meter persegi.
Jisim seunit luas dinyatakan dalam gram per meter persegi sebagai purata nilai yang dikira dan dibundarkan kepada 5 g/m2 yang terdekat.
Prosedur ini bertujuan untuk digunakan apabila sampel kecil dihantar ke makmal untuk ujian. Melainkan pihak yang terlibat bersetuju dengan bilangan sampel dan kaedah mereka, hasilnya dianggap terpakai kepada sampel, tetapi tidak kepada sekeping atau lot tempat sampel diambil. Jika ini dilakukan, setiap sampel hendaklah diuji mengikut prosedur yang disediakan, dan hasilnya hendaklah dipuratakan untuk mendapatkan purata jisim per unit luas (dalam gram per meter persegi).
Kerana kehadiran sisa pelarut boleh menyebabkan pengecutan kepingan ujian yang dipotong semasa pendinginan, kawasan itu hendaklah diperiksa serta-merta selepas penyaman dan penimbangan. Jika kawasan ini berbeza daripada luas yang diperoleh dalam ukuran asal, nilai yang terakhir harus digunakan dalam pengiraan.
Piawaian EN 22286 adalah penting kerana ia mentakrifkan cara sampel fabrik bersalut harus disediakan dan dinilai secara visual untuk kawalan kualiti dan pematuhan. Piawaian ini dianggap penting atas sebab-sebab berikut:
Piawaian ini membantu pengeluar mengesan kecacatan permukaan atau salutan pada awal proses pengeluaran, mengurangkan sisa dan memastikan kebolehpercayaan produk.
Hasilnya, standard EN 22286 menyokong jaminan kualiti, pematuhan peraturan dan prestasi produk, terutamanya dalam aplikasi kritikal keselamatan dan berprestasi tinggi.
Piawaian EN 22286 menggantikan piawai "DIN 53352 Pengujian kulit tiruan dan bahan kepingan yang serupa - Penentuan jisim per unit luas".
Organisasi kami, yang telah menyokong perniagaan merentas semua sektor selama bertahun-tahun melalui pelbagai aktiviti ujian, pengukuran, analisis dan penilaian, mempunyai pasukan pekerja yang kukuh yang mengikuti perkembangan global dalam sains dan teknologi serta sentiasa meningkatkan diri mereka. Dalam konteks ini, kami juga menyediakan perkhidmatan ujian mengikut EN 22286 Getah atau fabrik bersalut plastik - Penentuan piawaian sifat gulungan.
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

