EN ISO 2411 Getah atau Fabrik Bersalut Plastik - Penentuan Lekatan Salutan
Dalam piawaian "EN ISO 2411 Getah atau fabrik bersalut plastik - Penentuan lekatan salutan", yang berdasarkan piawaian Eropah dan kemudiannya diterbitkan oleh Pertubuhan Standardisasi Antarabangsa (ISO), kaedah untuk menentukan kekuatan lekatan salutan fabrik bersalut diterangkan.
Untuk tujuan piawaian ini, terma dan takrifan berikut digunakan:
- Delaminasi ialah pemisahan separa atau lengkap dua atau lebih lapisan juzuk kain bersalut. Ini mungkin pemisahan daripada fabrik ke dalam polimer atau pemisahan dalam lapisan polimer sebenar.
- Pengelupasan dari salutan ke fabrik adalah pemisahan tanpa meninggalkan sebarang sisa polimer salutan pada substrat.
- Koyak filem separa adalah apabila delaminasi meninggalkan tompok polimer salutan yang masih melekat pada substrat.
- Tidak boleh dipisahkan merujuk kepada keupayaan salutan untuk menahan pengelupasan akibat retak semasa penyediaan atau ujian. Ia menunjukkan bahawa kekuatan lekatan salutan adalah lebih besar daripada kekuatan polimer salutan.
- Salutan atau delaminasi filem ialah pengasingan salutan berbilang lapisan, meninggalkan satu atau lebih sisa filem salutan pada substrat.
- Kegagalan fabrik ialah kegagalan substrat semasa ujian. Ia menunjukkan bahawa kekuatan lekatan salutan adalah lebih besar daripada kekuatan substrat.
- Pendelaminasi fabrik ialah pemisahan atau detasmen substrat, meninggalkan lapisan separa atau lamina fabrik penuh melekat pada salutan. Contohnya adalah kegagalan elemen bukan tenunan dalam kes lamina bukan tenunan bersalut kerana kekuatan lekatan salutan melebihi kohesi interfiber fabrik bukan tenunan.
- Substrat ialah komponen tekstil fabrik bersalut.
Suasana untuk penyaman udara dan ujian hendaklah kaedah penyaman udara "1" seperti yang dinyatakan dalam ISO 2231. Pendedahan sekurang-kurangnya 16 jam disyorkan untuk fabrik yang bersalut pada sebelah sahaja. Pendedahan sekurang-kurangnya 24 jam disyorkan untuk fabrik bersalut pada kedua-dua belah. Suasana untuk ujian dipilih daripada A hingga C seperti yang dinyatakan dalam ISO 2231. Suhu ialah 23 darjah Celsius, suasana ujian biasa di negara sederhana, dan 27 darjah Celsius, suasana ujian tipikal di negara tropika dan subtropika.
Untuk semua tujuan ujian, masa minimum antara pengeluaran dan ujian ialah 16 jam. Untuk ujian bukan produk, masa maksimum antara pengeluaran dan ujian hendaklah 4 minggu, dan untuk penilaian yang bertujuan untuk setanding, ujian hendaklah dijalankan selepas selang masa yang sama apabila boleh. Untuk produk, masa antara pengeluaran dan ujian tidak boleh melebihi 3 bulan melainkan dipersetujui sebaliknya oleh pihak yang terlibat.
Semasa menyediakan sampel ujian, semua sampel untuk menentukan lekatan salutan hendaklah diambil daripada lebar boleh guna fabrik bersalut yang diuji, mengikut ISO 2286-1. Sebanyak 10 sampel ujian perlu diuji. Setiap sampel ujian hendaklah mempunyai sekurang-kurangnya 20 peratus lebar tambahan kepada sampel ujian potong sebelum dipotong kepada lebar dan panjang minimum 200 mm. Lima sampel ujian hendaklah dipotong dengan panjangnya selari dengan arah membujur fabrik bersalut yang sedang diuji, dan lima sampel ujian hendaklah dipotong dengan panjangnya selari dengan arah melintang fabrik bersalut yang sedang diuji. Untuk fabrik bersalut dengan substrat cerucuk, 10 sampel ujian hendaklah disediakan dalam arah membujur, lima dalam arah cerucuk, dan lima terhadap arah cerucuk. Kedua-dua kaedah penyediaan boleh digunakan. Jika perlu, kaedah penyediaan yang akan diguna pakai hendaklah ditentukan dengan ujian awal. Secara amnya, salutan tebal diproses menggunakan Kaedah 1, dan salutan nipis menggunakan Kaedah 2.
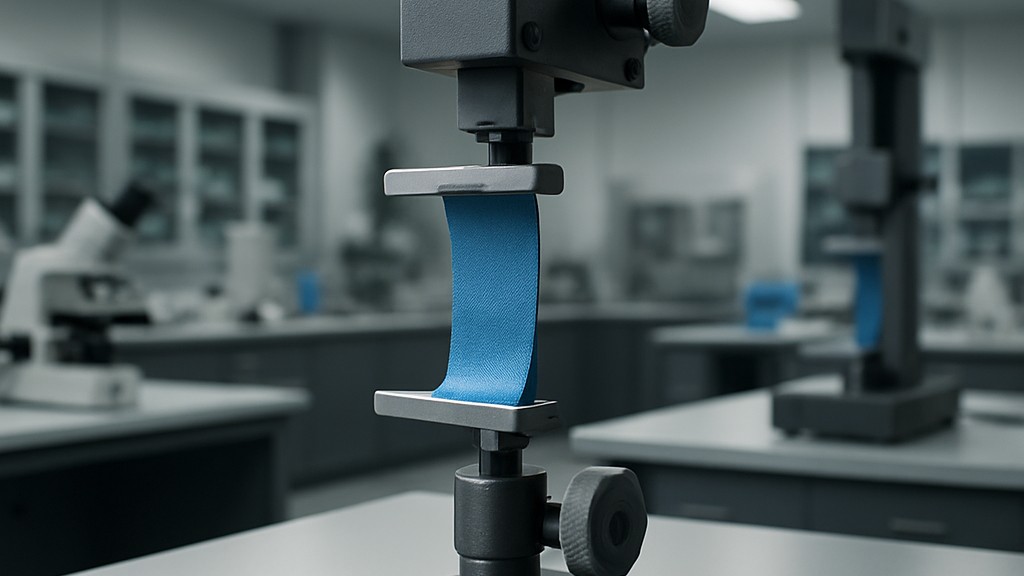
- Kaedah Penyediaan 1: Apabila kekuatan lapisan salutan melebihi kekuatan ikatan pelekat pada substrat, sediakan spesimen ujian dengan memotong salutan dengan berhati-hati ke arah substrat pada sudut tepat dengan panjang spesimen ujian. Potong filem salutan dari substrat dengan berhati-hati untuk membolehkan hujung spesimen ujian dipasang di rahang mesin ujian. Potong lebar spesimen ujian dengan berhati-hati kepada 50 mm tambah/tolak 0,5 mm atau 20 mm tambah/tolak 0,5 mm, berhati-hati agar tidak merosakkan gigi membujur substrat. Spesimen ujian dikondisikan mengikut piawaian ini. Selepas penyaman, spesimen ujian dipasang dalam mesin ujian, hujung bersalut diapit dalam rahang tetap dan filem salutan dalam rahang alih atau alih. Apabila lekatan sangat kuat dan adalah mustahil untuk memisahkan filem salutan dari substrat dengan tangan, Kaedah penyediaan 2 harus digunakan.
- Kaedah Penyediaan 2: Apabila lapisan salutan tidak cukup kuat untuk mengelupas secara berterusan daripada substrat, tetapi lapisan salutan jelas boleh dibezakan daripada substrat dan boleh dipotong secara berasingan, dua spesimen ujian bahan yang sama diikat atau dikimpal secara bersemuka menggunakan sistem pelekat yang sesuai dengan jenis salutan yang dinilai, meninggalkan 50 mm pelekat pertama yang bebas. Adalah penting bahawa pelekat yang dipilih tidak menyebabkan pembengkakan salutan yang tidak dapat dipulihkan atau sebaliknya menjejaskan kekuatan ikatan salutan/fabrik. Jika permukaan salutan dirawat dalam apa jua cara, seperti silikonisasi, yang boleh menghalang ikatan salutan ke salutan, adalah disyorkan bahawa ujian lekatan dilakukan sebelum rawatan sedemikian digunakan. Sebagai alternatif, apabila menguji fabrik bersalut PU, kepingan getah boleh digunakan sebagai ganti salah satu spesimen bersalut. Rumusan sebatian getah hendaklah sedemikian rupa sehingga menghasilkan kepingan dengan kekerasan yang rendah dan pemanjangan yang rendah. Jika perlu, adalah mungkin untuk menggunakan fabrik kapas tenunan biasa, bersaiz dan diluntur untuk memastikan pelepasan lengkap mana-mana pelarut yang tinggal. Untuk memastikan ikatan yang baik, spesimen ujian komposit hendaklah digulung sekurang-kurangnya dua kali dengan penggelek dengan lebar muka 76 mm dan jisim 2 kg.
Ringkasnya, produk yang menggunakan fabrik bersalut mesti mematuhi piawaian EN ISO 2411 untuk jaminan kualiti, keselamatan dan piawaian global.
Organisasi kami, yang telah menyokong perniagaan merentas semua sektor selama bertahun-tahun melalui pelbagai aktiviti ujian, pengukuran, analisis dan penilaian, mempunyai pasukan pekerja yang kukuh yang mengikuti perkembangan global dalam sains dan teknologi serta sentiasa meningkatkan diri mereka. Dalam konteks ini, kami juga menyediakan perkhidmatan ujian mengikut piawaian EN ISO 2411 "Kain bersalut getah atau plastik - Penentuan lekatan salutan".