
Piawaian "ISO 2286 Getah atau fabrik bersalut plastik - Penentuan sifat gulung" yang diterbitkan oleh Pertubuhan Piawaian Antarabangsa (ISO) terdiri daripada subseksyen berikut yang diterbitkan di bawah tajuk yang sama:
Untuk tujuan piawaian ini, lebar boleh guna bermaksud lebar kain bersalut, tidak termasuk tepi, yang konsisten dalam sifat, siap dengan betul dan bebas daripada kecacatan yang tidak boleh diterima.
Suhu dan kelembapan atmosfera di mana pengukuran dibuat direkodkan, bersama-sama dengan penjelasan sama ada fabrik bersalut diukur terus dari gulungan atau selepas dibenarkan berehat tanpa ketegangan. Apabila persekitaran tersedia untuk mengawal suhu dan kelembapan atmosfera, adalah disyorkan agar fabrik bersalut dikondisikan dalam persekitaran yang mematuhi kaedah penyaman piawai ISO 2231 "1" selama sekurang-kurangnya 16 jam sebelum mengukur panjang, lebar dan jisim bersih. Apabila mengukur panjang atau lebar, fabrik juga disyorkan untuk dibuka pada permukaan yang rata dan dibenarkan untuk mengimbangi tanpa ketegangan selama sekurang-kurangnya 16 jam.
Untuk mengukur panjang fabrik bersalut, teruskan seperti yang diterangkan di sini atau gunakan peralatan mekanikal, elektromekanikal atau fotoelektrik lain yang sesuai. Walau bagaimanapun, kaedah pengukuran alternatif mungkin tidak sesuai untuk fabrik bersalut yang boleh dipanjangkan, seperti yang mempunyai substrat rajutan. Hujung potongan gulungan dipotong berserenjang dengan paksi longitudinal gulungan, mengehadkan pemotongan kepada minimum yang diperlukan untuk memastikan keserenjangan. Bahan dibuka supaya hujung potongan bertepatan dengan tanda sifar pada permukaan pengukur, memastikan tiada ketegangan dikenakan pada permukaan. Apabila hujung permukaan yang lain dicapai, bahagian belakang gulungan ditanda dengan sewajarnya pada kedua-dua tepi. Panjang yang diukur kemudian digulung semula.
Semasa menyediakan kepingan ujian, gunakan pemotong untuk memotong lima kepingan ujian daripada sampel, jarakkan lebih kurang menyerong dan sekata secara munasabah merentasi lebar sampel yang boleh digunakan, untuk mewakili keseluruhan lebar fabrik bersalut. Jarak 50 mm dari tepi sampel dikecualikan. Tiada sekeping ujian harus diambil dalam jarak 1 m dari hujung gulungan yang dikilang.
Melainkan jika dipersetujui sebaliknya oleh pihak yang berkenaan untuk meninggalkan pengeringan, kepingan ujian dikeringkan kepada jisim malar pada 65°C tambah/tolak 5°C dalam suasana tidak melebihi 10 peratus kelembapan relatif. Kepingan ujian dikondisikan mengikut kaedah penyaman piawaian ISO 2231 "1", dan tanpa mengeluarkannya dari suasana penyaman, jisim setiap satu ditentukan kepada 5 mg terdekat dan luas permukaan setiap satu ditentukan dalam 1 peratus. Sebarang anggaran jisim seunit luas fabrik bersalut yang diperoleh daripada jumlah jisim bersih gulungan dan panjang dan lebarnya yang diketahui mungkin tidak tepat kerana keseluruhan fabrik bersalut biasanya tidak boleh dikondisikan kepada keseimbangan dalam suasana standard. Ketidaktepatan sedemikian timbul daripada lebihan atau kekurangan dalam pemulihan kelembapan sepanjang gulungan.
Bagi setiap lima keping ujian, jumlah jisim per unit luas dikira dalam gram per meter persegi menggunakan formula yang diberikan dalam piawai.
Apabila menentukan jisim per unit kawasan substrat, prosedur yang ditentukan untuk mengeluarkan salutan dari fabrik substrat bergantung pada sifat kedua-dua salutan dan substrat itu sendiri, dan sebenarnya, untuk beberapa jenis salutan, tiada kaedah penyingkiran yang diketahui. Jika ini berlaku, ini harus dinyatakan dalam laporan ujian.
Pada dasarnya, salutan dikeluarkan dengan agen pelucutan daripada kepingan ujian yang sama seperti yang digunakan untuk menentukan jumlah jisim per unit luas. Potongan ujian yang dilucutkan dikeringkan, dikondisikan dan ditimbang. Proses ini diulang sehingga jisim malar dicapai.
Untuk tujuan piawaian ini, terma dan takrifan berikut digunakan:
Fabrik yang akan diuji dikondisikan mengikut kaedah penyaman nombor "1" ISO 2231. Suhu dan kelembapan atmosfera pada masa pengukuran direkodkan.
Sebelum setiap pengukuran, permukaan kaki penekan dan andas dibersihkan, dan penunjuk dail dilaraskan untuk membaca sifar apabila andas dan kaki penekan bersentuhan. Sekurang-kurangnya lima ukuran ketebalan diambil pada selang waktu yang sama merentasi lebar fabrik yang boleh digunakan, tidak termasuk 50 mm dari tepi fabrik. Fabrik diletakkan di atas andas semasa mengukur, memastikan fabrik itu licin, bebas daripada kedutan atau lipatan yang tidak disengajakan, dan bebas daripada sebarang ketegangan. Jika terdapat kedutan yang disengajakan pada kain, jangan cuba untuk meluruskannya sebelum mengambil ukuran. Kaki penekan diturunkan perlahan-lahan ke atas fabrik dan dipegang pada tempatnya sehingga bacaan penunjuk stabil. Jika ia mengambil masa lebih daripada 30 saat, masa yang diambil untuk menstabilkan direkodkan dalam laporan ujian. Bacaan penunjuk dail direkodkan kepada 0,01 mm yang terdekat. Tiada ukuran hendaklah dibuat dalam jarak 1 m dari hujung gulungan yang dikilang.
Piawaian ISO 2286 menggantikan piawaian "Pengujian DIN 53352 kulit tiruan dan bahan kepingan yang serupa - Penentuan jisim per unit luas".
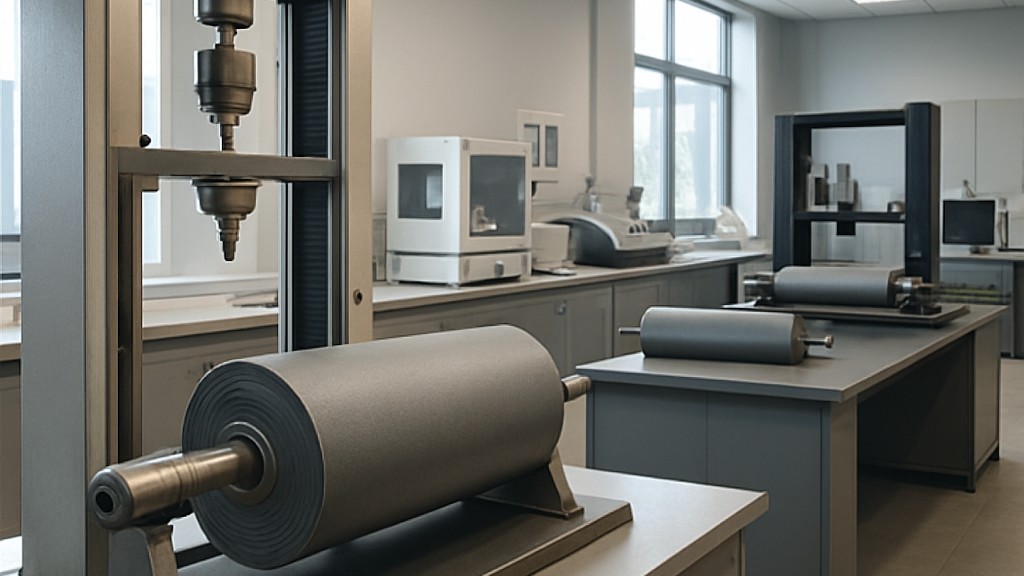
Organisasi kami, yang telah menyokong perniagaan merentas semua sektor selama bertahun-tahun melalui pelbagai aktiviti ujian, pengukuran, analisis dan penilaian, mempunyai pasukan pekerja yang kukuh yang mengikuti perkembangan global dalam sains dan teknologi serta sentiasa meningkatkan diri mereka. Dalam konteks ini, kami juga menyediakan perkhidmatan ujian mengikut piawaian ISO 2286 "Kain bersalut getah atau plastik - Penentuan sifat gulungan".
Anda boleh meminta kami mengisi borang kami untuk mendapatkan temujanji, mendapatkan maklumat terperinci atau meminta penilaian.

