ISO 24338 Ламинирани подови настилки - Определяне на устойчивост на износване
Стандартът на Международната организация по стандартизация (ISO) „ISO 24338 Ламинирани подови настилки - Определяне на устойчивост на износване“ описва Метод А и Метод Б за измерване на устойчивостта на износване на елементи от ламиниран под. Тези методи за изпитване измерват устойчивостта на износване на повърхностния слой.
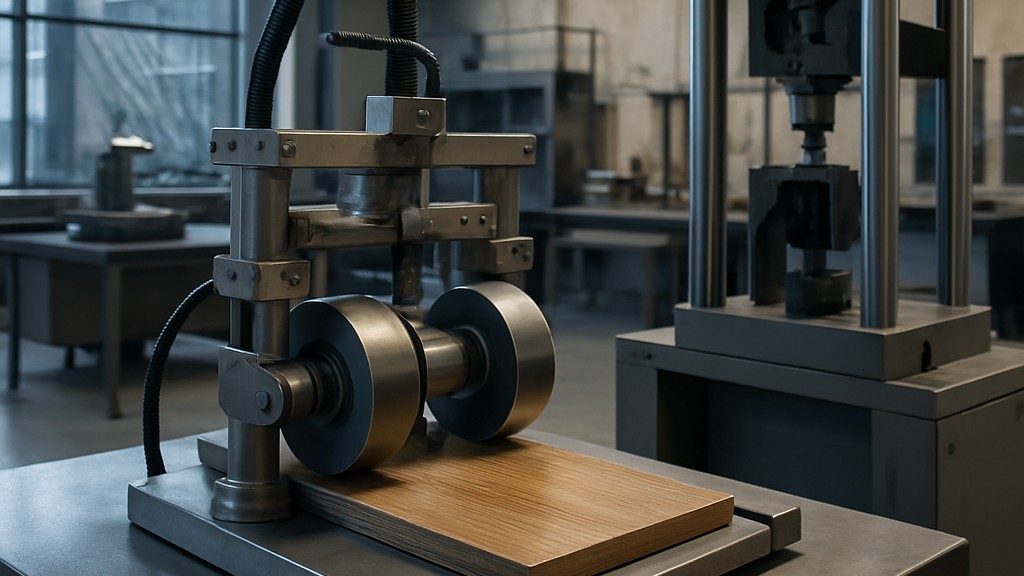
Съгласно метод А, износването се определя чрез завъртане на изпитвана проба в контакт с двойка натоварени цилиндрични дискове, покрити със специфична абразивна хартия. Съгласно метод Б, устойчивостта на износване се оценява чрез абразивно обработване на повърхността на изпитваните образци със специфичен абразив, нанесен от два натоварени диска. И двата метода измерват броя на оборотите на изпитваната проба, необходими за предизвикване на определена степен на износване. Точността на тези методи е неизвестна. Когато станат налични междулабораторни данни, към стандарта ще бъде добавена декларация за точност.
Основното оборудване, използвано в тези тестове, е:
- Изпитвателна машина (за метод А и метод Б)
- Държач за изпитвани образци (за метод А и метод Б): Дисковият държач с диаметър приблизително 105 mm се върти в хоризонталната равнина с допустимо отклонение плюс/минус 2 mm/m с честота 60 плюс/минус 2 оборота в минута, а изпитваният образец може да бъде затегнат чрез затягащ винт.
- Задържащ и повдигащ механизъм (за Метод А и Метод Б): Задържащият и повдигащ механизъм за абразивните дискове е проектиран да упражнява сила от 5,4 N плюс/минус 0,2 N (Метод А) или 10 плюс/минус 0,2 N (Метод Б) върху изпитвания образец за всеки диск. За Метод Б е необходима противотежест от 150 плюс/минус 3 g, за да се балансира масата на кожения абразивен диск. За тази цел може да се използва втори чифт кожени абразивни дискове. Калибрирането и поддръжката на абразивните рамена Taber се извършват в съответствие с Приложение А.
- Абразивни колела с гумено покритие (за метод А): Две цилиндрични колела с гумено покритие, с ширина 12,7 mm плюс/минус 0,1 mm и диаметър 50 mm, които се въртят свободно около ос. Извитата повърхност на колелата, с дълбочина 6 mm, трябва да е изработена от гума с твърдост 65 плюс/минус 3 IRHD (съгласно ISO 48) или 65 плюс/минус 3 Shore A (съгласно ISO 7267-2). Измерванията и описанието на подходяща измервателна установка са показани в Приложение Б. Вътрешните повърхности на колелата трябва да са на разстояние 52,5 mm плюс/минус 0,2 mm от централната линия на абразивната глава и на равни разстояния 26,25 mm плюс/минус 0,10 mm, а оста на колелата трябва да е на разстояние 19,05 mm плюс/минус 0,3 mm от вертикалната ос на държача на изпитвания образец. Важно е да се гарантира, че абразивните дискове са в добро състояние, тъй като вариациите в плоскостта, твърдостта, гладкостта, закръглеността и ширината могат значително да повлияят на резултатите от теста. Изключително важно е размерите и допустимите отклонения в този стандарт да бъдат спазени, тъй като отклоненията могат да доведат до грешки, надвишаващи 100 процента.
- Шкурка (за метод А): Трябва да се използват абразивни ленти с размери 12,7 мм плюс/минус 0,1 мм ширина в машинната посока и приблизително 160 мм дължина. Те трябва да отговарят на следните изисквания: тегло между 70 г/м² и 100 г/м², размер на частиците, който ще премине през сито 100 μm и ще се задържи върху сито 63 μm, алуминиев оксид с отворено покритие и зърнистост 180, залепена, самозалепваща се основа.
- Калибровъчни плочи (за метод А): Трябва да се използва валцувана цинкова плоча с дебелина 0,8 mm плюс/минус 0,1 mm и твърдост по Бринел 48 плюс/2 (съгласно ISO 6506-1, диаметър на сферата 5 mm и натоварване 360 N). За целите на одобрение на типа или проверка, цинковата плоча трябва да се използва за не повече от 10 калибрирания на страна.
- Всмукателен агрегат (за метод А): Две всмукателни дюзи трябва да бъдат разположени така, че да покриват износената зона на изпитвания образец. Едната дюза трябва да бъде разположена между колелата, а другата - директно срещуположно. Центровете на дюзите трябва да са на разстояние 77 mm една от друга и на 2 mm плюс/минус 0,5 mm от повърхността на изпитвания образец. При затворени дюзи трябва да се създаде вакуум от 1,5 до 1,6 kPa.
- Брояч на обороти (за метод А и метод Б): Използва се брояч на обороти за записване на броя обороти на държача на пробата.
- Дозатор за пясък и аксесоари (само за метод Б)
- Като цяло: Подавателят за пясък трябва да има минимален капацитет за съхранение от приблизително 200 g пясък, а горната и долната част на подавателя трябва да могат да се отварят. Долният отвор трябва да е разположен на 10 mm плюс или минус 1 mm над повърхността на изпитваната проба, да е дълъг 16 mm плюс или минус 1 mm и да е широк 3,18 mm плюс или минус 0,38 mm. Дължината на долния отвор трябва да е радиална спрямо държача на изпитваната проба. Устройство в подавателя за пясък трябва да осигурява постоянен поток. Подавателят трябва да бъде оборудван и с устройство, което позволява незабавно спиране на подаването, ако е необходимо.
- Устройство за почистване с прахосмукачка: След като абразивният материал премине под колелото (по посока на въртене), в аксиалната вертикална равнина на лявото колело трябва да се постави всмукателна дюза, разположена на 3 мм плюс/минус 2 мм над релсата, която ще се абразивира. Мощността на прахосмукачката трябва да се регулира до ниво, което премахва целия прах и отломки.
- Абразивен материал: Трябва да се използва абразивно зърно (на основа боксит, алуминиев оксид, обработен в електродъгова пещ) с химичен състав съгласно таблицата. Специфичното тегло на абразивния минерал е 3,96 g/cm3, а твърдостта по Knoop е 21 kN/mm2. Среднозърнестата форма на минерала има обемна плътност между 1,51 g/cm3 и 1,62 g/cm3 съгласно стандарт FEPA 44-D. Разпределението на размера на частиците варира между 45 µm и 75 µm, с намалена фракция на фините частици, определена съгласно стандарт FEPA 42-D съгласно таблицата. Абразивният материал трябва да се съхранява на сухо място и да се използва само веднъж. Не трябва да се пресява преди употреба.
- Кожени шлифовъчни дискове: Две цилиндрични дискове с номинален диаметър 44,4 мм и ширина 12,7 мм, които се въртят свободно около осите си. Дисковете са снабдени с кожена лента с ширина 12,7 мм плюс или минус 0,1 мм и минимална дебелина 1,5 мм. Общият диаметър на дисковете с кожени райета не трябва да надвишава 52 мм и не трябва да бъде по-малък от 46 мм. Твърдостта на кожените ленти трябва да е подходяща за целта. Тя се измерва с помощта на дурометър тип А по Шор съгласно ISO 868 със следното отклонение: Твърдостта по Шор А се измерва в четири точки в центъра на протектора на абразивните дискове. Твърдостта на кожата е подходяща, ако всички резултати са в диапазона от A/1:85 до A/1:95. Разстоянието между вътрешните повърхности на дисковете трябва да бъде 52,5 мм плюс или минус 0,2 мм, а общата им ос трябва да бъде настроена на номинално разстояние 19,05 мм плюс или минус 0,3 мм от оста на държача на образеца. Оста на въртене на изпитваното парче трябва да бъде на еднакво разстояние от двата диска. Преди изпитването новите абразивни дискове трябва да бъдат предварително подготвени: Новите дискове се подлагат на първоначално изпитване от 2000 цикъла, следвайки процедурата, описана тук.
- Хронометър: Хронометър с точност плюс/минус 0,1 секунди.
- Контейнер за събиране на пясък: Контейнер с известна маса за събиране на пясък при калибриране на подаващото устройство за пясък.
- Калибровъчни плочи: Калибровъчни плочи, изработени от клетъчно лят акрил с твърдост по Рокуел M 94 съгласно стандарта ASTM D785.
- Прозрачен шаблон за оценка на износването на износената зона: Трябва да се използва прозрачен шаблон за визуално наблюдение на износването.
- Допълнителни материали или оборудване (Метод А и Метод Б)
- Оборудване за претегляне: За да се определи загубата на маса на цинкова плоча от шкурка или за да се калибрира потокът на абразивния материал, е необходимо оборудване за претегляне с точност плюс/минус 1 mg.
- Помещение за климатизация: Помещението за климатизация трябва да може да поддържа стандартен климат от 23 градуса плюс/минус 2 градуса и относителна влажност от 50 процента плюс/минус 5 процента.
Всеки метод изисква три произволно избрани елемента от ламиниран паркет. От всеки елемент се взема тестова проба с размери приблизително 100 мм x 100 мм:
- Проба, разположена на 10 мм от левия къс ръб на първия елемент
- Проба, разположена в средата на втория елемент
- Проба, разположена на 10 мм от десния къс ръб на третия елемент
Обработените ръбове и повърхности трябва да се избягват върху образците. Ако дебелината на образеца надвишава 8 мм, образците трябва да се фрезоват на дълбочина 7,5 мм плюс/минус 0,5 мм от задната страна, за да се осигури хоризонтално натоварване на абразивните рамена. Важно е да се гарантира, че образците са правилно плоски и успоредни след фрезоване.
Нашата организация, която от години подкрепя бизнеса във всички сектори чрез широк спектър от дейности по тестване, измерване, анализ и оценка, се гордее със силен екип от служители, които следят отблизо световните развития в науката и технологиите и непрекъснато се усъвършенстват. В този контекст, ние също така предоставяме услуги за тестване в съответствие със стандарта ISO 24338 Ламинирани подови настилки - Определяне на устойчивост на износване.



