

Стандарт «EN ISO 9015 Разрушающий контроль сварных швов металлических материалов. Испытание на твердость», основанный на европейском стандарте и впоследствии опубликованный Международной организацией по стандартизации (ИСО), состоит из следующих подразделов, опубликованных под тем же названием:
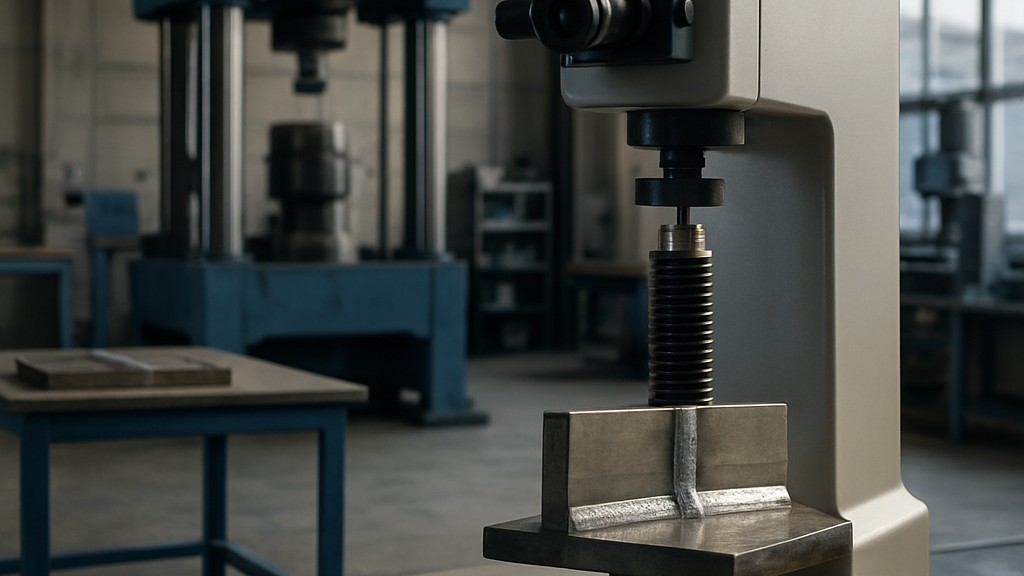
Вид и объём испытаний должны соответствовать требованиям соответствующего стандарта или соглашения между договаривающимися сторонами. Испытания на твёрдость должны проводиться в соответствии с ISO 6507-1 или ISO 6506-1. Испытания на твёрдость могут проводиться с использованием рядов отпечатков или отдельных отпечатков. Если типы сварных швов не указаны, процедура испытаний должна быть подходящей для сварных соединений. Если не указано иное, испытания должны проводиться при температуре окружающей среды (23 °C ± 5 °C).
Подготовка образца для испытания должна соответствовать требованиям стандартов ISO 6507-1 или ISO 6506-1. Поперечное сечение образца для испытания следует получать механическим разрезом, как правило, перпендикулярно сварному соединению. Этот процесс и последующая подготовка поверхности должны быть выполнены тщательно, чтобы гарантировать отсутствие металлургического влияния на твёрдость контролируемой поверхности. Испытуемая поверхность должна быть надлежащим образом подготовлена и, предпочтительно, отшлифована для обеспечения точного измерения отпечатков на различных участках сварного соединения.
При методе рядного индентирования отпечатки для измерения твёрдости наносятся рядами, включая расстояние от поверхности, чтобы эти ряды или их части позволяли оценить сварное соединение. По запросу сторон договора могут быть нанесены дополнительные ряды отпечатков или в других местах. Место отпечатков должно быть указано в отчёте об испытаниях. Количество отпечатков и расстояние между ними должны быть достаточными для выявления участков, упрочнённых или разупрочнённых сваркой.
При использовании метода индивидуального индентирования типичные области расположения отдельных отпечатков указаны в соответствии со стандартом. Серии 1–4 обозначают неповрежденный основной металл, серии 5–10 – зону термического влияния, а серии 11–14 – металл сварного шва. В противном случае местоположение отпечатка может быть определено на основании металлографического исследования. Для предотвращения влияния деформации, вызванной индентированием, минимальное расстояние между центрами отдельных отпечатков в любом направлении должно быть не менее 2,5 средних диагоналей/диаметров ближайших соседних отпечатков.
Испытание на микротвёрдость следует проводить в соответствии со стандартом ISO 6507-1. Испытание на микротвёрдость может проводиться как с использованием рядов отпечатков, так и с использованием отдельных отпечатков. Если тип сварного шва не указан на образцах, процедура испытания должна быть подходящей для сварных соединений. Как правило, испытания следует проводить при температуре окружающей среды в пределах 23°C (23°F) плюс/минус 5°C (5°F).
Подготовка образца для испытаний должна соответствовать стандарту ISO 6507-1. От образца следует отрезать часть методом механической резки, как правило, перпендикулярно сварному соединению. Этот процесс и последующая подготовка поверхности должны быть выполнены тщательно, чтобы гарантировать отсутствие металлургического влияния на твёрдость испытуемой поверхности, вызванного нагревом или холодной обработкой. Испытуемая поверхность должна быть надлежащим образом подготовлена и, предпочтительно, отшлифована для обеспечения точного измерения диагоналей отпечатков в различных зонах сварного соединения.
При методе рядного индентирования на рисунках, представленных в стандарте, показаны типичные примеры расположения отпечатков для измерения твёрдости, выполненных рядами, включая расстояние от поверхности, что позволяет оценивать сварное соединение по рядам или их участкам. Дополнительные ряды отпечатков или другие места расположения могут быть выполнены, если это указано, например, ссылкой на стандарт на применение. Фактические места расположения отпечатков указаны в отчёте об испытаниях.
Для метода отдельных отпечатков на рисунке, представленном в стандарте, показаны типичные области расположения отдельных отпечатков: позиции 1–4 соответствуют нетронутому основному металлу, позиции 5–8 – зоне термического влияния, а позиции 9–11 – металлу сварного шва. В противном случае местоположение отпечатка может быть определено на основании металлографического исследования. Для предотвращения влияния деформации, вызванной отпечатком, минимальное расстояние между центрами отдельных отпечатков в любом направлении должно быть не менее значения, указанного в стандарте ISO 6507-1.
Наша организация, которая на протяжении многих лет оказывает поддержку предприятиям всех отраслей, предлагая широкий спектр услуг по испытаниям, измерениям, анализу и оценке, располагает сильной командой сотрудников, которые внимательно следят за мировыми достижениями в области науки и технологий и постоянно совершенствуются. В связи с этим мы также предоставляем услуги по испытаниям в соответствии со стандартом EN ISO 9015 «Разрушающие испытания сварных соединений металлических материалов. Испытания на твёрдость».
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

