ISO 24338 Ламинированные напольные покрытия. Определение стойкости к истиранию
Стандарт Международной организации по стандартизации (ISO) «ISO 24338 Ламинированные напольные покрытия. Определение стойкости к истиранию» описывает методы A и B для измерения стойкости к истиранию ламинированных напольных покрытий. Эти методы испытаний позволяют оценить стойкость к истиранию поверхностного слоя.
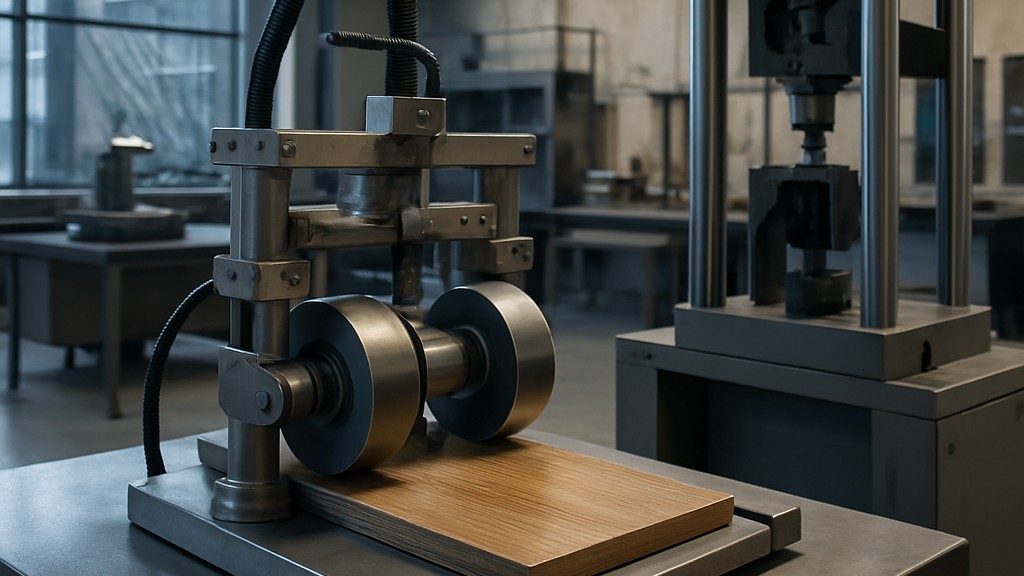
Согласно методу А, истирание определяется вращением испытуемого образца в контакте с парой нагруженных цилиндрических кругов, покрытых специальной абразивной бумагой. Согласно методу В, стойкость к истиранию оценивается путем шлифования поверхности испытуемых образцов специальным абразивом, наносимым двумя нагруженными кругами. Оба метода измеряют число оборотов испытуемого образца, необходимое для достижения заданной степени износа. Прецизионность этих методов неизвестна. После получения данных межлабораторных испытаний в стандарт будет добавлено заявление о прецизионности.
Основное оборудование, используемое в этих испытаниях:
- Испытательная машина (для метода А и метода Б)
- Держатель испытуемого образца (для метода А и метода В): Дискообразный держатель диаметром приблизительно 105 мм вращается в горизонтальной плоскости с допустимым отклонением плюс/минус 2 мм/м с частотой 60 плюс/минус 2 оборота в минуту, а испытуемый образец может быть зажат зажимным винтом.
- Удерживающий и подъёмный узел (для методов A и B): Удерживающий и подъёмный узел для абразивных кругов рассчитан на приложение силы 5,4 Н ±0,2 Н (метод A) или 10 Н ±0,2 Н (метод B) к испытуемому образцу для каждого круга. Для метода B требуется противовес массой 150 г ±3 г для уравновешивания массы кожаного абразивного круга. Для этой цели можно использовать вторую пару кожаных абразивных кругов. Калибровка и техническое обслуживание абразивных рычагов Taber должны проводиться в соответствии с Приложением A.
- Абразивные круги с резиновым покрытием (для метода A): два цилиндрических круга с резиновым покрытием, шириной 12,7 мм ± 0,1 мм и диаметром 50 мм, которые свободно вращаются вокруг оси. Криволинейная поверхность кругов на глубину 6 мм должна быть изготовлена из резины с твердостью 65 ± 3 IRHD (согласно ISO 48) или 65 ± 3 Shore A (согласно ISO 7267-2). Измерения и описание подходящей измерительной установки приведены в Приложении B. Внутренние поверхности кругов должны находиться на расстоянии 52,5 мм ± 0,2 мм от центральной линии абразивной головки и равномерно распределены на расстоянии 26,25 мм ± 0,10 мм, а ось кругов должна находиться на расстоянии 19,05 мм ± 0,3 мм от вертикальной оси держателя испытуемого образца. Важно обеспечить хорошее состояние абразивных кругов, поскольку отклонения в плоскостности, твёрдости, гладкости, округлости и ширине могут существенно повлиять на результаты испытаний. Соблюдение размеров и допусков, указанных в настоящем стандарте, крайне важно, поскольку отклонения могут привести к погрешностям, превышающим 100%.
- Полоски наждачной бумаги (для метода A): следует использовать абразивные полоски шириной 12,7 мм (±0,1 мм) в направлении обработки и длиной около 160 мм. Они должны соответствовать следующим требованиям: плотность от 70 до 100 г/м², размер частиц, проходящий через сито 100 мкм и задерживающийся на сите 63 мкм, оксид алюминия с открытым покрытием зернистостью 180, с клеевым слоем, с самоклеящейся основой.
- Калибровочные пластины (для метода А): следует использовать катаную цинковую пластину толщиной 0,8 мм (±0,1 мм) и твёрдостью по Бринеллю 48 (±2) (согласно ISO 6506-1, диаметр шарика 5 мм, нагрузка 360 Н). Для целей утверждения типа или проверки цинковую пластину следует использовать не более чем для 10 калибровок с каждой стороны.
- Всасывающий узел (для метода A): два всасывающих сопла должны быть расположены так, чтобы охватить изношенную область испытуемого образца. Одно сопло должно располагаться между колесами, а другое – прямо напротив. Центры сопел должны находиться на расстоянии 77 мм друг от друга и на расстоянии 2 мм (±0,5 мм) от поверхности испытуемого образца. При закрытых соплах должно создаваться разрежение 1,5–1,6 кПа.
- Счетчик оборотов (для метода А и метода В): счетчик оборотов используется для регистрации числа оборотов держателя образца.
- Устройство подачи песка и аксессуары (только для метода B)
- В целом: Минимальная вместимость дозатора песка должна составлять около 200 г. Верхняя и нижняя части дозатора должны быть открывающимися. Нижнее отверстие должно располагаться на высоте 10 мм (±1 мм) над поверхностью испытуемого образца, иметь длину 16 мм (±1 мм) и ширину 3,18 мм (±0,38 мм). Длина нижнего отверстия должна быть радиальной по отношению к держателю испытуемого образца. Устройство в дозаторе песка должно обеспечивать равномерную подачу. Дозатор также должен быть оснащен устройством, позволяющим при необходимости немедленно прекратить подачу.
- Вакуумное устройство: После того, как абразивный материал пройдёт под колесом (по направлению вращения), в осевой вертикальной плоскости левого колеса необходимо установить всасывающее сопло, расположенное на расстоянии 3 мм (±2 мм) над обрабатываемым рельсом. Мощность всасывания следует отрегулировать так, чтобы полностью удалить пыль и мусор.
- Абразивный материал: Следует использовать абразивное зерно (оксид алюминия, полученный методом электродуговой печи, на основе боксита) с химическим составом, указанным в таблице. Удельный вес абразивного минерала составляет 3,96 г/см³, а твёрдость по Кнупу – 21 кН/мм². Среднезернистая форма минерала имеет насыпную плотность от 1,51 г/см³ до 1,62 г/см³ в соответствии со стандартом FEPA 44-D. Распределение размера частиц варьируется от 45 мкм до 75 мкм, с уменьшенным содержанием мелкой фракции, определяемым в соответствии со стандартом FEPA 42-D в соответствии с таблицей. Абразивный материал следует хранить в сухом месте и использовать только один раз. Его не следует просеивать перед использованием.
- Кожаные шлифовальные круги: два цилиндрических круга номинальным диаметром 44,4 мм и шириной 12,7 мм, свободно вращающихся вокруг своих осей. Круги оснащены кожаной полоской шириной 12,7 мм плюс-минус 0,1 мм и минимальной толщиной 1,5 мм. Общий диаметр кожаных кругов не должен превышать 52 мм и быть не менее 46 мм. Твёрдость кожаных полосок должна соответствовать назначению. Она измеряется с помощью дюрометра по Шору типа А в соответствии с ISO 868 со следующим отклонением: твёрдость по Шору-А измеряется в четырёх точках в центре протектора абразивных кругов. Твёрдость кожи считается подходящей, если все результаты находятся в диапазоне от A/1:85 до A/1:95. Расстояние между внутренними поверхностями кругов должно составлять 52,5 мм ± 0,2 мм, а их общая ось должна располагаться на номинальном расстоянии 19,05 мм ± 0,3 мм от оси держателя образца. Ось вращения испытуемого образца должна быть равноудалена от обоих кругов. Перед испытанием новые абразивные круги должны быть предварительно подготовлены: новые круги подвергаются предварительному испытанию на 2000 циклов в соответствии с описанной здесь процедурой.
- Секундомер: Секундомер с точностью плюс/минус 0,1 секунды.
- Контейнер для сбора песка: контейнер известной массы для сбора песка при калибровке дозатора песка.
- Калибровочные пластины: Калибровочные пластины, изготовленные из литых акриловых пластмасс с твердостью по Роквеллу M 94 в соответствии со стандартом ASTM D785.
- Прозрачный шаблон для оценки износа изношенного участка: Для визуального наблюдения за износом следует использовать прозрачный шаблон.
- Дополнительные материалы или оборудование (Метод А и Метод Б)
- Весовое оборудование: Для определения потери массы цинковой пластины наждачной бумагой или для калибровки расхода абразивного материала необходимо весовое оборудование с точностью плюс/минус 1 мг.
- Помещение для кондиционирования воздуха: Помещение для кондиционирования воздуха должно поддерживать стандартный климат 23 градуса плюс/минус 2 градуса и относительную влажность 50 процентов плюс/минус 5 процентов.
Для каждого метода требуется три случайно выбранных элемента ламинированного пола. Из каждого элемента берётся тестовый образец размером примерно 100 x 100 мм:
- Образец, расположенный на расстоянии 10 мм от левого короткого края первого элемента
- Образец, расположенный в середине второго элемента
- Образец, расположенный на расстоянии 10 мм от правого короткого края третьего элемента
Следует избегать обработки кромок и поверхностей на образцах. Если толщина образца превышает 8 мм, его следует фрезеровать на глубину 7,5 мм плюс/минус 0,5 мм с обратной стороны, чтобы обеспечить горизонтальную нагрузку на абразивные резцы. Важно обеспечить, чтобы после фрезерования образцы были абсолютно плоскими и параллельными.
Наша организация, которая на протяжении многих лет оказывает поддержку предприятиям всех секторов, проводя широкий спектр испытаний, измерений, анализа и оценки, может похвастаться сильной командой сотрудников, которые внимательно следят за мировыми достижениями в области науки и технологий и постоянно совершенствуются. В связи с этим мы также предоставляем услуги по испытаниям в соответствии со стандартом ISO 24338 «Ламинированные напольные покрытия. Определение износостойкости».



