MIL-DTL-83513F Detaillierte Spezifikationen – Allgemeine Spezifikationen für Steckverbinder, elektrisch, rechteckig, Mikrominiatur, polarisiertes Gehäuse
Der vom US-Verteidigungsministerium entwickelte Standard „MIL-DTL-83513F Detaillierte Spezifikationen – Allgemeine Spezifikationen für Steckverbinder, elektrisch, rechteckig, Mikrominiatur, polarisiertes Gehäuse“ beschreibt die Anforderungen für polarisierte Gehäuse, Mikrominiatur- und rechteckige Steckverbinder.
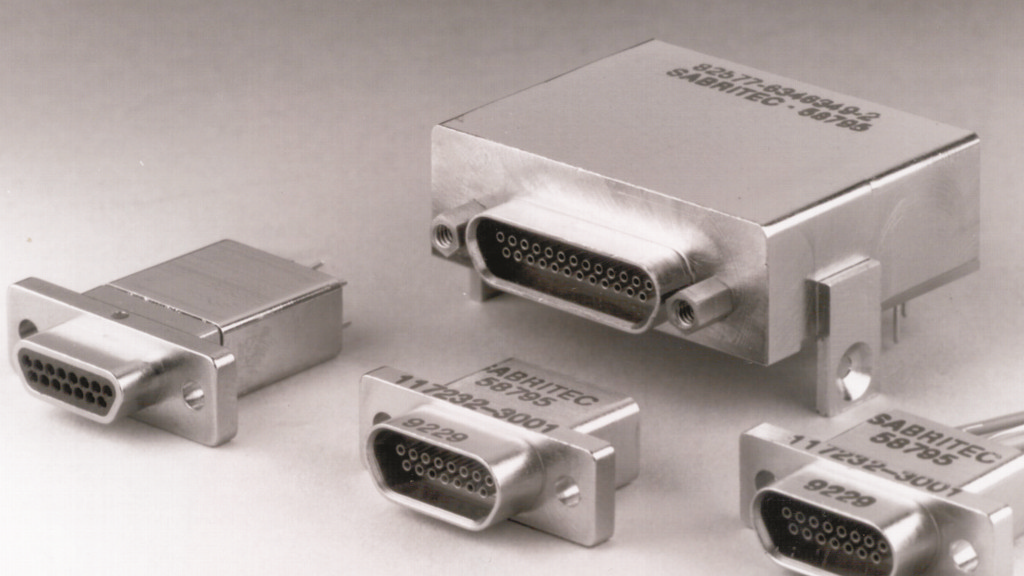
Die Klassifizierung nach dieser Norm ist wie folgt:
- Klassen
- P – Vollkunststoff (Gehäuse und Isolator)
- M – Metallgehäuse (Kunststoffisolator)
- Tipler
- I - Klemmkontakte (nicht lösbar)
- II - Lötkontakte (nicht lösbar)
In dieser Norm werden die Anforderungen wie folgt erläutert:
- Spezifikationsblätter: Die individuellen Produktanforderungen müssen wie hier angegeben und mit den geltenden Spezifikationsblättern übereinstimmen. Im Falle eines Konflikts zwischen den Anforderungen dieser Spezifikation und dem Spezifikationsblatt hat Letzteres Vorrang.
- Qualifikation: Bei den im Rahmen dieser Spezifikation bereitgestellten Verbindungsbaugruppen muss es sich um Produkte handeln, die von der qualifizierenden Tätigkeit zugelassen wurden, um vor der Auftragsvergabe in der entsprechenden Liste der qualifizierten Produkte aufgeführt zu werden.
- Statistische Prozesskontrolle: Der Auftragnehmer muss Techniken zur statistischen Prozesskontrolle im Produktionsprozess für Teile im Rahmen dieser Spezifikation implementieren und anwenden. Das statistische Prozesskontrollprogramm muss gemäß dem EIA-557-Standard entwickelt und gepflegt werden. Wenn eine statistische Prozesskontrolle aufgrund diskontinuierlicher Produktionsanforderungen nicht möglich ist, kann zur Inspektion ein Chargen-Stichprobenplan gemäß der Tabelle verwendet werden. Statistische Prozesskontroll- und Probenahmeprogramme sollten als Teil des gesamten Zuverlässigkeitssicherungsprogramms gemäß den Standards EIA-557 und MIL-STD790 dokumentiert und gepflegt werden.
- Materialien: Materialien müssen wie hierin beschrieben oder durch die Qualifizierungsaktivität genehmigt sein. Wenn jedoch kein genaues Material angegeben ist, wird ein Material verwendet, das sicherstellt, dass die Befestigungselemente die Leistungsanforderungen dieser Spezifikation erfüllen. Die Annahme oder Genehmigung eines Komponentenmaterials sollte nicht als Garantie für die Abnahme des fertigen Produkts ausgelegt werden.
- Design, Konstruktion und physikalische Abmessungen: Steckverbinder müssen den angegebenen Designs, Konstruktionen und physikalischen Abmessungen entsprechen. Steckverbinder müssen so konstruiert sein, dass beim normalen Zusammenfügen gegenüberliegender Steckverbinder weder Stifte noch Buchsen beschädigt werden.
- Leistung: Steckverbinder müssen so ausgelegt sein, dass sie die folgenden in dieser Norm festgelegten Leistungsanforderungen erfüllen: magnetische Permeabilität, Kopplungs- und Trennkraft, Kontaktretention, dielektrische Spannungsfestigkeit, Isolationswiderstand, Kontaktwiderstand, Kontaktwechselwirkung und Trennkräfte, Temperaturwechsel, Feuchtigkeit, Widerstand gegenüber Lötwärme, Lötbarkeit, Vibration, Stößen, Haltbarkeit, Salzsprühnebel (Korrosion), Eintauchen in Flüssigkeiten, Rastfestigkeit (Klasse M), Crimp-Zugfestigkeit (nur Kontakte vom Typ I), niedriges Signal Übergangswiderstand und thermische Vakuumentgasung (nur Spaltklassen).
- Verarbeitung: Befestigungselemente und Zubehör müssen alle Designabmessungen und Kompatibilitätsanforderungen dieser Spezifikation erfüllen. Lose Kontakte, mangelhafte Herstellung des Formteils, beschädigte oder falsch zusammengebaute Kontakte, Abblättern oder Bruch der Beschichtung oder Oberfläche, Korrosion der zusammengebauten Teile, Kerben und Grate an Metallteilen sowie Krümmungen nach dem Formen gelten als ausreichende Gründe für die Ablehnung von Artikeln aufgrund minderwertiger Qualität Der beabsichtigte Zweck ist erfüllt.
In dieser Norm werden die Grundsätze der Verifizierung wie folgt erläutert:
- Inspektionsklassifizierung. Die hier genannten Prüfungen werden wie folgt klassifiziert: Qualifikationsprüfung und Konformitätsprüfung.
- Inspektionsbedingungen. Sofern hierin nicht anders angegeben, müssen alle Inspektionen gemäß den in MIL-STD-202 und EIA-364 angegebenen Testbedingungen durchgeführt werden.
- Korrekte Kabellänge gemäß Standard SAE-AS22759/33 (26 AWG): Alle anderen Steckerbeispiele müssen gemäß diesem Standard auf die richtige Länge verdrahtet werden. Anschlüsse von Drähten an Kontakte müssen gecrimpt oder gelötet werden.
- Prüfgeräte und Prüfeinrichtungen: Prüf- und Messgeräte sowie Prüfeinrichtungen mit ausreichender Genauigkeit, Qualität und Quantität, um die Durchführung der erforderlichen Prüfungen zu ermöglichen, müssen vom Auftragnehmer installiert und gewartet werden.
- Montagemöglichkeiten. Montageeinrichtungen müssen in der entsprechenden Liste qualifizierter Produkte aufgeführt oder zur Aufnahme zugelassen sein. Der qualifizierte Steckverbinderhersteller muss bescheinigen, dass die Montageanlage für den Vertrieb der Herstellerteile zugelassen ist. In der Montageanlage dürfen nur Teile verwendet werden, die von einem qualifizierten Steckverbinderhersteller stammen.
- Integrierte Zuverlässigkeits- und Hochzuverlässigkeitsanwendung: Diese Anwendung muss gemäß dem MIL-STD-790-Standard eingerichtet und gewartet werden. Der Nachweis einer solchen Konformität muss durch die Qualifizierungsmaßnahme für diese Spezifikation als Voraussetzung für die Qualifizierung nachgewiesen werden.
- Pilzresistenz: Methode 810 des MIL-STD-508.5-Standards muss eingehalten werden.
- Qualitätsprüfung: Diese Prüfung sollte in einem rechtlich zulässigen Labor an Mustereinheiten durchgeführt werden, die mit Geräten und Verfahren hergestellt wurden, die normalerweise in der Produktion verwendet werden. Die Verwendung alternativer Materialien, Beschichtungen und Verfahren sollte zur Aufnahme in die Produkttestdokumentation beschrieben werden.
Unter den zahlreichen Test-, Mess-, Analyse- und Bewertungsstudien, die für Unternehmen in verschiedenen Branchen durchgeführt wurden, hat unsere Organisation mit ihrem geschulten und fachkundigen Personal und ihrer fortschrittlichen technologischen Ausrüstung „MIL-DTL-83513F Detaillierte Spezifikationen – Allgemein für Steckverbinder, elektrische, rechteckig, Mikrominiatur, polarisierte Schale“ Es bietet auch Zertifizierungs- und Testdienstleistungen an, die in der Norm „Spezifikationen“ definiert sind.