

EN ISO 4136《金屬材料焊接破壞性試驗 - 橫向拉伸試驗》基於歐洲標準,隨後由國際標準化組織 (ISO) 發布,其中規定了試樣尺寸以及進行橫向拉伸試驗以確定焊接對接接頭拉伸強度和斷裂位置的程序。此標準適用於所有產品形式的金屬材料,以及任何焊接對接接頭的接頭。
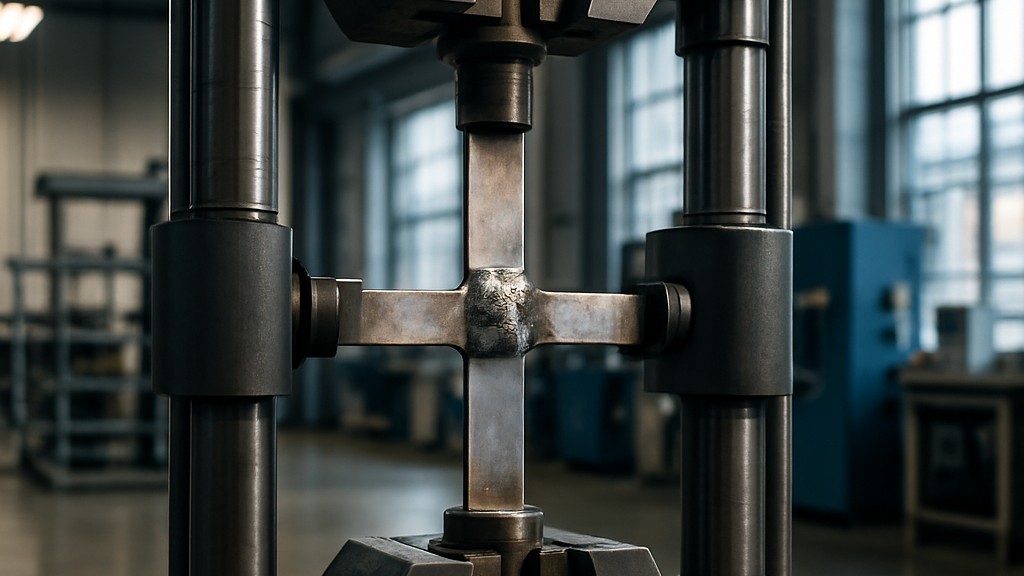
試驗過程中,從焊接接頭橫向截取的試樣施加持續增加的拉伸負荷,直到其斷裂。除非另有規定,否則試驗在10°C至35°C的環境溫度下進行。受控條件下的試驗在23°C±5°C的溫度下進行。必須報告試驗溫度。除非本文件另有具體規定,否則適用ISO 6892-1《金屬材料拉伸試驗第1部分:室溫試驗方法》及ISO 6892-2《金屬材料拉伸試驗第2部分:高溫試驗方法》的一般原則。
試樣從焊接接頭橫向截取,確保焊縫軸線在加工後始終位於試樣平行長度的中心。對於小直徑管道,試驗可在整根管道上進行。除非應用標準另有規定或合約雙方另有約定,小直徑應指最大50毫米。
每個試件均需標記,以識別其在製成品中或其在被移除的接頭中的確切位置。若相關應用標準有要求,則需標示加工方向(例如,軋製或擠壓)。每個試件均需標記,以識別其在被移除試件中的確切位置。每個試件在從試件上移除時均需進行標記。
除非待測焊接接頭的相關應用標準另有規定或允許,否則不得對焊接接頭或試樣進行熱處理。任何熱處理的詳細資訊應記錄在測試報告中。如果鋁合金發生自然時效,則應記錄焊接和測試之間的時間間隔。鐵質焊縫金屬中存在的氫可能會對測試結果產生不利影響,可能需要進行適當的氫釋放處理。
用於移除測試樣品的機械或熱處理過程不得以任何方式改變測試樣品的性質。
厚度至少8毫米時,禁止切割。如果使用熱切割或其他可能影響切割表面的切割方法從焊接板或試件上切割試樣,則切口必須距離試件最後一段平行長度的表面至少8毫米。熱切割不適用於平行於焊接板或試件原始表面的切口。
對於其他金屬材料,不包括切割和熱切割,而只能使用機械加工(例如鋸切、水柱切割或銑削)。
橫向拉伸試驗是一種破壞性機械試驗,用於評估焊接接頭的拉伸強度。試驗方法是將試樣垂直(橫向)拉伸至焊縫軸線直到斷裂。該試驗的目的如下:
測試樣品是沿著焊接切割的扁平或圓形棒材,其方向垂直於焊接載重方向。樣品包含焊縫金屬、熱影響區和母材。
將試樣加工至所需尺寸。焊縫應位於試樣中心。試樣表面應光滑,無缺口或鋒利邊緣。將試樣放入萬能試驗機中。逐漸均勻地施加單軸拉伸負荷,直至試樣斷裂。記錄斷裂時的最大負荷。抗拉強度是最大載重與橫截面積的比值。
記錄骨折的位置:
最小抗拉強度必須達到或超過基材規定的最小值。
橫向拉伸試驗非常重要,因為它能夠直接客觀地證明焊接接頭承受拉力的能力。拉力是結構和機械應用中最重要的應力之一。本試驗重要性的關鍵原因如下:
簡而言之,該測試是焊接是否適合使用並確保焊接結構的安全性、相容性和性能的最可靠指標之一。
我們多年來一直透過廣泛的測試、測量、分析和評估活動為各行各業的企業提供支持,擁有一支強大的團隊,他們密切關注全球科技發展,並不斷提升自我。此外,我們還提供符合 EN ISO 4136「金屬材料焊接破壞性試驗 - 橫向拉伸試驗」標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

