ISO 24338 強化地板覆蓋物-耐磨性的測定
國際標準化組織 (ISO) 標準《ISO 24338 強化木地板 - 耐磨性測定》描述了用於測量強化木地板耐磨性的方法 A 和方法 B。這些測試方法測量的是地板表層的耐磨性。
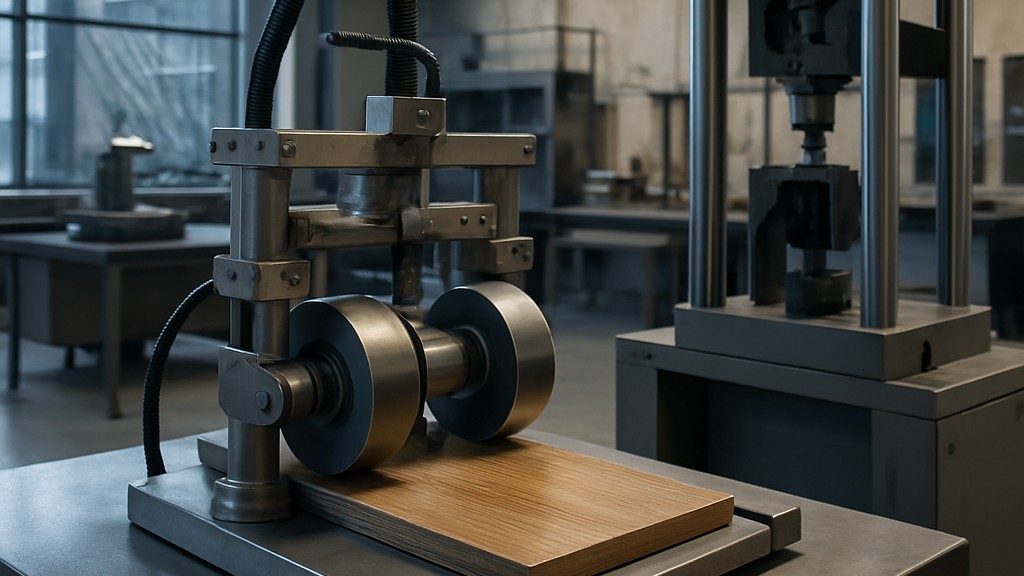
根據方法A,磨損是透過旋轉試樣與一對塗有指定砂紙的加載圓柱輪接觸來測定的。根據方法B,耐磨性是透過兩個加載輪施加指定的磨料來研磨試樣表面來評估的。這兩種方法都測量了導致指定磨損程度所需的試樣旋轉次數。這些方法的精確度尚不清楚。當獲得實驗室間數據後,將在標準中添加精度聲明。
這些測試使用的主要設備是:
- 試驗機(用於方法A和方法B)
- 試樣夾持器(用於方法 A 和方法 B):直徑約 105 毫米的圓盤形夾持器在水平面上以每分鐘 60 正負 2 轉的頻率旋轉,允許偏轉為正負 2 毫米/米,並且試樣可以透過夾緊螺絲夾緊。
- 夾持和升降組件(適用於方法A和方法B):砂輪夾持和升降組件的設計使其能夠對每個砂輪的試樣施加5,4 N ± 0,2 N(方法A)或10 ± 0,2 N(方法B)的力。對於方法B,需要150 ± 3 g的配重物來平衡皮革砂輪的質量。為此目的,可以使用第二對皮革砂輪。 Taber砂輪臂的校準和維護應依照附錄A進行。
- 橡膠砂輪(用於方法A):兩個圓柱形橡膠砂輪,寬度為12,7毫米±0,1毫米,直徑50毫米,可繞軸自由旋轉。砂輪的曲面深度為6毫米,由硬度為65±3 IRHD(依ISO 48)或65±3 Shore A(依ISO 7267-2)的橡膠製成。測量方法和適當的測量裝置的說明如附錄B所示。砂輪內表面距離磨頭中心線的距離為52,5毫米±0,2毫米,等距分佈為26,25毫米±0,10毫米,砂輪軸線距離試樣夾持器垂直軸線的距離為19,05毫米±0,3毫米。確保砂輪處於良好狀態至關重要,因為平整度、硬度、光滑度、圓度和寬度的變化會顯著影響測試結果。必須滿足本標準中的尺寸和公差,因為偏差可能導致超過100%的誤差。
- 砂紙條(用於方法A):應使用寬度為12,7毫米±0,1毫米(機器方向),長度約160毫米的砂紙條。砂紙條應符合以下要求:重量在70克/平方米至100克/平方米之間,粒度應能通過100微米篩網並保留在63微米篩網中,表面為180目氧化鋁塗層,膠粘,背襯為粘合劑。
- 校準板(用於方法A):應使用厚度為0,8毫米±0,1毫米、布氏硬度為48±2的軋製鋅板(根據ISO 6506-1標準,球直徑為5毫米,載荷為360牛)。出於型式認可或驗證目的,鋅板每側的校準次數不得超過10次。
- 吸塵組件(用於方法A):應安裝兩個吸嘴,以覆蓋試樣的磨損區域。一個吸嘴應位於車輪之間,另一個吸嘴位於車輪正對面。兩個吸嘴中心距應為77毫米,距離試樣表面應為2毫米±0,5毫米。關閉吸嘴後,應形成1,5至1,6千帕的真空。
- 轉數計數器(用於方法 A 和方法 B):轉數計數器用於記錄樣品架的轉數。
- 砂礫進料器及配件(僅適用於方法 B)
- 一般來說:砂進料器的最小容量應約為200克,進料器的頂部和底部應可開啟。底部開口應位於試體表面以上10毫米±1毫米的位置,長度應為16毫米±1毫米,寬度應為3,18毫米±0,38毫米。底部開口的長度應與試件支架呈徑向。砂進料器應配備一個裝置,以確保砂流穩定。進料器還應配備一個裝置,以便在必要時立即停止進料。
- 真空清潔裝置:磨料沿旋轉方向穿過車輪下方後,應將吸嘴放置在待打磨軌道上方 3 毫米±2 毫米處,並置於左車輪的軸向垂直平面內。應將真空吸力調節到能夠清除所有灰塵和碎屑的水平。
- 磨料:應使用化學成分符合表格要求的磨料顆粒(以鋁土礦為基料,電弧爐氧化鋁)。磨料礦物的比重為 3,96 g/cm³,努普硬度為 21 kN/mm²。根據 FEPA 標準 44-D,中等粒徑礦物的堆積密度在 1,51 g/cm³ 至 1,62 g/cm³ 之間。粒徑分佈在 45 µm 至 75 µm 之間,其中細粉含量根據 FEPA 標準 42-D 確定,具體請參閱表格。磨料應存放在乾燥處,且僅使用一次。使用前無需過篩。
- 皮革砂輪:兩個圓柱形砂輪,標稱直徑44,4毫米,寬度12,7毫米,可繞其軸線自由旋轉。砂輪上裝有寬度為12,7毫米(±0,1毫米)的皮革條,最小厚度為1,5毫米。皮革條輪的總直徑不得超過52毫米,且不得小於46毫米。皮革條的硬度必須適合用途。測量時,使用符合ISO 868標準的A型肖氏硬度計,偏差如下:肖氏A硬度在砂輪胎面中心的四個點處測量。若所有結果均在A/1:85至A/1:95範圍內,則皮革硬度合適。砂輪內表面之間的距離應為52,5毫米±0,2毫米,其公共軸線與試樣支架軸線的標稱距離應為19,05毫米±0,3毫米。試樣的旋轉軸線與兩個砂輪的距離應相等。測試前,必須對新的砂輪進行預處理:新砂輪需依照此處所述的程序進行初步2000次循環測試。
- 秒錶:精度為正負0,1秒的秒錶。
- 砂礫收集容器:校準砂礫進料器時用於收集砂礫的已知質量的容器。
- 校準板:根據 ASTM D785 標準,校準板由洛氏硬度為 M 94 的單元澆鑄丙烯酸樹脂製成。
- 透明模板評估磨損區域的磨損:應使用透明模板目視觀察磨損。
- 附加材料或設備(方法 A 和方法 B)
- 稱重設備:為了測定砂紙對鋅板的質量損失或校準磨料的砂粒流量,需要精度為正負1毫克的稱重設備。
- 調節室:調節室必須能夠維持 23 度±2 度的標準氣候和 50%±5% 的相對濕度。
每種方法都需要隨機選擇三塊強化地板。從每塊地板中取出約 100 毫米 x 100 毫米的測試樣本:
- 距離第一個元素左短邊 10 毫米的樣本
- 位於第二個元素中間的樣本
- 距離第三個元素右短邊 10 毫米的樣本
試樣應避免機械加工邊緣和機械加工表面。如果試樣厚度超過8毫米,則應將試樣銑削至7,5毫米±0,5毫米的深度,以確保研磨臂承受水平負載。銑削後,務必確保試樣完全平整且平行。
多年來,我們透過廣泛的測試、測量、分析和評估活動,為各行各業的企業提供支援。我們擁有一支強大的團隊,密切關注全球科技發展,並不斷提升自我。此外,我們也提供符合 ISO 24338《強化地板覆蓋物 - 耐磨性測定》標準的測試服務。



