

標準「EN ISO 5173 金屬材料焊縫破壞性試驗 - 彎曲試驗」以歐洲標準為基礎,隨後由國際標準化組織 (ISO) 發布,描述了對從對接焊縫、複合對接焊縫(細分為複合板中的焊縫和復合焊縫)和無對接側焊縫的複合焊縫中獲取的試樣進行橫向彎樣進行橫向彎曲的測試
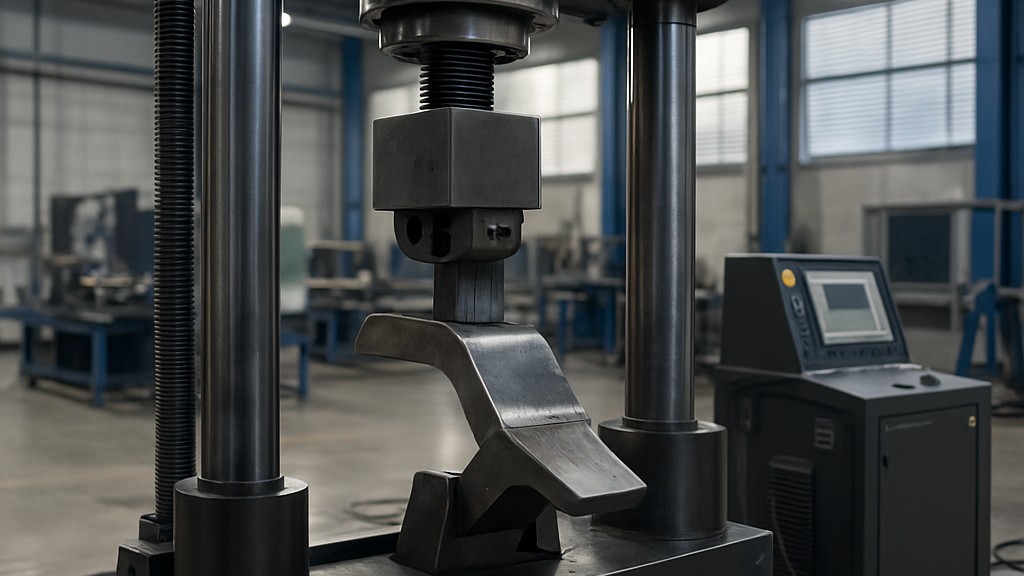
本標準也規定了試樣的尺寸。此外,還規定了當母材、熱影響區或焊縫金屬的物理和機械性能與彎曲試驗相比存在顯著差異時,用於替代焊接接頭模具橫向彎曲試驗的方法。本標準適用於所有產品形式的金屬材料,以及採用任何焊接工藝形成的焊接接頭。
就本標準而言,適用以下術語和定義:
原則上,進行試驗時,從焊接接頭上取橫向或縱向試樣,透過彎曲使其產生塑性變形(彎曲方向不反轉),使焊接接頭的其中一個表面或截面承受拉伸力。應記錄試驗時的溫度。試驗速度應恆定,如已知,應記錄。試驗應按照本標準中描述的方法之一進行。
EN ISO 5173 中所述的測試方法用於評估焊接的延展性和強度,特別是焊接材料承受塑性變形而不開裂的能力。主要的彎曲測試方法包括:
這些測試方法可用於多種情況,以評估金屬材料焊接接頭的機械完整性和強度。
試樣的製備應確保製備過程不會影響母材或焊接金屬。試樣的尺寸和製備方法取決於材料厚度和彎曲試驗的類型。試樣通常為矩形,由焊接接頭加工而成。
進行測試時,將樣品放置在兩個支架上,並在特定直徑的模具(心軸)上進行彎曲。根據具體方法,可以使用導引彎曲試驗機或滾輪進行彎曲。彎曲角度和模具直徑的選擇取決於材料類型和厚度。
彎曲後,檢查試樣是否有表面裂痕或其他不連續性。驗收標準是基於最大允許裂紋尺寸或是否有任何明顯缺陷。由邊緣效應或預先存在的缺陷(與焊接無關)引起的裂紋,如果能清晰識別,可以忽略不計。
簡而言之,該標準的目的是確保焊接接頭具有足夠的延展性,並且沒有明顯的內部或表面缺陷。它通常用於焊縫鑑定測試和焊接產品品質控制。
我們多年來一直透過廣泛的測試、測量、分析和評估活動為各行各業的企業提供支持,擁有一支強大的團隊,他們密切關注全球科技發展,並不斷提升自我。此外,我們還提供符合 EN ISO 5173「金屬材料焊接破壞性試驗 - 彎曲試驗」標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

