

標準「EN ISO 9015 金屬材料焊接破壞性試驗 - 硬度試驗」基於歐洲標準,隨後由國際標準化組織 (ISO) 發布,由以下以同一標題發布的小節組成:
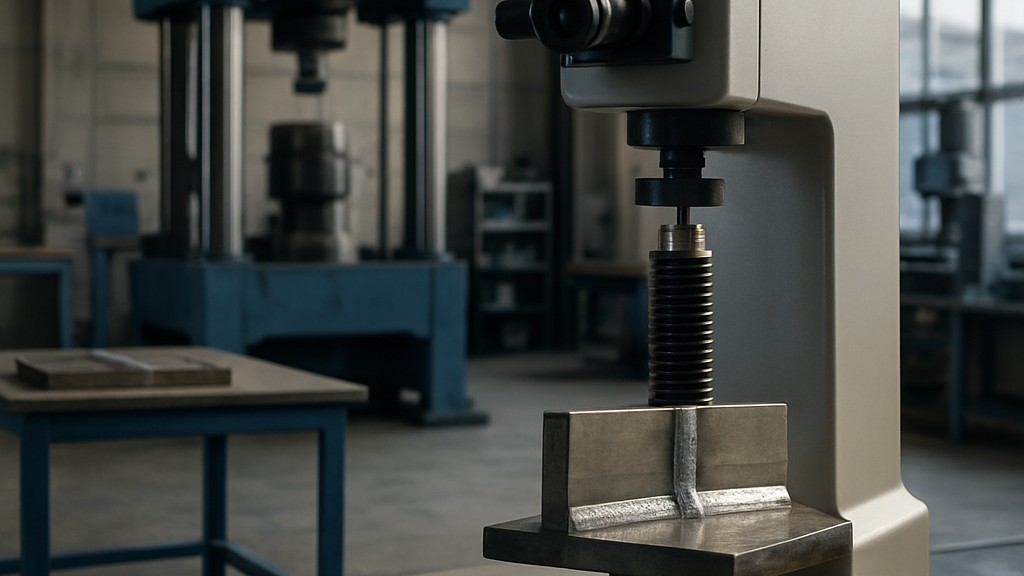
測試類型和範圍應符合相關應用標準或合約雙方協議的規定。硬度測試應依照 ISO 6507-1 或 ISO 6506-1 進行。硬度測試可以使用成排壓痕或單一壓痕進行。當未指定焊縫類型時,測試程序應適用於焊接接頭。除非另有規定,測試應在環境溫度下進行(23°C ± 5°C)。
試樣的製備必須符合 ISO 6507-1 或 ISO 6506-1 標準。試樣的橫斷面應採用機械切割,通常垂直於焊接接頭。此過程及後續的表面處理必須謹慎進行,以確保被測表面的冶金硬度不受影響。待測表面應經過適當處理,最好進行打磨,以便準確測量焊接接頭不同區域的壓痕。
在行壓痕法中,硬度壓痕以行狀排列,行距表面一定距離,以便這些行或其部分可用於評估焊接接頭。如果合約雙方有要求,可以增加行壓痕或在不同位置進行測試。測試位置必須在測試報告中註明。壓痕的數量和間距必須足以識別焊接硬化或軟化的區域。
在單一壓痕法中,單一壓痕的典型位置區域如標準所示。 1至4系列表示未受影響的母材,5至10系列表示熱影響區,11至14系列表示焊縫金屬。否則,可以根據金相檢定確定壓痕的位置。為防止壓痕造成的變形影響,單一壓痕中心點在任何方向上的最小距離不得小於最近相鄰壓痕平均對角線/直徑的2,5倍。
顯微硬度測試應依照 ISO 6507-1 標準進行。顯微硬度測試可以使用成排壓痕或單一壓痕進行。如果樣品中未顯示焊接類型,則測試程序應適用於焊接接頭。通常,測試應在 23°C (23°F) ± 5°C (5°F) 的環境溫度下進行。
試樣的製備必須符合 ISO 6507-1 標準。應以機械切割取樣,通常垂直於焊接接頭。此過程及後續的表面處理必須謹慎進行,以確保待測表面的硬度不會因熱加工或冷加工而發生冶金學影響。待測表面必須經過適當的處理,最好進行打磨,以便準確測量焊接接頭不同區域壓痕的對角線長度。
在行壓痕法中,標準中提供的圖表顯示了成排硬度壓痕位置的典型範例,包括與表面的距離,以便按行或按段評估焊接接頭。如有規定(例如,參考應用標準),可以設定更多行壓痕或設定不同的位置。實際位置包含在測試報告中。
對於單一壓痕法,標準中提供的圖表顯示了單一壓痕位置的典型區域:位置 1-4 表示未受影響的母材,位置 5-8 表示熱影響區,位置 9-11 表示焊接金屬。此外,壓痕的位置可以透過金相檢驗來確定。為防止壓痕引起的變形影響,任何方向上單一壓痕中心點之間的最小距離不得小於 ISO 6507-1 標準中規定的值。
我們多年來一直透過廣泛的測試、測量、分析和評估活動為各行各業的企業提供支持,擁有一支強大的團隊,他們密切關注全球科技發展,並不斷提升自我。此外,我們還提供符合 EN ISO 9015「金屬材料焊接破壞性試驗 - 硬度測試」標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

