
La norma “MIL-A-8625F Especificaciones militares: recubrimientos anódicos para aluminio y aleaciones de aluminio”, una norma militar desarrollada por el Departamento de Defensa de los Estados Unidos, describe los requisitos para seis tipos y dos clases de recubrimientos anódicos formados electrolíticamente sobre aluminio y aleaciones de aluminio para aplicaciones no arquitectónicas.
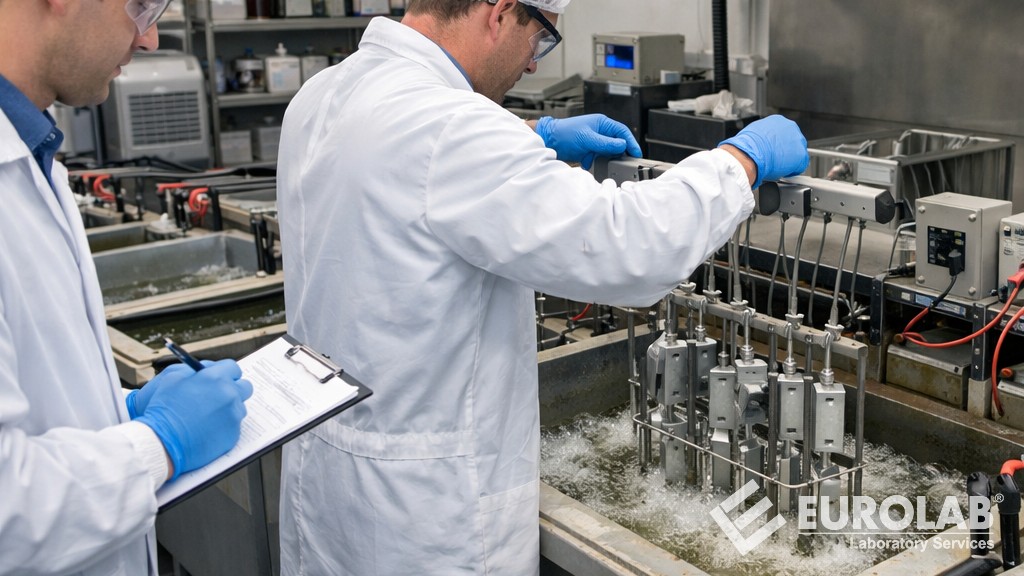
Los tipos de recubrimientos anódicos cubiertos por esta norma son los siguientes:
Las clases de recubrimiento anódico cubiertas por esta norma son las siguientes:
En las industrias aeroespacial, de defensa y de fabricación de alto rendimiento, la protección de los componentes de aluminio contra la corrosión y el desgaste es fundamental. Aquí es donde entra en juego la norma MIL-A-8625F, que define los requisitos para los recubrimientos anódicos electrolíticos (conocidos comúnmente como anodizado) en aluminio y sus aleaciones. Creada originalmente para garantizar la uniformidad y la fiabilidad en aplicaciones militares, esta norma se ha convertido en un pilar fundamental para las industrias que requieren durabilidad en entornos hostiles. Ya se trate de piezas de aeronaves resistentes a condiciones climáticas extremas o de componentes estructurales en embarcaciones, la norma MIL-A-8625F establece el estándar de oro para los tratamientos superficiales que aumentan la longevidad sin sacrificar el rendimiento.
La norma MIL-A-8625F sustituyó a su predecesora, la MIL-A-8625E, y sigue vigente hoy en día con las actualizaciones realizadas. Esta norma está diseñada para usos no arquitectónicos y se centra en ventajas funcionales como la resistencia a la corrosión y la protección contra el desgaste, en lugar de en aspectos puramente estéticos.
El anodizado no es pintura ni recubrimiento; es un proceso electroquímico que engrosa la capa de óxido natural del aluminio, haciéndola más dura, gruesa y resistente a la corrosión. El metal actúa como ánodo en una celda electrolítica donde un baño ácido (generalmente crómico o sulfúrico) facilita el crecimiento de esta capa protectora. El resultado es un recubrimiento poroso que puede pintarse, sellarse o dejarse tal cual, manteniendo tolerancias dimensionales precisas.
La norma MIL-A-8625F estandariza este proceso para garantizar la coherencia entre proveedores y aplicaciones. Es fundamental, especialmente en entornos militares donde el fallo no es una opción, como en aeronaves de combate o misiles expuestos a agua salada, combustibles y esfuerzos mecánicos.
La norma MIL-A-8625F clasifica los recubrimientos en seis tipos, cada uno adaptado a necesidades específicas en función del electrolito utilizado, el espesor y la aplicación prevista.
Los tipos de recubrimiento anódico son los siguientes:
Estos tipos ofrecen flexibilidad: el Tipo I destaca en la industria aeroespacial debido a su bajo impacto en las dimensiones de las piezas, mientras que la dureza del Tipo III (60-70 Rockwell C) lo hace ideal para condiciones abrasivas.
Todos los tipos de recubrimientos se dividen en dos clases:
El sellado (generalmente con agua caliente, dicromato o acetato de níquel) es fundamental para todos los grados, ya que permite cerrar los poros y mejorar la resistencia a la corrosión.
Las pruebas mensuales son obligatorias para la aprobación e incluyen lo siguiente:
Desde fuselajes de aviones de combate hasta cascos de submarinos, los recubrimientos que cumplen con la norma MIL-A-8625F previenen fallas que podrían costar vidas o misiones. En la industria aeroespacial, el recubrimiento de Tipo I minimiza el peso y previene la corrosión galvánica. La electrónica de defensa se beneficia de las propiedades de aislamiento eléctrico del recubrimiento de Tipo II. Incluso sectores comerciales como el de la creación de prototipos automotrices adoptan el recubrimiento de Tipo II por su probada fiabilidad.
En resumen, la norma MIL-A-8625F estandariza el proceso de anodizado, combinando innovación y fiabilidad, y garantizando que el aluminio tenga un rendimiento óptimo en los momentos más críticos.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de ensayo avanzados que requieren y ayudándolos en el establecimiento, la implementación y la mejora de sus sistemas de gestión. En este contexto, también ofrecemos servicios de ensayo a empresas conforme a la norma «MIL-A-8625F Especificaciones militares: Recubrimientos anódicos para aluminio y aleaciones de aluminio».
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

