Especificaciones detalladas MIL-DTL-83513F: especificaciones generales para conectores eléctricos, rectangulares, microminiatura, carcasa polarizada
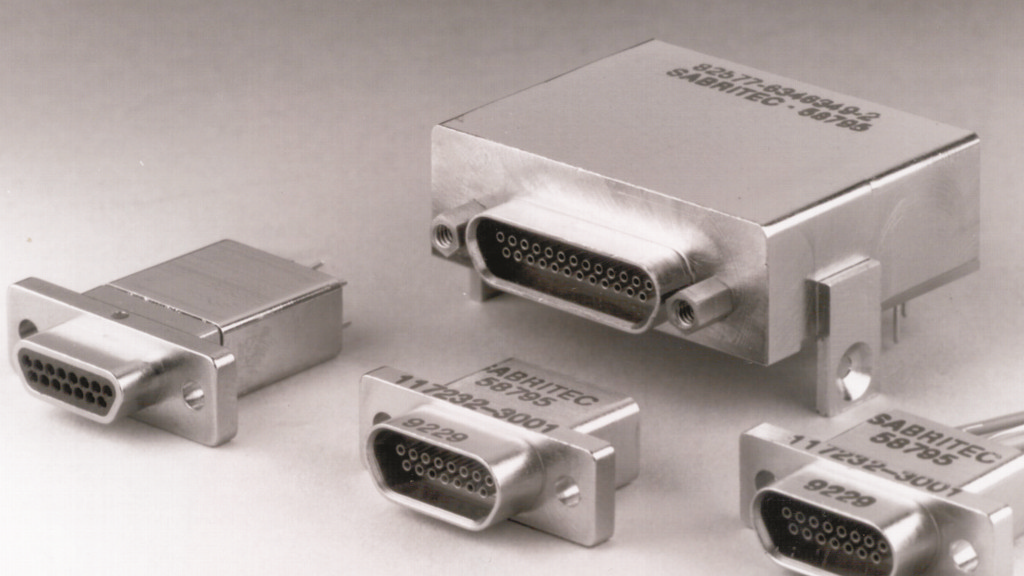
Las “Especificaciones detalladas MIL-DTL-83513F: especificaciones generales para conectores eléctricos, rectangulares, microminiatura, de carcasa polarizada” desarrolladas por el Departamento de Defensa de los Estados Unidos describen los requisitos para conectores polarizados, microminiatura y rectangulares.
La clasificación según esta norma es la siguiente:
- Clases
- P - Todo plástico (carcasa y aislante)
- M - Carcasa metálica (aislante de plástico)
- Tipler
- I - Contactos de sujeción (no extraíbles)
- II - Contactos para soldar (no extraíbles)
En esta norma, los requisitos se explican de la siguiente manera:
- Hojas de especificaciones: Los requisitos individuales del producto deben ser los establecidos en este documento y de acuerdo con las hojas de especificaciones aplicables. En caso de conflicto entre los requisitos de esta especificación y la hoja de especificaciones, prevalecerá esta última.
- Calificación: Los conjuntos de sujetadores proporcionados según esta especificación deben ser productos autorizados por la actividad calificada para figurar en la lista de productos calificados aplicable antes de la adjudicación del contrato.
- Control estadístico de procesos: El Contratista deberá implementar y utilizar técnicas de control estadístico de procesos en el proceso de producción de piezas dentro del alcance de esta especificación. El programa de control estadístico de procesos debe desarrollarse y mantenerse de acuerdo con la norma EIA-557. Cuando no se puede utilizar el control estadístico del proceso debido a requisitos de producción discontinuos, se puede utilizar un plan de muestreo por lotes para la inspección de acuerdo con la tabla. Los programas estadísticos de control de procesos y muestreo deben documentarse y mantenerse como parte del programa general de garantía de confiabilidad de acuerdo con el estándar EIA-557 y MIL-STD790.
- Materiales: Los materiales deben ser los descritos en este documento o los aprobados por la actividad de calificación. Sin embargo, cuando no se especifica un material exacto, se utiliza un material que garantice que los sujetadores cumplan con los requisitos de rendimiento de esta especificación. La aceptación o aprobación de cualquier material componente no debe interpretarse como garantía de aceptación del producto terminado.
- Diseño, construcción y dimensiones físicas: Los conectores deben tener el diseño, construcción y dimensiones físicas especificados. Los conectores deben diseñarse de manera que ni las clavijas ni los enchufes se dañen durante la unión normal de conectores opuestos.
- Rendimiento: Los conectores deben diseñarse para cumplir con los siguientes requisitos de rendimiento especificados en esta norma: permeabilidad magnética, fuerza de acoplamiento y separación, retención de contacto, tensión soportada dieléctrica, resistencia de aislamiento, resistencia de contacto, interacción de contacto y fuerzas de separación, ciclos de temperatura, humedad, resistencia. al calor de soldadura, soldabilidad, vibración, impacto, durabilidad, niebla salina (corrosión), inmersión en líquido, retención rápida (clase M), resistencia a la tracción del engarce (solo contactos tipo I), señal baja resistencia de contacto de nivel y desgasificación térmica al vacío (solo clases de separación).
- Mano de obra: Los sujetadores y accesorios deben cumplir con todas las dimensiones de diseño y los requisitos de compatibilidad de esta especificación. Los contactos flojos, la fabricación deficiente del moldeado, los contactos dañados o mal ensamblados, el pelado o rotura del revestimiento o la superficie, la corrosión de las piezas ensambladas, las mellas y rebabas de las piezas metálicas y la curvatura después del moldeado se consideran motivos suficientes para rechazar artículos debido a una calidad inferior para el se cumple el propósito previsto.
En esta norma, los principios de verificación se explican a continuación:
- Clasificación de inspección. Las inspecciones aquí mencionadas se clasifican en: inspección de calificación e inspección de conformidad.
- Condiciones de inspección. A menos que se especifique lo contrario en este documento, todas las inspecciones deben realizarse de acuerdo con las condiciones de prueba especificadas en MIL-STD-202 y EIA-364.
- Cable de longitud adecuada de acuerdo con el estándar SAE-AS22759/33 (26 AWG): Todos los demás ejemplos de conectores deben cablearse con la longitud adecuada de acuerdo con este estándar. Las terminaciones de los cables a los contactos deben estar engarzadas o soldadas.
- Equipos de prueba e instalaciones de inspección: El contratista debe instalar y mantener equipos de prueba y medición e instalaciones de inspección con suficiente precisión, calidad y cantidad para permitir que se realice la inspección requerida.
- Instalaciones de montaje. Las instalaciones de ensamblaje deben estar listadas o aprobadas para su inclusión en la lista de productos calificados correspondiente. El fabricante de conectores calificado debe certificar que la instalación de ensamblaje está aprobada para la distribución de las piezas del fabricante. Las instalaciones de ensamblaje solo deben utilizar piezas suministradas por un fabricante de conectores calificado.
- Aplicación de confiabilidad incorporada y alta confiabilidad: esta aplicación debe establecerse y mantenerse de acuerdo con el estándar MIL-STD-790. La evidencia de dicho cumplimiento debe ser verificada por la actividad de calificación para esta especificación como requisito previo para la calificación.
- Resistencia a hongos: Se debe cumplir con el método 810 de la norma MIL-STD-508.5.
- Inspección de calidad: Esta inspección debe realizarse en un laboratorio legalmente aceptable en unidades de muestra producidas con equipos y procedimientos normalmente utilizados en producción. El uso de materiales, recubrimientos y procesos alternativos debe describirse para su inclusión en la documentación de prueba del producto.
Entre los numerosos estudios de prueba, medición, análisis y evaluación realizados para empresas de diversos sectores, nuestra organización, con su personal capacitado y experto y equipos tecnológicos avanzados, ha desarrollado el siguiente: "MIL-DTL-83513F Especificaciones detalladas - General para conectores , eléctricos, rectangulares, microminiatura, polarizados. También brinda servicios de certificación y pruebas definidos en la norma "Especificaciones".