

Die von der American Society for Testing and Materials (ASTM) entwickelte Norm „ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility“ beschreibt ein Verfahren zur Prüfung von Schweißnähten mit geführtem Biegeversuch zur Bestimmung der Festigkeit und Duktilität von Eisen- und Nichteisenprodukten. Bei allmählicher lokaler Überbeanspruchung können auf der Oberfläche einer Probe Defekte auftreten, die auf Röntgenaufnahmen nicht sichtbar sind.
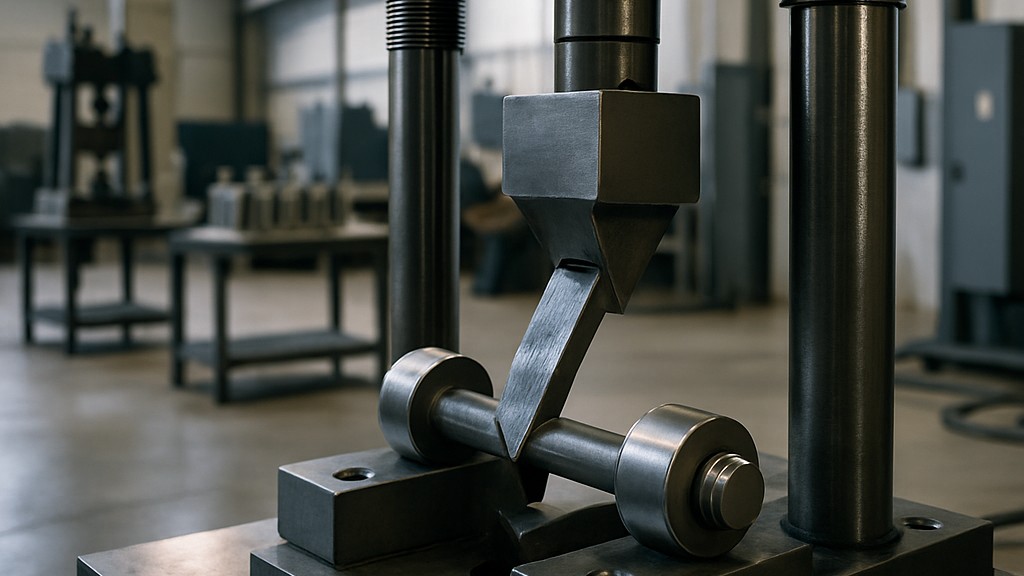
Die Probe wird in einer U-förmigen Matrize gebogen, indem eine Kraft zentral auf die Schweißnaht einer flachen Probe ausgeübt wird, die an zwei Stellen im gleichen Abstand von der Kraftangriffslinie abgestützt ist. Die Probe wird durch einen Kolben, der die gewünschte Kontur erzeugt, in die Matrize gedrückt. Die konvexe Oberfläche der gebogenen Probe wird auf Risse oder andere offensichtliche Defekte untersucht.
Der in dieser Prüfmethode beschriebene gerichtete Biegeversuch dient der Bewertung der Qualität von Schweißnähten hinsichtlich ihrer Duktilität, die sich in ihrer Widerstandsfähigkeit gegen Rissbildung beim Biegen zeigt.
Für geführte Biegeprüfungen werden üblicherweise rechteckige Proben aus Platten und Rohren verwendet. Die Schweißfläche einer flachen Probe enthält den größten Teil des Schweißmaterials, während die gegenüberliegende Seite als Schweißwurzeloberfläche bezeichnet wird. Es gibt folgende Probentypen:
Während der Prüfung werden geführte Biegeproben in einer Prüfvorrichtung gebogen, die im Wesentlichen der in der Norm festgelegten Form entspricht. Querproben werden mit der Schweißnaht in der Mitte in das Formelement der Vorrichtung eingelegt. Stirnbiegeproben werden mit der Schweißnaht zum Hohlraum hin platziert; Wurzelbiegeproben werden mit der Wurzel der Schweißnaht zum Hohlraum hin platziert; Seitenbiegeproben werden mit der Seite mit den größeren Unvollkommenheiten zum Hohlraum hin platziert. Wenn keine signifikanten Unvollkommenheiten vorhanden sind, kann jede Seite ausgewählt werden.
Der Kolben kann mit jedem geeigneten Mittel relativ zur Matrize bewegt werden, muss jedoch stationär sein und darf keine nennenswerte seitliche Bewegung aufweisen. Die Kraft wird so lange ausgeübt, bis die Probe eine U-Form bildet und kein Draht mit 3,2 mm Durchmesser zwischen die Probe und die Krümmung des Kolbenelements der Vorrichtung eingeführt werden kann. Dies wäre jedoch möglich, wenn die Probe vorzeitig versagt.
Die Duktilität von Schweißnähten beschreibt die Fähigkeit einer Schweißverbindung, sich unter Belastung plastisch zu verformen (zu biegen oder zu biegen), ohne zu brechen. Sie ist eine wichtige mechanische Eigenschaft, die angibt, wie gut ein geschweißtes Material Verformungen unter Zug- oder Biegekräften standhält, insbesondere in dynamischen oder stark beanspruchten Umgebungen.
Beim Schweißen gibt die Duktilität an, wie weit sich eine Schweißverbindung dehnen oder biegen lässt, bevor sie bricht. Eine höhere Duktilität bedeutet eine größere Fähigkeit, Spannungen ohne Rissbildung aufzunehmen.
Die Duktilität von Schweißnähten ist aus folgenden Gründen wichtig:
Folgende Faktoren beeinflussen die Schweißdehnbarkeit:
Zur Bestimmung der Schweißnahtduktilität werden im Allgemeinen folgende Prüfverfahren verwendet:
Dieser Standard wird häufig bei Brücken, Schiffen, Pipelines, Flugzeugen und Druckbehältern angewendet, bei denen eine Verformung ohne Versagen entscheidend ist, sowie in Umgebungen, in denen Wärmeausdehnung oder hohe dynamische Belastungen kritisch sind.
Unser Unternehmen unterstützt seit Jahren Unternehmen aller Branchen mit einem breiten Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten. Es verfügt über ein starkes Mitarbeiterteam, das die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgt und sich ständig weiterentwickelt. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der „ASTM E190 Standard Test Method for Guided Bend Testing of Welds for Ductility“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

