

Die Norm „EN ISO 5173 Zerstörende Prüfung von Schweißnähten an metallischen Werkstoffen – Biegeversuche“, die auf einer europäischen Norm basiert und anschließend von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, beschreibt das Verfahren zur Durchführung von Querwurzel-, Flächen- und Seitenbiegeversuchen an Prüfkörpern aus Stumpfnähten, plattierten Stumpfnähten (unterteilt in Schweißnähte in plattierten Blechen und plattierten Schweißnähten) und plattierten Stumpfnähten, um Fehler an oder nahe der Oberfläche des Prüfkörpers unter Spannung während des Biegeversuchs aufzudecken oder die Duktilität zu bewerten.
Diese Norm legt auch die Abmessungen des Prüfkörpers fest. Sie legt außerdem Verfahren fest, die anstelle von Querbiegeversuchen mit einer Matrize für Schweißverbindungen anzuwenden sind, wenn die Grundwerkstoffe, Wärmeeinflusszonen oder das Schweißgut im Vergleich zur Biegung erhebliche Unterschiede in den physikalischen und mechanischen Eigenschaften aufweisen. Diese Norm gilt für metallische Werkstoffe in allen Produktformen mit Schweißverbindungen, die durch beliebige Schweißverfahren hergestellt werden.
Für die Zwecke dieser Norm gelten die folgenden Begriffe und Definitionen:
Bei der Prüfung wird grundsätzlich eine Quer- oder Längsprobe aus einer Schweißverbindung entnommen und durch Biegen ohne Umkehr der Biegerichtung plastisch verformt, sodass eine der Oberflächen oder Abschnitte der Schweißverbindung unter Spannung steht. Die Prüftemperatur ist zu protokollieren. Die Prüfgeschwindigkeit ist konstant und, sofern bekannt, zu protokollieren. Die Prüfung ist nach einem der in dieser Norm beschriebenen Verfahren durchzuführen.
Die in EN ISO 5173 beschriebenen Prüfverfahren dienen der Bewertung der Duktilität und Festigkeit von Schweißnähten, insbesondere der Fähigkeit des geschweißten Materials, sich plastisch zu verformen, ohne dass Risse entstehen. Die wichtigsten Biegeprüfverfahren sind:
Diese Prüfmethoden werden in einer Vielzahl von Situationen verwendet, um die mechanische Integrität und Festigkeit von Schweißverbindungen in metallischen Werkstoffen zu bewerten.
Prüfkörper sollten so vorbereitet werden, dass der Vorbereitungsprozess weder das Grundmaterial noch das Schweißgut beeinträchtigt. Größe und Vorbereitung der Proben hängen von der Materialstärke und der Art des Biegeversuchs ab. Die Proben sind typischerweise rechteckig und werden aus einer Schweißverbindung hergestellt.
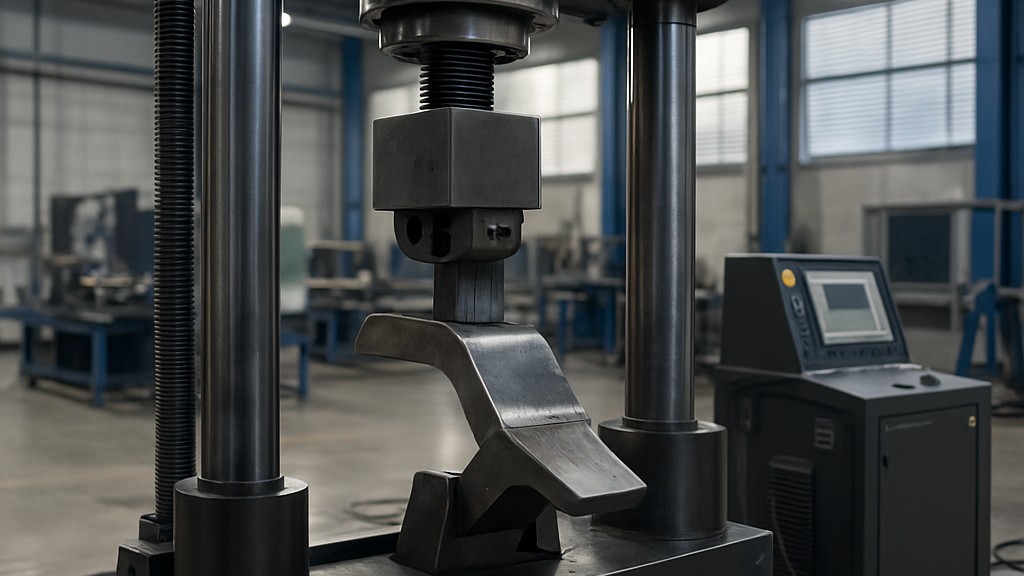
Bei der Prüfung wird die Probe auf zwei Auflagen gelegt und über eine Matrize (Dorn) mit einem bestimmten Durchmesser gebogen. Je nach Methode kann das Biegen mit einer geführten Biegeprüfmaschine oder mit Rollen erfolgen. Biegewinkel und Matrizendurchmesser werden je nach Materialart und -dicke gewählt.
Nach dem Biegen wird die Probe auf Oberflächenrisse oder andere Unregelmäßigkeiten untersucht. Die Annahmekriterien basieren auf der maximal zulässigen Rissgröße oder dem Vorhandensein offensichtlicher Mängel. Risse, die durch Kanteneffekte oder bereits vorhandene Mängel (nicht schweißbedingt) verursacht werden, können ignoriert werden, wenn sie eindeutig identifiziert sind.
Kurz gesagt besteht der Zweck dieser Norm darin, sicherzustellen, dass Schweißverbindungen eine ausreichende Duktilität aufweisen und frei von signifikanten inneren oder Oberflächenfehlern sind. Sie wird häufig bei der Prüfung der Schweißnahtqualifikation und der Qualitätskontrolle von Schweißprodukten verwendet.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm EN ISO 5173 „Zerstörende Prüfung von Schweißnähten an metallischen Werkstoffen – Biegeprüfungen“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

