ISO 24338 Laminatbodenbeläge – Bestimmung der Abriebfestigkeit
Die Norm „ISO 24338 Laminatbodenbeläge – Bestimmung der Abriebfestigkeit“ der Internationalen Organisation für Normung (ISO) beschreibt die Methoden A und B zur Messung der Abriebfestigkeit von Laminatbodenelementen. Mit diesen Prüfmethoden wird die Abriebfestigkeit der Oberflächenschicht gemessen.
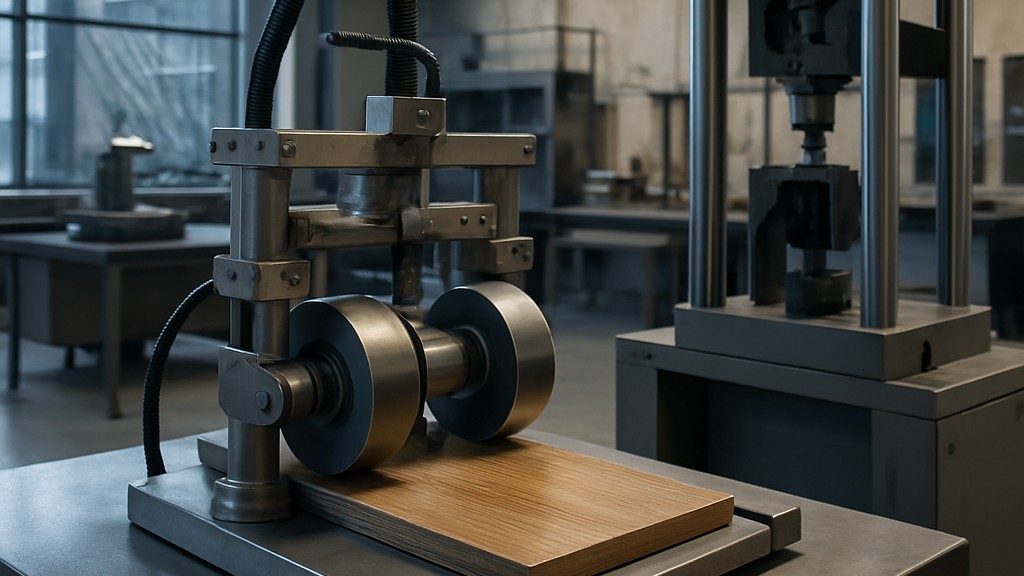
Nach Methode A wird der Abrieb durch Drehen eines Prüflings in Kontakt mit einem Paar belasteter zylindrischer Räder bestimmt, die mit speziellem Schleifpapier bedeckt sind. Nach Methode B wird die Abriebfestigkeit durch Abschleifen der Oberfläche von Prüflingen mit einem speziellen Schleifmittel ermittelt, das von zwei belasteten Rädern aufgebracht wird. Bei beiden Methoden wird die Anzahl der Umdrehungen des Prüflings gemessen, die erforderlich sind, um einen bestimmten Verschleißgrad zu verursachen. Die Präzision dieser Methoden ist unbekannt. Sobald Daten aus Vergleichslaboren verfügbar sind, wird der Norm eine Präzisionsangabe hinzugefügt.
Die wichtigsten bei diesen Tests verwendeten Geräte sind:
- Prüfmaschine (für Methode A und Methode B)
- Prüflingshalter (für Methode A und Methode B): Der scheibenförmige Halter mit einem Durchmesser von ca. 105 mm rotiert in der horizontalen Ebene mit einer zulässigen Auslenkung von plus/minus 2 mm/m bei einer Frequenz von 60 plus/minus 2 Umdrehungen pro Minute und der Prüfling kann mittels einer Klemmschraube festgeklemmt werden.
- Halte- und Hebevorrichtung (für Methode A und Methode B): Die Halte- und Hebevorrichtung für die Schleifscheiben ist so ausgelegt, dass sie pro Scheibe eine Kraft von 5,4 N ± 0,2 N (Methode A) bzw. 10 ± 0,2 N (Methode B) auf die Prüfprobe ausübt. Für Methode B ist ein Gegengewicht von 150 ± 3 g erforderlich, um die Masse der Lederschleifscheibe auszugleichen. Ein zweites Paar Lederschleifscheiben kann hierfür verwendet werden. Kalibrierung und Wartung der Taber-Schleifarme erfolgen gemäß Anhang A.
- Gummibeschichtete Schleifräder (für Methode A): Zwei zylindrische, gummibeschichtete Räder mit einer Breite von 12,7 mm ± 0,1 mm und einem Durchmesser von 50 mm, die sich frei um eine Achse drehen. Die gekrümmte Oberfläche der Räder muss bis zu einer Tiefe von 6 mm aus Gummi mit einer Härte von 65 ± 3 IRHD (gemäß ISO 48) oder 65 ± 3 Shore A (gemäß ISO 7267-2) bestehen. Messungen und eine Beschreibung eines geeigneten Messaufbaus sind in Anhang B aufgeführt. Die Innenflächen der Räder müssen 52,5 mm ± 0,2 mm von der Mittellinie des Schleifkopfes und gleichmäßig im Abstand von 26,25 mm ± 0,10 mm angeordnet sein, und die Achse der Räder muss 19,05 mm ± 0,3 mm von der vertikalen Achse des Prüfkörperhalters entfernt sein. Es ist wichtig, sicherzustellen, dass die Schleifscheiben in gutem Zustand sind, da Abweichungen in Ebenheit, Härte, Glätte, Rundheit und Breite die Prüfergebnisse erheblich beeinflussen können. Die Einhaltung der Maße und Toleranzen dieser Norm ist entscheidend, da Abweichungen zu Fehlern von über 100 Prozent führen können.
- Schleifpapierstreifen (für Methode A): Es sollten Schleifstreifen mit einer Breite von 12,7 mm plus/minus 0,1 mm in Maschinenrichtung und einer Länge von ca. 160 mm verwendet werden. Diese sollten die folgenden Anforderungen erfüllen: Gewicht zwischen 70 g/m² und 100 g/m², Partikelgröße, die durch ein 100-μm-Sieb geht und auf einem 63-μm-Sieb zurückbleibt, offen gestreutes Aluminiumoxid der Körnung 180, geklebt, selbstklebende Rückseite.
- Kalibrierplatten (für Methode A): Es sollte eine gewalzte Zinkplatte mit einer Dicke von 0,8 mm plus/minus 0,1 mm und einer Brinellhärte von 48 plus/2 verwendet werden (gemäß ISO 6506-1, Kugeldurchmesser 5 mm und Belastung 360 N). Für Typprüfungs- oder Eichzwecke sollte die Zinkplatte für nicht mehr als 10 Kalibrierungen pro Seite verwendet werden.
- Saugvorrichtung (für Methode A): Zwei Saugdüsen werden so positioniert, dass sie den abgenutzten Bereich des Prüflings abdecken. Eine Düse wird zwischen den Rädern positioniert, die andere direkt gegenüber. Die Düsenmitten sollten 77 mm voneinander entfernt und 2 mm plus/minus 0,5 mm von der Oberfläche des Prüflings entfernt sein. Bei geschlossenen Düsen wird ein Vakuum von 1,5 bis 1,6 kPa erzeugt.
- Umdrehungszähler (für Methode A und Methode B): Ein Umdrehungszähler dient zur Erfassung der Anzahl der Umdrehungen des Probenhalters.
- Streugutzuführung und Zubehör (nur für Methode B)
- Allgemein gilt: Ein Sandförderer sollte ein Mindestfassungsvermögen von ca. 200 g Sand haben und oben und unten zu öffnen sein. Die untere Öffnung sollte 10 mm ± 1 mm über der Probenoberfläche liegen, 16 mm ± 1 mm lang und 3,18 mm ± 0,38 mm breit sein. Die Länge der unteren Öffnung sollte radial zum Probenhalter verlaufen. Eine Vorrichtung im Sandförderer sorgt für einen gleichmäßigen Sandfluss. Der Förderer sollte zudem mit einer Vorrichtung ausgestattet sein, die bei Bedarf ein sofortiges Stoppen der Zufuhr ermöglicht.
- Saugvorrichtung: Nachdem das Schleifkorn (in Drehrichtung) unter dem Rad hindurchgelaufen ist, wird eine Saugdüse, die 3 mm plus/minus 2 mm über der zu schleifenden Schiene positioniert ist, in der axialen Vertikalebene des linken Rades platziert. Die Saugleistung ist so einzustellen, dass sämtlicher Staub und Schmutz entfernt wird.
- Schleifmittel: Es ist Schleifkorn (bauxitbasiert, Elektrolichtbogenofen-Aluminiumoxid) mit einer chemischen Zusammensetzung gemäß Tabelle zu verwenden. Das spezifische Gewicht des Schleifminerals beträgt 3,96 g/cm3 und die Knoop-Härte beträgt 21 kN/mm2. Die Mittelkornform des Minerals hat eine Schüttdichte zwischen 1,51 g/cm3 und 1,62 g/cm3 gemäß FEPA-Standard 44-D. Die Partikelgrößenverteilung variiert zwischen 45 µm und 75 µm, mit einem reduzierten Feinanteil, ermittelt nach FEPA-Standard 42-D gemäß Tabelle. Das Schleifmittel ist trocken zu lagern und nur einmal zu verwenden. Es darf vor Gebrauch nicht gesiebt werden.
- Lederschleifräder: Zwei zylindrische Räder mit einem Nenndurchmesser von 44,4 mm und einer Breite von 12,7 mm, die sich frei um ihre Achsen drehen. Die Räder sind mit einem Lederstreifen von 12,7 mm Breite plus/minus 0,1 mm und einer Mindestdicke von 1,5 mm ausgestattet. Der Gesamtdurchmesser der Räder mit Lederstreifen darf 52 mm nicht überschreiten und darf 46 mm nicht unterschreiten. Die Härte der Lederstreifen muss für den Zweck geeignet sein. Sie wird mit einem Shore-Härteprüfgerät Typ A gemäß ISO 868 mit folgender Abweichung gemessen: Die Shore-A-Härte wird an vier Punkten in der Mitte der Lauffläche der Schleifräder gemessen. Die Lederhärte ist geeignet, wenn alle Ergebnisse im Bereich von A/1:85 bis A/1:95 liegen. Der Abstand zwischen den Innenflächen der Räder sollte 52,5 mm plus/minus 0,2 mm betragen und ihre gemeinsame Achse sollte in einem Nennabstand von 19,05 mm plus/minus 0,3 mm von der Achse des Probenhalters eingestellt sein. Die Rotationsachse des Prüflings sollte den gleichen Abstand zu den beiden Scheiben haben. Vor dem Testen müssen neue Schleifscheiben vorkonditioniert werden: Neue Scheiben werden einem ersten Test mit 2000 Zyklen nach dem hier beschriebenen Verfahren unterzogen.
- Stoppuhr: Stoppuhr mit einer Genauigkeit von plus/minus 0,1 Sekunden.
- Streugut-Sammelbehälter: Ein Behälter mit bekannter Masse zum Auffangen des Streuguts beim Kalibrieren des Streugutförderers.
- Kalibrierplatten: Kalibrierplatten aus zellgegossenem Acryl mit Rockwellhärte M 94 gemäß ASTM D785-Standard.
- Transparente Schablone zur Beurteilung des Verschleißes der abgenutzten Stelle: Zur optischen Beurteilung des Verschleißes sollte eine transparente Schablone verwendet werden.
- Zusätzliche Materialien oder Geräte (Methode A und Methode B)
- Wiegeeinrichtung: Um den Masseverlust von Zinkplatten durch Schleifpapier zu bestimmen oder den Kornfluss von Schleifmitteln zu kalibrieren, wird eine Wiegeeinrichtung mit einer Genauigkeit von plus/minus 1 mg benötigt.
- Klimaraum: Der Klimaraum muss ein Normklima von 23 Grad plus/minus 2 Grad und eine relative Luftfeuchtigkeit von 50 Prozent plus/minus 5 Prozent aufrechterhalten können.
Für jede Methode werden drei zufällig ausgewählte Laminatbodenelemente benötigt. Von jedem Element wird eine ca. 100 mm x 100 mm große Probe entnommen:
- Eine Probe, die 10 mm von der linken kurzen Kante des ersten Elements entfernt liegt
- Eine Probe in der Mitte des zweiten Elements
- Eine Probe, die 10 mm von der rechten kurzen Kante des dritten Elements entfernt liegt
Bearbeitete Kanten und bearbeitete Oberflächen sollten an den Proben vermieden werden. Bei Probendicken über 8 mm sollten die Proben auf der Rückseite 7,5 mm (plus/minus 0,5 mm) tief gefräst werden, um eine horizontale Belastung der Schleifarme zu gewährleisten. Es ist unbedingt darauf zu achten, dass die Proben nach dem Fräsen plan und parallel sind.
Unser Unternehmen unterstützt seit Jahren Unternehmen aller Branchen mit einem breiten Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten. Es verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm ISO 24338 „Laminatbodenbeläge – Bestimmung der Abriebfestigkeit“ an.



