

Die Norm EN ISO 4136 „Zerstörende Prüfung von Schweißnähten an metallischen Werkstoffen – Querzugversuch“ basiert auf einer europäischen Norm und wurde später von der Internationalen Organisation für Normung (ISO) veröffentlicht. Sie beschreibt die Abmessungen der Prüfkörper und das Verfahren zur Durchführung von Querzugversuchen zur Ermittlung der Zugfestigkeit und der Bruchstelle einer geschweißten Stumpfverbindung. Diese Norm gilt für metallische Werkstoffe aller Produktformen mit Verbindungen, die mit einer beliebigen Stumpfschweißverbindung hergestellt werden.
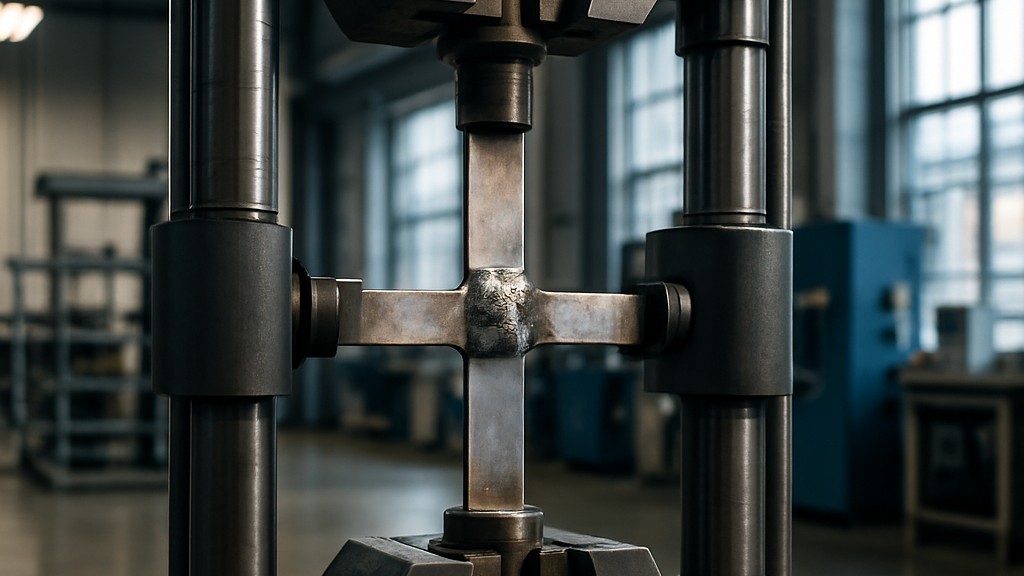
Bei der Prüfung wird eine quer zur Schweißnaht entnommene Probe mit einer kontinuierlich steigenden Zugkraft beaufschlagt, bis ein Bruch auftritt. Sofern nicht anders angegeben, erfolgt die Prüfung bei einer Umgebungstemperatur zwischen 10 °C und 35 °C. Prüfungen unter kontrollierten Bedingungen werden bei einer Temperatur von 23 °C ± 5 °C durchgeführt. Die Prüftemperatur ist anzugeben. Sofern in diesem Dokument nicht an einzelnen Stellen anders angegeben, gelten die allgemeinen Grundsätze der ISO 6892-1 „Metallische Werkstoffe – Zugversuch – Teil 1: Prüfverfahren bei Raumtemperatur“ und der ISO 6892-2 „Metallische Werkstoffe – Zugversuch – Teil 2: Prüfverfahren bei erhöhter Temperatur“.
Die Probe wird quer zur Schweißnaht entnommen, wobei darauf zu achten ist, dass die Schweißachse nach der Bearbeitung in der Mitte der parallelen Länge der Probe bleibt. Bei Rohren mit kleinem Durchmesser kann die Prüfung am gesamten Rohr durchgeführt werden. Sofern nicht in Anwendungsnormen festgelegt oder zwischen den Vertragsparteien vereinbart, gilt als kleiner Durchmesser ein Maximum von 50 mm.
Jedes Prüfstück wird markiert, um seine genaue Position im hergestellten Produkt oder in der Verbindung, aus der es entnommen wurde, zu identifizieren. Falls dies von der jeweiligen Anwendungsnorm gefordert wird, wird die Arbeitsrichtung (z. B. Walzen oder Extrudieren) markiert. Jedes Prüfstück wird markiert, um seine genaue Position im Prüfstück, aus dem es entnommen wurde, zu identifizieren. Jedes Prüfstück wird markiert, sobald es aus dem Prüfstück entnommen wird.
Eine Wärmebehandlung der Schweißverbindung oder des Prüflings darf nur durchgeführt werden, wenn dies in der entsprechenden Anwendungsnorm für die zu prüfende Schweißverbindung vorgeschrieben oder zulässig ist. Einzelheiten zu jeder Wärmebehandlung werden im Prüfbericht festgehalten. Bei natürlicher Alterung von Aluminiumlegierungen wird die Zeit zwischen Schweißen und Prüfung dokumentiert. Wasserstoff in eisenhaltigen Schweißmetallen kann die Prüfergebnisse negativ beeinflussen, sodass eine entsprechende Wasserstofffreisetzungsbehandlung erforderlich sein kann.
Die zur Entnahme der Probe verwendeten mechanischen oder thermischen Verfahren dürfen die Eigenschaften der Probe in keiner Weise verändern.
Bei Dicken von mindestens 8 mm ist das Schneiden ausgeschlossen. Werden zum Herausschneiden der Probekörper aus der geschweißten Platte oder dem Prüfstück thermische Schneidverfahren oder andere Schneidverfahren verwendet, die die Schnittflächen beeinträchtigen können, müssen die Schnitte mindestens 8 mm von den Oberflächen der letzten parallelen Länge der Probekörper entfernt erfolgen. Für Schnitte parallel zur ursprünglichen Oberfläche der geschweißten Platte oder des Prüfstücks sollte kein thermisches Schneiden verwendet werden.
Bei anderen metallischen Werkstoffen sind Schneiden und thermisches Trennen ausgeschlossen und es sollte ausschließlich eine spanende Bearbeitung (z. B. Sägen, Wasserstrahlschneiden oder Fräsen) zum Einsatz kommen.
Der Querzugversuch ist ein zerstörender mechanischer Test zur Bewertung der Zugfestigkeit einer Schweißverbindung. Dabei wird eine Probe senkrecht (quer) zur Schweißnahtachse gezogen, bis sie bricht. Dieser Test wird durchgeführt, um:
Die zu prüfende Probe ist ein flacher oder runder Stab, der entlang der Schweißnaht so geschnitten wird, dass er senkrecht zur Schweißbelastungsrichtung verläuft. Die Probe enthält das Schweißgut, die Wärmeeinflusszonen und die Grundmetalle.
Die Prüfprobe wird auf die erforderlichen Abmessungen bearbeitet. Die Schweißnaht sollte in der Mitte der Probe platziert werden. Dadurch wird eine glatte Oberfläche ohne Kerben oder scharfe Kanten erreicht. Die Probe wird in eine Universalprüfmaschine eingelegt. Eine einachsige Zugbelastung wird schrittweise und gleichmäßig aufgebracht, bis die Probe bricht. Die maximale Bruchlast wird aufgezeichnet. Die Zugfestigkeit ist das Verhältnis der maximalen Belastung zur Querschnittsfläche.
Die Stelle des Bruchs wird notiert:
Die Mindestzugfestigkeit muss dem für das Grundmaterial angegebenen Mindestwert entsprechen oder diesen übersteigen.
Der Querzugversuch ist wichtig, da er einen direkten und objektiven Nachweis der Widerstandsfähigkeit einer Schweißverbindung gegenüber Zugkräften liefert. Dies ist eine der kritischsten Belastungen in strukturellen und mechanischen Anwendungen. Die Hauptgründe für die Bedeutung dieses Tests sind:
Kurz gesagt ist dieser Test einer der zuverlässigsten Indikatoren dafür, ob eine Schweißnaht betriebsbereit ist, und gewährleistet Sicherheit, Kompatibilität und Leistung in Schweißkonstruktionen.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm EN ISO 4136 „Zerstörende Prüfung von Schweißnähten an metallischen Werkstoffen – Querzugprüfung“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

