

Die Norm „EN ISO 9015 Zerstörende Prüfung von Schweißverbindungen an metallischen Werkstoffen – Härteprüfung“, die auf einer europäischen Norm basiert und anschließend von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, besteht aus den folgenden, unter gleichem Titel veröffentlichten Unterabschnitten:
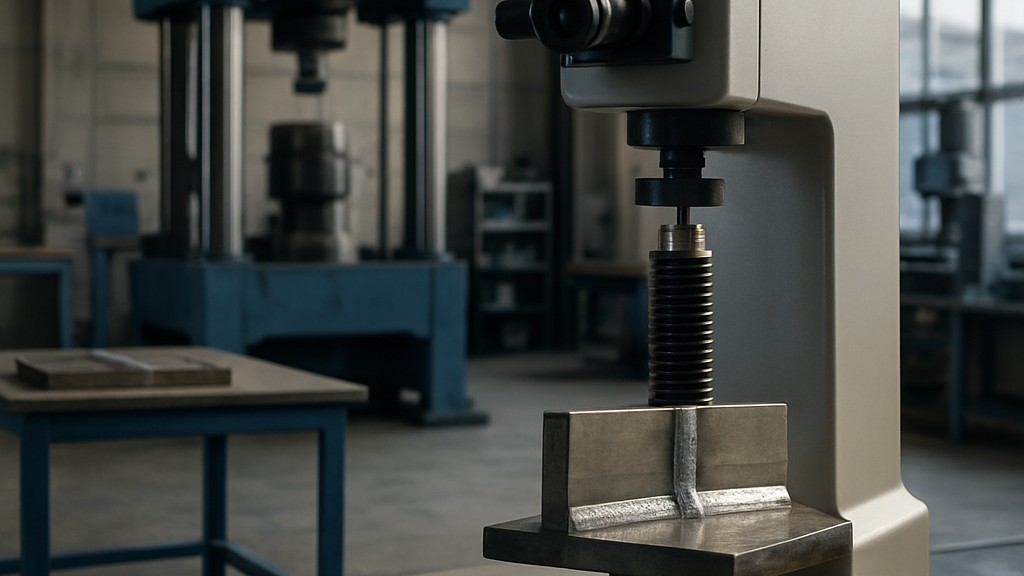
Art und Umfang der Prüfung richten sich nach der jeweiligen Anwendungsnorm oder einer Vereinbarung zwischen den Vertragsparteien. Die Härteprüfung erfolgt nach ISO 6507-1 oder ISO 6506-1. Die Härteprüfung kann mit Reihen- oder Einzeleindrücken erfolgen. Sind keine Schweißnahtarten festgelegt, ist das Prüfverfahren für Schweißverbindungen geeignet. Sofern nicht anders angegeben, erfolgt die Prüfung bei Raumtemperatur (23 °C plus/minus 5 °C).
Die Vorbereitung der Prüfprobe muss ISO 6507-1 oder ISO 6506-1 entsprechen. Ein Querschnitt des Prüfstücks wird durch mechanisches Schneiden, üblicherweise senkrecht zur Schweißverbindung, entnommen. Dieser Vorgang und die anschließende Oberflächenvorbereitung müssen sorgfältig durchgeführt werden, um sicherzustellen, dass die Härte der zu prüfenden Oberfläche metallurgisch nicht beeinträchtigt wird. Die zu prüfende Oberfläche sollte ordnungsgemäß vorbereitet und vorzugsweise abgeschliffen werden, um eine genaue Messung der Eindrücke in verschiedenen Bereichen der Schweißverbindung zu ermöglichen.
Beim Reiheneindruckverfahren werden Härteeindrücke in Reihen mit Abstand zur Oberfläche eingebracht, sodass diese Reihen oder Teile davon die Beurteilung der Schweißverbindung ermöglichen. Auf Wunsch der Vertragspartner können zusätzliche Reihen oder andere Eindrückstellen eingebracht werden. Die Eindrückstelle ist im Prüfbericht anzugeben. Anzahl und Abstand der Eindrücke müssen ausreichend sein, um durch das Schweißen gehärtete oder erweichte Bereiche zu identifizieren.
Bei der Einzeleindruckmethode werden typische Bereiche für die Position einzelner Eindrücke gemäß Norm dargestellt. Die Reihen 1 bis 4 zeigen das unbeeinflusste Grundmetall, die Reihen 5 bis 10 die Wärmeeinflusszone und die Reihen 11 bis 14 das Schweißgut an. Andernfalls kann die Position des Eindrucks anhand einer metallografischen Untersuchung bestimmt werden. Um Verformungen durch einen Eindruck zu vermeiden, sollte der Mindestabstand zwischen den Mittelpunkten einzelner Eindrücke in jeder Richtung nicht weniger als das 2,5-fache der durchschnittlichen Diagonale/des durchschnittlichen Durchmessers des nächstgelegenen Eindrucks betragen.
Die Mikrohärteprüfung sollte gemäß ISO 6507-1 durchgeführt werden. Die Mikrohärteprüfung kann mit Reihen von Eindrücken oder einzelnen Eindrücken durchgeführt werden. Wenn die Schweißnahtart in den Proben nicht erkennbar ist, sollte das Prüfverfahren für Schweißverbindungen geeignet sein. Die Prüfung sollte grundsätzlich bei einer Umgebungstemperatur von 23 °C (23 °F) plus/minus 5 °C (5 °F) durchgeführt werden.
Die Vorbereitung der Prüfprobe muss ISO 6507-1 entsprechen. Ein Abschnitt des Prüfstücks wird durch mechanisches Schneiden, üblicherweise senkrecht zur Schweißnaht, entnommen. Dieser Vorgang und die anschließende Oberflächenvorbereitung müssen sorgfältig durchgeführt werden, um sicherzustellen, dass die Härte der zu prüfenden Oberfläche nicht durch Wärme- oder Kaltbearbeitung metallurgisch beeinträchtigt wird. Die zu prüfende Oberfläche muss entsprechend vorbereitet und vorzugsweise abgeschliffen werden, um genaue Messungen der diagonalen Längen der Eindrücke in verschiedenen Bereichen der Schweißnaht zu ermöglichen.
Beim Reiheneindruckverfahren zeigen die in der Norm angegebenen Abbildungen typische Beispiele für die Lage der in Reihen eingebrachten Härteeindrücke, einschließlich des Abstands von der Oberfläche, sodass die Schweißverbindung reihenweise oder segmentweise beurteilt werden kann. Zusätzliche Reihen oder andere Eindrücke können vorgenommen werden, wenn dies beispielsweise durch Bezugnahme auf eine Anwendungsnorm festgelegt ist. Die tatsächlichen Eindrücke sind im Prüfbericht enthalten.
Für die Einzeleindruckmethode zeigt die Abbildung in der Norm typische Bereiche für die Lage einzelner Eindrücke: Die Positionen 1–4 geben Auskunft über das unbeeinflusste Grundmaterial, die Positionen 5–8 stellen die Wärmeeinflusszone dar und die Positionen 9–11 das Schweißgut. Andernfalls kann die Lage des Eindrucks anhand einer metallografischen Untersuchung bestimmt werden. Um Verformungen durch einen Eindruck zu vermeiden, sollte der Mindestabstand zwischen den Mittelpunkten einzelner Eindrücke in keiner Richtung kleiner sein als der in der Norm ISO 6507-1 angegebene Wert.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm EN ISO 9015 „Zerstörende Prüfung von Schweißnähten an metallischen Werkstoffen – Härteprüfung“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

