

La norma "ASTM E190 Método de Ensayo Estándar para la Prueba de Ductilidad por Doblado Guiado de Soldaduras", desarrollada por la Sociedad Americana para Pruebas y Materiales (ASTM), describe un método de ensayo de doblado guiado para determinar la resistencia y ductilidad de las soldaduras en productos ferrosos y no ferrosos. Pueden aparecer defectos no visibles en radiografías en la superficie de una muestra al someterse a una sobretensión local gradual.
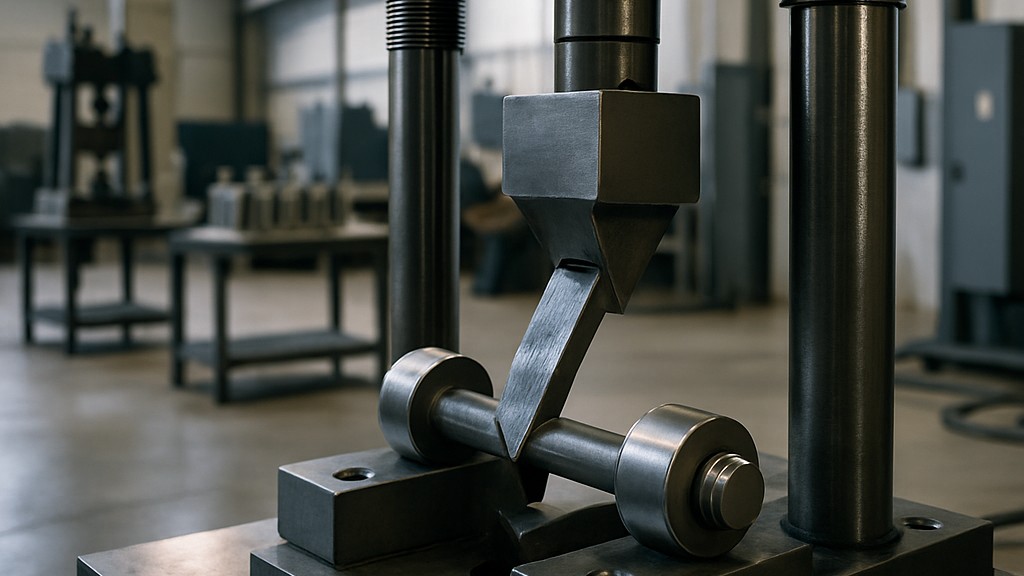
La muestra se dobla en una matriz en forma de "U" aplicando una fuerza centrada en el cordón de soldadura sobre una muestra plana apoyada en dos puntos equidistantes de la línea de aplicación de la fuerza. La muestra se introduce en la matriz mediante un pistón moldeado para obtener el contorno deseado. Se examina la superficie convexa de la muestra doblada para detectar grietas u otros defectos evidentes.
La prueba de flexión dirigida descrita en este método de prueba se utiliza para evaluar la calidad de las soldaduras con respecto a la ductilidad, como lo demuestra su capacidad para resistir el agrietamiento durante la flexión.
Las probetas que se utilizan habitualmente para ensayos de flexión guiada son probetas rectangulares mecanizadas a partir de placas y tubos. La cara de soldadura de una probeta plana contiene la mayor parte del material de soldadura, mientras que el lado opuesto se denomina superficie de la raíz. Los tipos de probetas son los siguientes:
Durante las pruebas, las probetas de doblez guiado se doblan en un dispositivo de ensayo que se ajusta sustancialmente a la forma especificada en la norma. Las probetas transversales se colocan en el elemento de moldeo del dispositivo con la soldadura a mitad de la distancia. Las probetas de doblez frontal se colocan con la soldadura orientada hacia la cavidad; las probetas de doblez de raíz se colocan con la raíz de la soldadura orientada hacia la cavidad; y las probetas de doblez lateral se colocan con el lado con las imperfecciones más grandes orientado hacia la cavidad. Si no hay imperfecciones significativas, se puede seleccionar cualquiera de los lados.
Se puede utilizar cualquier medio adecuado para mover el pistón con respecto a la matriz, pero debe ser estacionario y no debe haber movimiento lateral significativo. Se aplica fuerza hasta que la muestra forme una "U" y no se puede insertar un alambre de 3,2 mm de diámetro entre la muestra y ningún punto de la curvatura del elemento del pistón del dispositivo. Sin embargo, esto sería posible si la muestra fallara prematuramente.
La ductilidad de las soldaduras se refiere a la capacidad de una unión soldada de deformarse plásticamente (flexionarse o doblarse) sin fracturarse al ser sometida a tensión. Es una propiedad mecánica crucial que indica la capacidad de un material soldado para soportar la deformación bajo fuerzas de tracción o flexión, especialmente en entornos dinámicos o sometidos a altas tensiones.
En soldadura, la ductilidad mide cuánto puede estirarse o doblarse una unión soldada antes de fracturarse. Una mayor ductilidad indica una mayor capacidad para absorber la tensión sin agrietarse.
La ductilidad en las soldaduras es importante por las siguientes razones:
Los factores que afectan la ductilidad de la soldadura son:
Los siguientes métodos de prueba se utilizan generalmente para determinar la ductilidad de la soldadura:
Esta norma se aplica ampliamente a puentes, barcos, tuberías, aeronaves y recipientes a presión donde la deformación sin fallas es crítica, así como en entornos donde la expansión térmica o las cargas dinámicas pesadas son críticas.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba de acuerdo con el método de prueba estándar ASTM E190 para la prueba de flexión guiada de soldaduras para determinar la ductilidad.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

