

La norma “EN ISO 9015 Ensayos destructivos de soldaduras en materiales metálicos - Ensayo de dureza”, que se basa en una norma europea y posteriormente publicada por la Organización Internacional de Normalización (ISO), consta de las siguientes subsecciones publicadas bajo el mismo título:
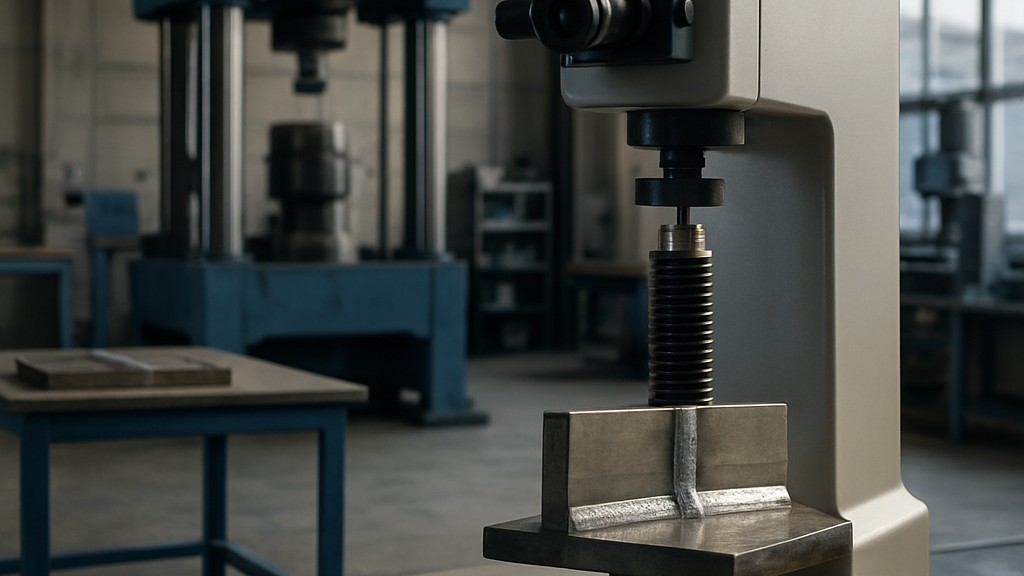
El tipo y el alcance de los ensayos se especificarán en la norma de aplicación pertinente o en un acuerdo entre las partes contratantes. Los ensayos de dureza se realizarán de acuerdo con las normas ISO 6507-1 o ISO 6506-1. Los ensayos de dureza pueden realizarse mediante filas de indentaciones o indentaciones individuales. Cuando no se especifiquen los tipos de soldadura, el procedimiento de ensayo será el adecuado para las uniones soldadas. Salvo que se especifique lo contrario, los ensayos se realizarán a temperatura ambiente (23 °C ± 5 °C).
La preparación de la probeta debe cumplir con las normas ISO 6507-1 o ISO 6506-1. Se debe obtener una sección transversal de la probeta mediante corte mecánico, generalmente perpendicular a la unión soldada. Este proceso y la posterior preparación de la superficie deben realizarse con cuidado para garantizar que la dureza de la superficie ensayada no se vea afectada metalúrgicamente. La superficie a ensayar debe estar adecuadamente preparada y, preferiblemente, lijada para permitir mediciones precisas de las indentaciones en diferentes áreas de la unión soldada.
En el método de indentación por hileras, las indentaciones de dureza se realizan en hileras que incluyen la distancia desde la superficie, de modo que estas hileras, o partes de ellas, permitan la evaluación de la unión soldada. Se pueden realizar hileras adicionales de indentaciones o ubicaciones diferentes a solicitud de las partes contratantes. La ubicación debe especificarse en el informe de prueba. El número y el espaciamiento de las indentaciones deben ser suficientes para identificar las áreas endurecidas o ablandadas por la soldadura.
En el método de indentación individual, las áreas típicas para la ubicación de cada indentación se muestran según lo estipulado en la norma. Las series 1 a 4 indican el metal base no afectado, las series 5 a 10 la zona afectada por el calor y las series 11 a 14 el metal de soldadura. De lo contrario, la ubicación de la indentación puede determinarse mediante un examen metalográfico. Para evitar la deformación causada por una indentación, la distancia mínima entre los puntos centrales de cada indentación en cualquier dirección no debe ser inferior a 2,5 veces la diagonal/diámetro promedio de la indentación adyacente más cercana.
Las pruebas de microdureza deben realizarse de acuerdo con la norma ISO 6507-1. Pueden realizarse mediante filas de indentaciones o indentaciones individuales. Si el tipo de soldadura no se muestra en las muestras, el procedimiento de prueba debe ser el adecuado para uniones soldadas. En general, las pruebas deben realizarse a una temperatura ambiente de 23 °C (23 °F) ± 5 °C (5 °F).
La preparación de la probeta debe cumplir con la norma ISO 6507-1. Se debe tomar una sección de la probeta mediante corte mecánico, generalmente perpendicular a la unión soldada. Este proceso y la posterior preparación de la superficie deben realizarse con cuidado para garantizar que la dureza de la superficie a ensayar no se vea afectada metalúrgicamente por el trabajo en caliente o en frío. La superficie a ensayar debe estar adecuadamente preparada y, preferiblemente, lijada para permitir mediciones precisas de las longitudes diagonales de las indentaciones en diferentes áreas de la unión soldada.
En el método de indentación por hileras, las figuras proporcionadas en la norma muestran ejemplos típicos de la ubicación de las indentaciones de dureza realizadas en las hileras, incluyendo la distancia desde la superficie, lo que permite evaluar la unión soldada por hileras o sus segmentos. Se pueden realizar hileras adicionales de indentaciones o ubicaciones diferentes si así se especifica, por ejemplo, mediante una norma de aplicación. Las ubicaciones reales se incluyen en el informe de ensayo.
Para el método de indentaciones individuales, la figura de la norma muestra las áreas típicas para la ubicación de las indentaciones individuales: las posiciones 1 a 4 proporcionan información sobre el material base no afectado, las posiciones 5 a 8 representan la zona afectada por el calor y las posiciones 9 a 11 representan el metal de soldadura. De lo contrario, la ubicación de la indentación puede determinarse mediante un examen metalográfico. Para evitar el efecto de deformación causado por una indentación, la distancia mínima entre los puntos centrales de las indentaciones individuales en cualquier dirección no debe ser inferior al valor indicado en la norma ISO 6507-1.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba conforme a la norma EN ISO 9015 "Ensayos destructivos de soldaduras en materiales metálicos - Ensayo de dureza".
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

