

La norma "EN ISO 5173 Ensayos destructivos de soldaduras en materiales metálicos - Ensayos de flexión", que tiene su base en una norma europea y fue publicada posteriormente por la Organización Internacional de Normalización (ISO), describe el método de realización de ensayos de flexión transversal de raíz, cara y lado en probetas tomadas de soldaduras a tope, soldaduras a tope revestidas (subdivididas en soldaduras en chapas revestidas y soldaduras revestidas) y revestidas sin soldaduras a tope, con el fin de revelar defectos en o cerca de la superficie de la probeta bajo tensión durante el ensayo de flexión o para evaluar la ductilidad.
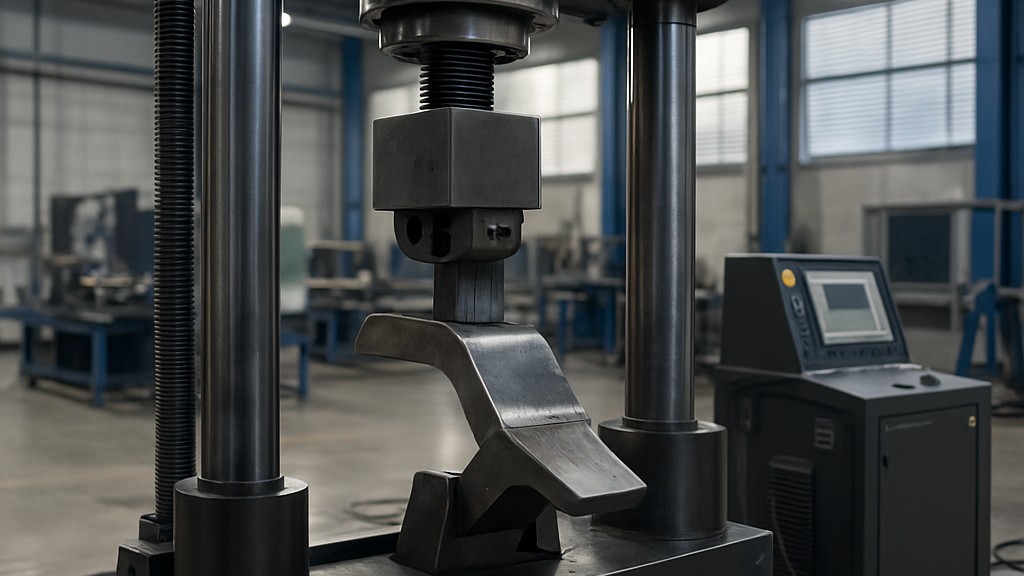
Esta norma también especifica las dimensiones de la probeta. También especifica los métodos que deben utilizarse en lugar de los ensayos de flexión transversal con matriz para uniones soldadas cuando los materiales base, las zonas afectadas por el calor o el metal de soldadura presentan diferencias significativas en sus propiedades físicas y mecánicas en comparación con la flexión. Esta norma se aplica a materiales metálicos en todas las formas de producto con uniones soldadas realizadas mediante cualquier proceso de soldadura.
Para los efectos de esta norma, se aplican los siguientes términos y definiciones:
En principio, al realizar el ensayo, se toma una probeta transversal o longitudinal de una unión soldada y se somete a deformación plástica doblándola, sin invertir la dirección de flexión, de modo que una de las superficies o secciones de la unión soldada esté bajo tensión. Se debe registrar la temperatura a la que se realizan los ensayos. La velocidad de ensayo debe ser constante y, si se conoce, debe registrarse. El ensayo debe realizarse de acuerdo con uno de los métodos descritos en esta norma.
Los métodos de ensayo descritos en la norma EN ISO 5173 se utilizan para evaluar la ductilidad y la resistencia de las soldaduras, específicamente la capacidad del material soldado para experimentar deformación plástica sin agrietarse. Los principales métodos de ensayo de flexión son:
Estos métodos de prueba se utilizan en una variedad de situaciones para evaluar la integridad mecánica y la resistencia de las uniones soldadas en materiales metálicos.
Las probetas deben prepararse de forma que el proceso no afecte al material base ni al metal de soldadura. El tamaño y la preparación de las probetas dependen del espesor del material y del tipo de ensayo de flexión. Las probetas suelen ser rectangulares y se mecanizan a partir de una unión soldada.
Para realizar la prueba, la muestra se coloca sobre dos soportes y se dobla sobre una matriz (mandril) de un diámetro específico. Según el método, el doblado puede realizarse con una máquina de ensayo de doblado guiado o con rodillos. El ángulo de doblado y el diámetro de la matriz se seleccionan en función del tipo y el espesor del material.
Tras el doblado, se examina la probeta para detectar grietas superficiales u otras discontinuidades. Los criterios de aceptación se basan en los tamaños máximos admisibles de grieta o en la presencia de defectos evidentes. Las grietas causadas por efectos de borde o defectos preexistentes (no relacionados con la soldadura) pueden ignorarse si se identifican claramente.
En resumen, el propósito de esta norma es garantizar que las uniones soldadas tengan la ductilidad adecuada y estén libres de defectos internos o superficiales significativos. Se utiliza comúnmente en las pruebas de calificación de soldaduras y el control de calidad de productos soldados.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba conforme a la norma EN ISO 5173 "Ensayos destructivos de soldaduras en materiales metálicos - Ensayos de flexión".
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

