

La norma EN ISO 4136, «Ensayos destructivos de soldaduras en materiales metálicos - Ensayo de tracción transversal», basada en una norma europea y publicada posteriormente por la Organización Internacional de Normalización (ISO), describe las dimensiones de la probeta y el procedimiento para realizar ensayos de tracción transversal para determinar la resistencia a la tracción y la localización de la fractura en una unión a tope soldada. Esta norma se aplica a materiales metálicos en todas sus formas de producto con uniones realizadas con cualquier tipo de unión a tope soldada.
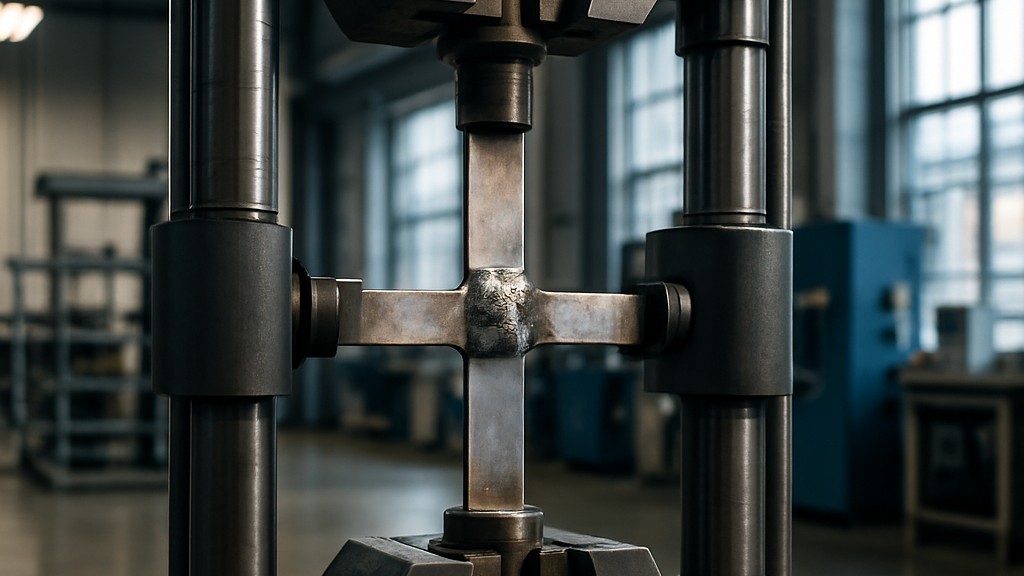
Durante el ensayo, se aplica una carga de tracción en continuo aumento a una probeta tomada transversalmente de una unión soldada hasta que se produce la fractura. Salvo que se especifique lo contrario, el ensayo se realiza a una temperatura ambiente de entre 10 °C y 35 °C. Los ensayos realizados en condiciones controladas se realizan a una temperatura de 23 °C ± 5 °C. La temperatura de ensayo debe registrarse. Salvo que se especifique lo contrario para puntos específicos de este documento, se aplican los principios generales de las normas ISO 6892-1 «Materiales metálicos - Ensayo de tracción - Parte 1: Método de ensayo a temperatura ambiente» e ISO 6892-2 «Materiales metálicos - Ensayo de tracción - Parte 2: Método de ensayo a temperatura elevada».
La probeta se toma transversalmente a la unión soldada, asegurándose de que el eje de la soldadura permanezca en el centro de la longitud paralela de la probeta tras el mecanizado. Para tubos de diámetro pequeño, el ensayo puede realizarse en toda la tubería. Salvo que se especifique en las normas de aplicación o se acuerde entre las partes contratantes, se considerarán diámetros pequeños un máximo de 50 mm.
Cada probeta se marca para identificar su ubicación exacta en el producto fabricado o en la junta de la que se extrajo. Si la norma de aplicación lo exige, se marca la dirección de trabajo (p. ej., laminación o extrusión). Cada probeta se marca para identificar su ubicación exacta en la pieza de la que se extrajo. Cada probeta se marca a medida que se extrae de la pieza.
No se debe aplicar ningún tratamiento térmico a la unión soldada ni a la muestra de ensayo, a menos que lo especifique o lo permita la norma de aplicación correspondiente a la unión soldada que se va a ensayar. Los detalles de cualquier tratamiento térmico se registran en el informe de ensayo. Si se produce envejecimiento natural de las aleaciones de aluminio, se registra el tiempo transcurrido entre la soldadura y el ensayo. La presencia de hidrógeno en los metales de soldadura ferrosos puede afectar negativamente los resultados del ensayo, por lo que podría requerirse un tratamiento adecuado para la liberación de hidrógeno.
Los procesos mecánicos o térmicos utilizados para extraer la muestra de prueba no deben alterar de ninguna manera las propiedades de la muestra de prueba.
Se excluye el corte para espesores de al menos 8 mm. Si se utiliza corte térmico u otros métodos de corte que puedan afectar las superficies de corte para separar la muestra de ensayo de la placa soldada o pieza de ensayo, los cortes deben realizarse al menos a 8 mm de las superficies del último tramo paralelo de la muestra. El corte térmico no debe utilizarse para cortes paralelos a la superficie original de la placa soldada o pieza de ensayo.
Para otros materiales metálicos, se excluyen el corte y el corte térmico y solo se debe utilizar el mecanizado (por ejemplo, aserrado, corte por chorro de agua o fresado).
El ensayo de tracción transversal es una prueba mecánica destructiva que se utiliza para evaluar la resistencia a la tracción de una unión soldada. Para ello, se tira de una muestra perpendicularmente (transversalmente) al eje de la soldadura hasta su fractura. Esta prueba se realiza para:
La muestra de prueba es una barra plana o redonda cortada a lo largo de la soldadura, perpendicular a la dirección de la carga. La muestra contiene el metal de soldadura, las zonas afectadas por el calor y los metales base.
La probeta se mecaniza a las dimensiones requeridas. La soldadura debe colocarse en el centro de la probeta. Se logra un acabado superficial liso, sin muescas ni aristas vivas. La probeta se coloca en una máquina de ensayos universal. Se aplica una carga de tracción uniaxial de forma gradual y uniforme hasta que la probeta se fractura. Se registra la carga máxima en el momento de la fractura. La resistencia a la tracción es la relación entre la carga máxima y el área de la sección transversal.
Se anota la ubicación de la fractura:
La resistencia mínima a la tracción debe ser igual o superior al mínimo especificado para el material base.
El ensayo de tracción transversal es importante porque proporciona evidencia directa y objetiva de la capacidad de una unión soldada para soportar fuerzas de tracción. Esta es una de las tensiones más críticas en aplicaciones estructurales y mecánicas. Las principales razones de su importancia son:
En resumen, esta prueba es uno de los indicadores más confiables de si una soldadura es apta para el servicio y garantiza la seguridad, la compatibilidad y el rendimiento en las estructuras soldadas.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba conforme a la norma EN ISO 4136 "Ensayos destructivos de soldaduras en materiales metálicos - Ensayo de tracción transversal".
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

