

La norma EN ISO 9017, «Ensayos destructivos de soldaduras en materiales metálicos - Ensayos de fractura», basada en una norma europea y publicada posteriormente por la Organización Internacional de Normalización (ISO), describe las dimensiones de las probetas y los procedimientos para realizar ensayos de fractura con el fin de obtener información sobre los tipos, tamaños y distribución de defectos internos como porosidad, grietas, falta de fusión, falta de penetración e inclusiones sólidas en la superficie de la fractura. Esta norma se aplica a materiales metálicos en todas sus formas de producto con uniones realizadas mediante cualquier proceso de soldadura por fusión con un espesor de 2 mm o superior.
Para los efectos de esta norma, se aplican los siguientes términos y definiciones:
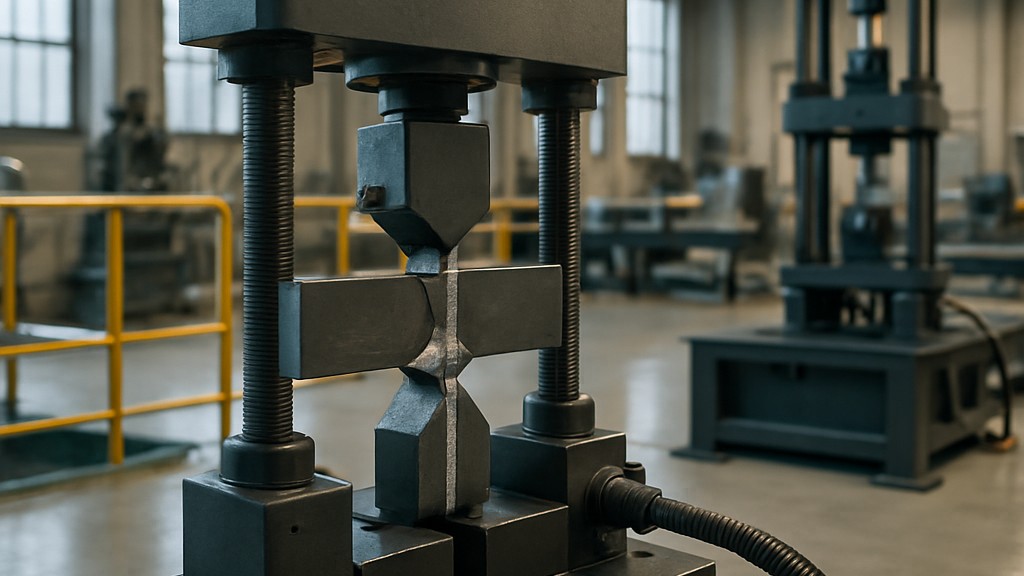
La unión se fractura a lo largo del metal de soldadura para examinar la superficie de fractura. La fractura puede inducirse por flexión o tensión, carga estática o dinámica. Además, las dimensiones y la temperatura de la entalla pueden variarse para inducir la fractura. Las pruebas deben realizarse a temperatura ambiente (23 °C ± 5 °C), a menos que se especifique lo contrario.
Salvo que se especifique lo contrario en la norma de aplicación o por acuerdo entre las partes contratantes, las dimensiones de la probeta deberán ajustarse a las cifras indicadas en la norma. La probeta deberá proporcionar suficiente muestra para la longitud y el área totales de inspección requeridas.
La longitud, el área y el número de probetas de inspección se especifican en la norma de aplicación o por acuerdo entre las partes contratantes. Las uniones soldadas en placas se cortan transversalmente a la unión soldada en probetas de aproximadamente la misma longitud de soldadura. Para las soldaduras a tope, el eje de la soldadura se encuentra en el centro de la probeta. Para las uniones soldadas en tuberías, a menos que se especifique lo contrario en la norma de aplicación o por acuerdo entre las partes contratantes, la probeta debe proporcionar al menos dos probetas. Al realizar ensayos de flexión hacia afuera, se prueba un número igual de probetas a tensión de raíz y tensión superficial. Si el diámetro de la tubería es demasiado pequeño para producir la cantidad necesaria de probetas, se deben soldar probetas adicionales.
Cada probeta debe marcarse para identificar su ubicación exacta en el producto fabricado o la junta de la que se extrajo. Cada probeta debe marcarse a medida que se extrae de la probeta.
El método de extracción debe evitar la aparición de efectos térmicos o mecánicos perjudiciales. En general, se debe retirar una sección de 25 mm de cada extremo de las soldaduras de prueba, a menos que se requiera información sobre los extremos de las soldaduras (por ejemplo, defectos de inicio/fin).
Las probetas deben cortarse mediante corte térmico o mecánico. Otros materiales metálicos solo pueden cortarse mecánicamente.
La fractura de soldaduras en placas o tuberías puede estar provocada por uno o más de los siguientes factores:
Dependiendo de la ductilidad del metal de soldadura, se pueden utilizar entalladuras cuadradas, redondas o agudas. Para materiales con alta ductilidad (p. ej., aluminio y cobre), se recomiendan entalladuras agudas. La profundidad de la entalla debe ser suficiente para provocar una fractura en la soldadura.
La norma EN ISO 9017 es esencial porque proporciona un método estandarizado para ensayos destructivos de soldaduras, en particular ensayos de fractura y rotura. Las principales razones de su importancia son:
Esto ayuda a verificar si las soldaduras cumplen con los estándares mecánicos y estructurales requeridos.
En resumen, la norma EN ISO 9017 es necesaria para garantizar un control de calidad consistente, objetivo y reconocido internacionalmente para las soldaduras de filete mediante pruebas destructivas.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba conforme a la norma EN ISO 9017 "Ensayos destructivos de soldaduras en materiales metálicos - Ensayos de fractura".
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

