ISO 24338 Revestimientos de suelo laminados: determinación de la resistencia a la abrasión
La norma ISO 24338 "Revestimientos de suelos laminados - Determinación de la resistencia a la abrasión" de la Organización Internacional de Normalización (ISO) describe los métodos A y B para medir la resistencia a la abrasión de los elementos de suelos laminados. Estos métodos de ensayo miden la resistencia a la abrasión de la capa superficial.
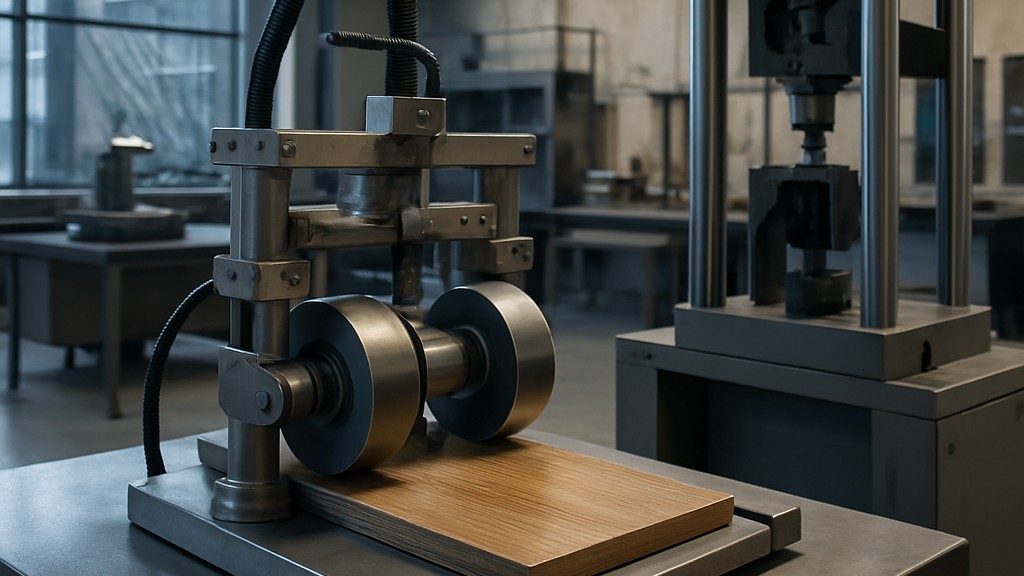
Según el Método A, la abrasión se determina rotando una probeta en contacto con un par de ruedas cilíndricas cargadas y cubiertas con un papel abrasivo específico. Según el Método B, la resistencia a la abrasión se evalúa raspando la superficie de las probetas con un abrasivo específico aplicado por dos ruedas cargadas. Ambos métodos miden el número de revoluciones de la probeta necesarias para producir un grado de desgaste específico. Se desconoce la precisión de estos métodos. Cuando se disponga de datos interlaboratorio, se añadirá a la norma una declaración de precisión.
Los principales equipos utilizados en estas pruebas son:
- Máquina de pruebas (para el método A y el método B)
- Portamuestras de ensayo (para el método A y el método B): El soporte en forma de disco con un diámetro de aproximadamente 105 mm gira en el plano horizontal con una desviación admisible de más/menos 2 mm/m a una frecuencia de 60 más/menos 2 revoluciones por minuto, y la muestra de ensayo se puede sujetar mediante un tornillo de sujeción.
- Conjunto de sujeción y elevación (para los métodos A y B): El conjunto de sujeción y elevación de las muelas abrasivas está diseñado para ejercer una fuerza de 5,4 N ± 0,2 N (método A) o 10 ± 0,2 N (método B) sobre la muestra de ensayo de cada muela. Para el método B, se requiere un contrapeso de 150 ± 3 g para equilibrar la masa de la muela abrasiva para cuero. Se puede utilizar un segundo par de muelas abrasivas para cuero para este fin. La calibración y el mantenimiento de los brazos abrasivos Taber se realizarán de acuerdo con el Apéndice A.
- Ruedas abrasivas recubiertas de caucho (para el Método A): Dos ruedas cilíndricas recubiertas de caucho, de 12,7 mm ± 0,1 mm de ancho y 50 mm de diámetro, que giran libremente sobre un eje. La superficie curva de las ruedas, hasta una profundidad de 6 mm, debe estar hecha de caucho con una dureza de 65 ± 3 IRHD (según ISO 48) o 65 ± 3 Shore A (según ISO 7267-2). Las mediciones y una descripción de una configuración de medición adecuada se muestran en el Apéndice B. Las superficies internas de las ruedas deben estar a 52,5 mm ± 0,2 mm de la línea central del cabezal abrasivo y equidistantes 26,25 mm ± 0,10 mm, y el eje de las ruedas debe estar a 19,05 mm ± 0,3 mm del eje vertical del portamuestras de ensayo. Es importante asegurar el buen estado de las muelas abrasivas, ya que las variaciones en la planitud, dureza, suavidad, redondez y anchura pueden afectar significativamente los resultados de las pruebas. Es fundamental que se cumplan las dimensiones y tolerancias de esta norma, ya que las desviaciones pueden generar errores superiores al 100 %.
- Tiras de lija (para el método A): Se deben utilizar tiras abrasivas de 12,7 mm ± 0,1 mm de ancho en la dirección de la máquina y aproximadamente 160 mm de largo. Estas deben cumplir los siguientes requisitos: gramaje entre 70 g/m² y 100 g/m², tamaño de partícula que pase por un tamiz de 100 μm y se retenga en un tamiz de 63 μm, revestimiento abierto de óxido de aluminio de grano 180, encolado y soporte adhesivo.
- Placas de calibración (para el Método A): Se debe utilizar una placa de zinc laminada con un espesor de 0,8 mm ± 0,1 mm y una dureza Brinell de 48 ± 2 (según la norma ISO 6506-1, diámetro de bola de 5 mm y carga de 360 N). Para fines de homologación o verificación, la placa de zinc no debe utilizarse para más de 10 calibraciones por lado.
- Conjunto de succión (para el Método A): Se deben colocar dos boquillas de succión para cubrir la zona desgastada de la muestra de prueba. Una boquilla debe ubicarse entre las ruedas y la otra justo enfrente. Los centros de las boquillas deben estar separados 77 mm y a 2 mm ± 0,5 mm de la superficie de la muestra de prueba. Con las boquillas cerradas, se debe crear un vacío de 1,5 a 1,6 kPa.
- Cuentarrevoluciones (para el método A y el método B): Se utiliza un cuentarrevoluciones para registrar el número de revoluciones del portamuestras.
- Alimentador de grano y accesorios (solo para el método B)
- En general: Un alimentador de arena debe tener una capacidad mínima de aproximadamente 200 g de arena, y sus partes superior e inferior deben ser practicables. La abertura inferior debe estar situada a 10 mm ± 1 mm por encima de la superficie de la probeta, tener una longitud de 16 mm ± 1 mm y una anchura de 3,18 mm ± 0,38 mm. La longitud de la abertura inferior debe ser radial al portamuestras. El alimentador de arena debe contar con un dispositivo que garantice un flujo constante. El alimentador también debe estar equipado con un dispositivo que permita la detención inmediata de la alimentación en caso necesario.
- Dispositivo de aspiración: Después de que el grano abrasivo haya pasado por debajo de la rueda (en el sentido de giro), se debe colocar una boquilla de aspiración a 3 mm ± 2 mm por encima del riel a lijar, en el plano vertical axial de la rueda izquierda. La potencia de aspiración debe ajustarse a un nivel que elimine todo el polvo y los residuos.
- Material abrasivo: Se debe utilizar un grano abrasivo (óxido de aluminio de horno de arco eléctrico a base de bauxita) con una composición química según la tabla. La gravedad específica del mineral abrasivo es de 3,96 g/cm³ y la dureza Knoop es de 21 kN/mm². El grano medio del mineral tiene una densidad aparente de entre 1,51 g/cm³ y 1,62 g/cm³, según la norma FEPA 44-D. La distribución del tamaño de partícula varía entre 45 µm y 75 µm, con una fracción reducida de finos determinada según la norma FEPA 42-D, según la tabla. El material abrasivo debe almacenarse en un lugar seco y utilizarse una sola vez. No debe tamizarse antes de su uso.
- Muelas abrasivas para cuero: Dos muelas cilíndricas, de 44,4 mm de diámetro nominal y 12,7 mm de ancho, que giran libremente sobre sus ejes. Las muelas están equipadas con una tira de cuero de 12,7 mm de ancho ± 0,1 mm y un espesor mínimo de 1,5 mm. El diámetro total de las muelas con tiras de cuero no debe superar los 52 mm ni ser inferior a 46 mm. La dureza de las tiras de cuero debe ser adecuada para el propósito. Se mide con un durómetro Shore tipo A según la norma ISO 868, con la siguiente desviación: la dureza Shore A se mide en cuatro puntos en el centro de la banda de rodadura de las muelas abrasivas. La dureza del cuero es adecuada si todos los resultados están dentro del rango de A/1:85 a A/1:95. La distancia entre las superficies internas de las muelas debe ser de 52,5 mm ± 0,2 mm, y su eje común debe estar a una distancia nominal de 19,05 mm ± 0,3 mm del eje del portamuestras. El eje de rotación de la probeta debe ser equidistante de las dos muelas. Antes del ensayo, las muelas abrasivas nuevas deben preacondicionarse: Las muelas nuevas se someten a un ensayo inicial de 2000 ciclos siguiendo el procedimiento descrito aquí.
- Cronómetro: Cronómetro con precisión de más/menos 0,1 segundos.
- Contenedor recolector de arena: Un recipiente de masa conocida para recoger la arena al calibrar el alimentador de arena.
- Placas de calibración: Placas de calibración fabricadas en acrílico cell cast con dureza Rockwell M 94 según norma ASTM D785.
- Plantilla transparente para evaluar el desgaste de la zona desgastada: Se debe utilizar una plantilla transparente para observar visualmente el desgaste.
- Materiales o equipos adicionales (Método A y Método B)
- Equipo de pesaje: Para determinar la pérdida de masa de la placa de zinc por el papel de lija o para calibrar el flujo de grano de material abrasivo, se necesita un equipo de pesaje con una precisión de más/menos 1 mg.
- Sala de acondicionamiento: La sala de acondicionamiento debe ser capaz de mantener un clima estándar de 23 grados más/menos 2 grados y una humedad relativa del 50 por ciento más/menos 5 por ciento.
Cada método requiere tres elementos de suelo laminado seleccionados al azar. Se toma una muestra de prueba de aproximadamente 100 mm x 100 mm de cada elemento:
- Una muestra ubicada a 10 mm del borde corto izquierdo del primer elemento
- Una muestra ubicada en el medio del segundo elemento
- Una muestra ubicada a 10 mm del borde corto derecho del tercer elemento
Se deben evitar los bordes y superficies mecanizadas en las muestras. Si el espesor de la muestra supera los 8 mm, estas deben fresarse a una profundidad de 7,5 mm ± 0,5 mm desde la parte posterior para garantizar la carga horizontal en los brazos abrasivos. Es fundamental asegurar que las muestras queden correctamente planas y paralelas después del fresado.
Nuestra organización, que lleva años apoyando a empresas de todos los sectores mediante una amplia gama de actividades de prueba, medición, análisis y evaluación, cuenta con un sólido equipo de empleados que siguen de cerca los avances científicos y tecnológicos globales y se mejoran constantemente. En este contexto, también ofrecemos servicios de prueba de acuerdo con la norma ISO 24338 para suelos laminados: Determinación de la resistencia a la abrasión.



