
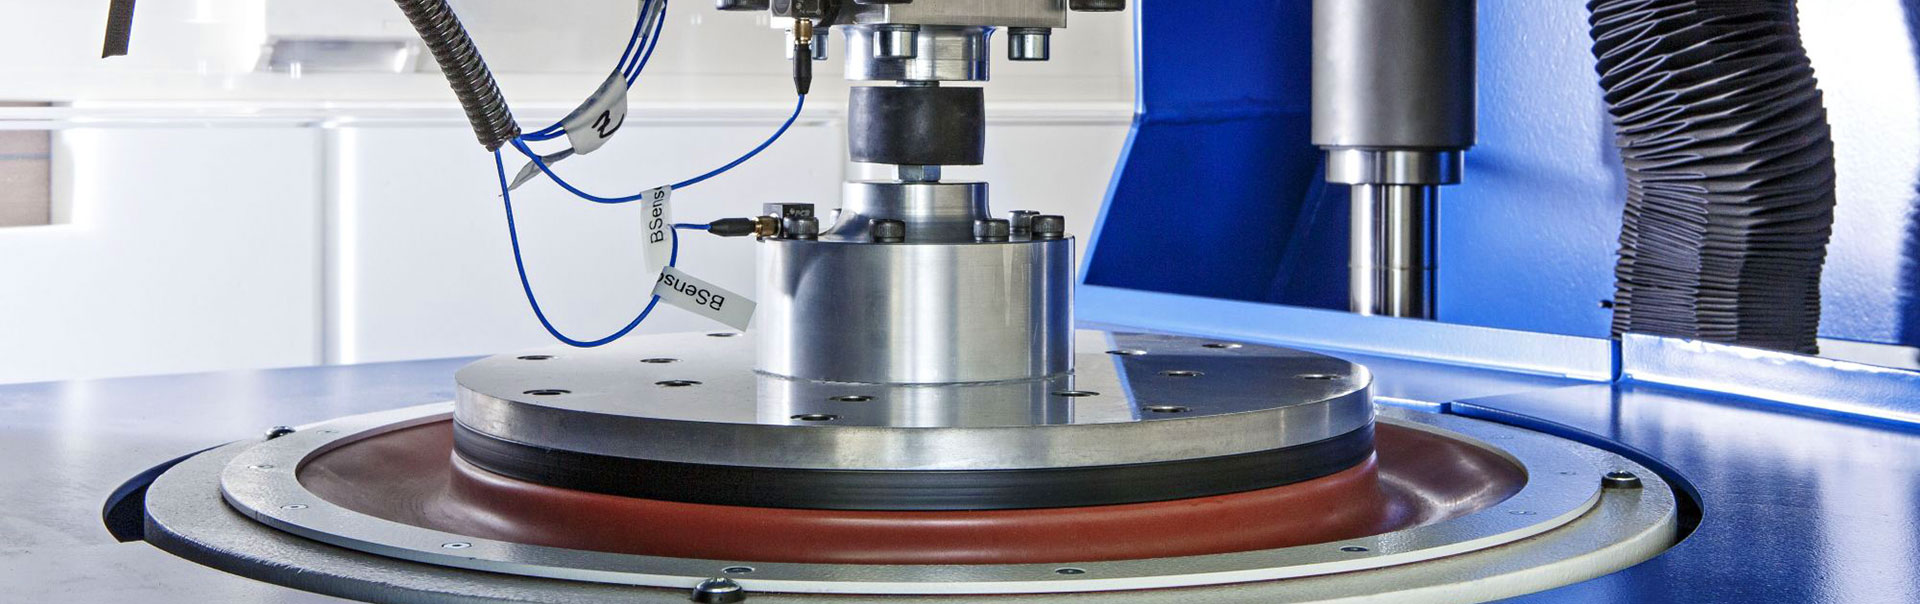
Tiêu chuẩn “Phương pháp thử nghiệm tiêu chuẩn ASTM F1978-22 để đo khả năng chống mài mòn của lớp phủ phun nhiệt kim loại sử dụng chất mài mòn Taber” do Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ (ASTM) công bố mô tả một phương pháp thử nghiệm để xác định khả năng chống mài mòn của lớp phủ kim loại được sản xuất bởi quá trình phun nhiệt trên bề mặt kim loại phẳng. Phương pháp thử nghiệm này được thiết kế như một phương tiện để xác định đặc tính của lớp phủ được sử dụng trên mô cấy phẫu thuật.

Phương pháp này sử dụng thiết bị mài mòn Taber, tạo ra sự kết hợp giữa lăn và ma sát gây mòn bề mặt mặt đường. Độ mòn được đo bằng sự giảm cân tích lũy. Phương pháp thử nghiệm này được giới hạn ở các mẫu phẳng, cứng, không phản ứng đáng kể với nước và không trải qua quá trình biến đổi pha hoặc phản ứng hóa học giữa nhiệt độ phòng và 100 độ trong không khí.
Đối với mục đích của tiêu chuẩn này, các định nghĩa sau được áp dụng:
Phương pháp thử nghiệm này sử dụng thiết bị mài mòn Taber với bánh xe cỡ nòng H-22 (thương hiệu) và khối lượng đầu mài mòn 250 g mà không cần thêm quả nặng. Mẫu được mài mòn bằng tác động quay và ma sát trong điều kiện áp suất được kiểm soát và tác động mài mòn. Được gắn trên bệ quay, mẫu thử quay trên một trục thẳng đứng theo chuyển động quay trượt của hai bánh xe mài mòn. Các bánh xe phải được lắp sao cho chúng quay theo hướng ngược nhau khi tiếp xúc với mẫu thử đang quay. Một bánh xe mài mòn chà mẫu ra phía ngoài về phía ngoại vi và bánh còn lại hướng vào trong, trong khi hệ thống chân không loại bỏ các mảnh vụn mài mòn trong quá trình thử nghiệm. Các vết mòn tạo thành hình vòng cung chéo trên diện tích khoảng 30 cm2. Các mẫu được mài mòn, làm sạch bằng siêu âm, sấy khô, làm mát và cân theo số chu kỳ quay tích lũy (2, 5, 10 và 100) xác định. Các mẫu được cân sau mỗi lần lặp lại và độ giảm trọng lượng là thước đo độ mòn của mẫu.
Phương pháp thử nghiệm này cung cấp một phương tiện để đánh giá khả năng chống lại sự bong tróc hạt của lớp phủ phun nhiệt. Sự bong tróc hạt như vậy có thể xảy ra trong quá trình phẫu thuật đặt bộ phận cấy ghép hoặc do chuyển động vi mô của bộ phận cấy ghép sau khi đặt.
Phương pháp kiểm tra độ mài mòn này có thể hữu ích cho việc phân tích kiểm soát chất lượng của lớp phủ và có thể được sử dụng để đánh giá tác động của các biến số xử lý như chuẩn bị chất nền trước khi phủ, kết cấu bề mặt, các biến số kỹ thuật phủ hoặc xử lý sau lớp phủ.
Phương pháp thử độ mài mòn này dành cho các mẫu có dạng tấm phẳng có kích thước đủ để các bánh xe mài mòn không tách rời khỏi bề mặt của mẫu. Không nên dùng cho các thiết bị có hình dạng hoặc kích cỡ khác.
Chất mài mòn Taber được sử dụng trong các thử nghiệm này có khối lượng 250 g và đầu mài mòn không có trọng lượng bổ sung và bao gồm các bộ phận sau:
Mẫu thử mài mòn phải có dạng hình vuông có cạnh khoảng 10 cm hoặc hình tròn có đường kính 10 cm, dày ít nhất 1,6 mm nhưng không quá 6,5 mm, có 6,5 mm ở giữa để cố định mẫu thử trong mẫu. Giá đỡ của vật liệu mài mòn Taber phải có một lỗ có đường kính. Đối với các chất nền không phải titan, trọng lượng của mẫu thử được tính theo khả năng của cân phân tích.
Lớp phủ được áp dụng theo cách đại diện cho cách được sử dụng trong cấy ghép phẫu thuật đã hoàn thiện.
Ít nhất bảy mẫu được chuẩn bị. Nếu cần đánh giá nhiều hơn một lớp phủ, thì ít nhất sáu mẫu nên được chuẩn bị cho mỗi lớp phủ, và ít nhất một bộ phải chứa bảy mẫu. Từ bộ bảy mẫu, một mẫu được chọn để xác định thời gian cần thiết cho quá trình làm sạch bằng sóng siêu âm. Một mẫu được chọn ngẫu nhiên từ mỗi nhóm sáu mẫu được để riêng để đo sự giảm khối lượng do quá trình làm sạch bằng sóng siêu âm gây ra. Mẫu này (mẫu đối chứng) được cân, làm sạch bằng sóng siêu âm, sấy khô, làm nguội và cân lại.
Trong số rất nhiều nghiên cứu thử nghiệm, đo lường, phân tích và đánh giá được thực hiện cho các doanh nghiệp thuộc nhiều lĩnh vực khác nhau, tổ chức của chúng tôi, với đội ngũ chuyên gia được đào tạo và thiết bị công nghệ tiên tiến, tuân thủ tiêu chuẩn "Phương pháp thử nghiệm tiêu chuẩn ASTM F1978-22 để đo khả năng chống mài mòn phủ phun nhiệt kim loại sử dụng chất mài mòn Taber". Công ty cũng cung cấp các dịch vụ thử nghiệm và chứng nhận xác định.
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

