

La norme ASTM E190, Méthode d'essai standard pour l'essai de ductilité par pliage guidé des soudures, élaborée par l'American Society for Testing and Materials (ASTM), décrit une méthode d'essai de pliage guidé permettant de déterminer la résistance et la ductilité des soudures des produits ferreux et non ferreux. Des défauts non visibles aux rayons X peuvent apparaître à la surface d'un échantillon soumis à une contrainte excessive locale progressive.
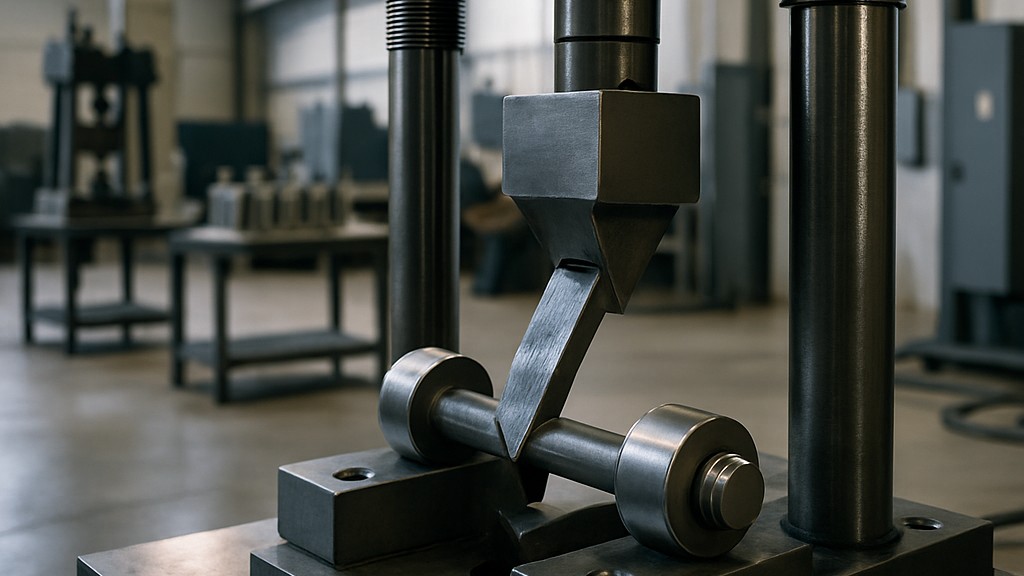
L'éprouvette est pliée dans une matrice en U en appliquant une force au centre du cordon de soudure sur une éprouvette plate, soutenue en deux points équidistants de la ligne d'application de la force. L'éprouvette est enfoncée dans la matrice par un piston façonné pour obtenir le contour souhaité. La surface convexe de l'éprouvette pliée est examinée pour détecter d'éventuelles fissures ou autres défauts apparents.
L'essai de pliage dirigé décrit dans cette méthode d'essai est utilisé pour évaluer la qualité des soudures en ce qui concerne la ductilité, comme en témoigne leur capacité à résister à la fissuration lors du pliage.
Les éprouvettes couramment utilisées pour les essais de pliage guidé sont des éprouvettes rectangulaires usinées à partir de plaques et de tubes. La face de soudure d'une éprouvette plane contient la plus grande partie du matériau de soudure, tandis que la face opposée est appelée racine de soudure. Les types d'éprouvettes sont les suivants :
Lors des essais, des éprouvettes de pliage guidé sont pliées dans un dispositif d'essai sensiblement conforme à la forme spécifiée dans la norme. Les éprouvettes transversales sont placées dans l'élément de moule du dispositif, la soudure à mi-portée. Les éprouvettes de pliage de face sont placées avec la soudure face à la cavité ; les éprouvettes de pliage de fond sont placées avec la racine de la soudure face à la cavité ; et les éprouvettes de pliage latéral sont placées avec le côté présentant les imperfections les plus importantes face à la cavité. En l'absence d'imperfections significatives, l'un ou l'autre côté peut être sélectionné.
Tout moyen approprié peut être utilisé pour déplacer le piston par rapport à la matrice, mais il doit être immobile et ne présenter aucun mouvement latéral significatif. La force est appliquée jusqu'à ce que l'échantillon forme un « U » et qu'aucun fil de 3,2 mm de diamètre ne puisse être inséré entre l'échantillon et un point quelconque de la courbure du piston du gabarit. Cependant, cela serait possible en cas de défaillance prématurée de l'échantillon.
La ductilité des soudures désigne la capacité d'un joint soudé à se déformer plastiquement (flexion ou pliage) sans rupture sous contrainte. Il s'agit d'une propriété mécanique essentielle qui indique la capacité d'un matériau soudé à supporter la déformation sous contrainte de traction ou de flexion, notamment dans des environnements dynamiques ou fortement sollicités.
En soudage, la ductilité mesure la capacité d'un joint soudé à s'étirer ou à se plier avant de se rompre. Une ductilité élevée indique une meilleure capacité à absorber les contraintes sans se fissurer.
La ductilité des soudures est importante pour les raisons suivantes :
Les facteurs affectant la ductilité de la soudure sont :
Les méthodes d’essai suivantes sont généralement utilisées pour déterminer la ductilité des soudures :
Cette norme est largement appliquée aux ponts, aux navires, aux pipelines, aux avions et aux récipients sous pression où la déformation sans défaillance est critique, ainsi qu'aux environnements où la dilatation thermique ou les charges dynamiques lourdes sont critiques.
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de test, de mesure, d'analyse et d'évaluation, dispose d'une équipe solide qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous fournissons également des services de test conformes à la norme ASTM E190, Méthode d'essai pour le pliage guidé des soudures et la ductilité.
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

