

La norme « EN ISO 5173 Essais destructifs des soudures sur matériaux métalliques - Essais de pliage », qui a pour base une norme européenne et a été publiée ultérieurement par l'Organisation internationale de normalisation (ISO), décrit la méthode de réalisation d'essais de pliage transversal de racine, de face et de côté sur des éprouvettes prélevées sur des soudures bout à bout, des soudures bout à bout plaquées (subdivisées en soudures en tôles plaquées et soudures plaquées) et des soudures bout à bout plaquées, afin de révéler des défauts à la surface ou à proximité de la surface de l'éprouvette sous tension pendant l'essai de pliage ou d'évaluer la ductilité.
Cette norme spécifie également les dimensions de l'éprouvette. Elle spécifie également les méthodes à utiliser en remplacement des essais de pliage transversal à l'outil pour les assemblages soudés lorsque les matériaux de base, les zones affectées thermiquement ou le métal fondu présentent des différences significatives de propriétés physiques et mécaniques par rapport au pliage. Cette norme s'applique aux matériaux métalliques sous toutes leurs formes, avec des assemblages soudés réalisés par tout procédé de soudage.
Aux fins de la présente norme, les termes et définitions suivants s'appliquent :
En principe, lors de la réalisation de l'essai, une éprouvette transversale ou longitudinale est prélevée sur un joint soudé et soumise à une déformation plastique par flexion, sans inversion du sens de flexion, de sorte que l'une des surfaces ou sections du joint soudé soit sous tension. La température à laquelle les essais sont effectués doit être enregistrée. La vitesse d'essai doit être constante et, lorsqu'elle est connue, enregistrée. L'essai doit être réalisé conformément à l'une des méthodes décrites dans la présente norme.
Les méthodes d'essai décrites dans la norme EN ISO 5173 permettent d'évaluer la ductilité et la résistance des soudures, et plus particulièrement l'aptitude du matériau soudé à subir une déformation plastique sans fissuration. Les principales méthodes d'essai de pliage sont :
Ces méthodes d’essai sont utilisées dans diverses situations pour évaluer l’intégrité mécanique et la résistance des joints soudés dans les matériaux métalliques.
Les éprouvettes doivent être préparées de manière à ce que le processus de préparation n'affecte pas le matériau de base ni le métal fondu. La taille et la préparation des éprouvettes dépendent de l'épaisseur du matériau et du type d'essai de pliage. Les éprouvettes sont généralement rectangulaires et usinées à partir d'un joint soudé.
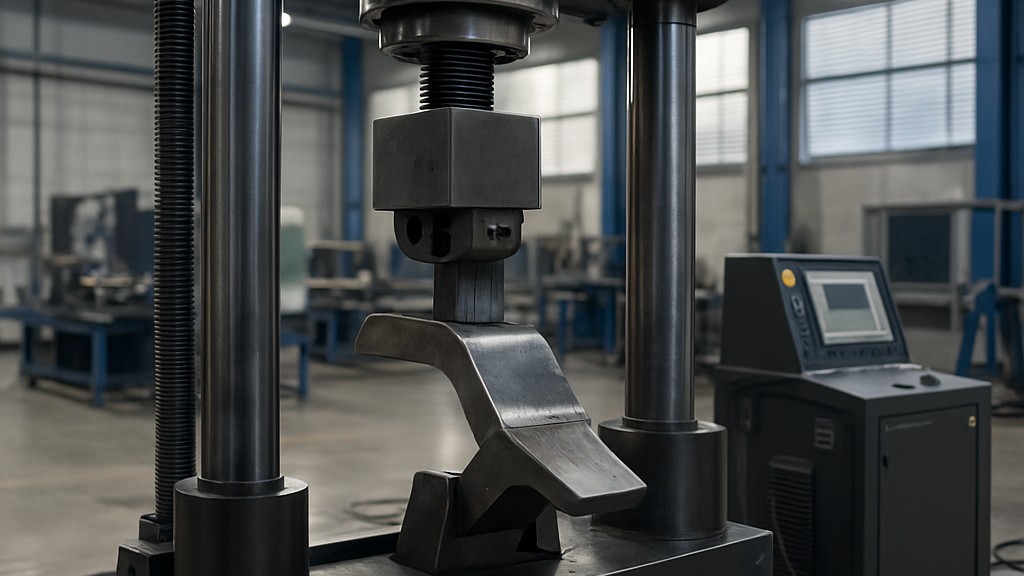
Lors de l'essai, l'échantillon est placé sur deux supports et plié sur une matrice (mandrin) d'un diamètre spécifique. Selon la méthode, le pliage peut être effectué à l'aide d'une machine d'essai de pliage guidée ou de rouleaux. L'angle de pliage et le diamètre de la matrice sont choisis en fonction du type et de l'épaisseur du matériau.
Après pliage, l'éprouvette est examinée afin de déceler d'éventuelles fissures superficielles ou autres discontinuités. Les critères d'acceptation reposent sur la taille maximale admissible des fissures ou la présence de défauts apparents. Les fissures causées par des effets de bord ou des défauts préexistants (non liés au soudage) peuvent être ignorées si elles sont clairement identifiées.
En résumé, cette norme vise à garantir que les assemblages soudés présentent une ductilité adéquate et sont exempts de défauts internes ou de surface significatifs. Elle est couramment utilisée pour les essais de qualification des soudures et le contrôle qualité des produits soudés.
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de test, de mesure, d'analyse et d'évaluation, dispose d'une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services de test conformes à la norme EN ISO 5173 « Essais destructifs des soudures sur matériaux métalliques – Essais de pliage ».
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

