

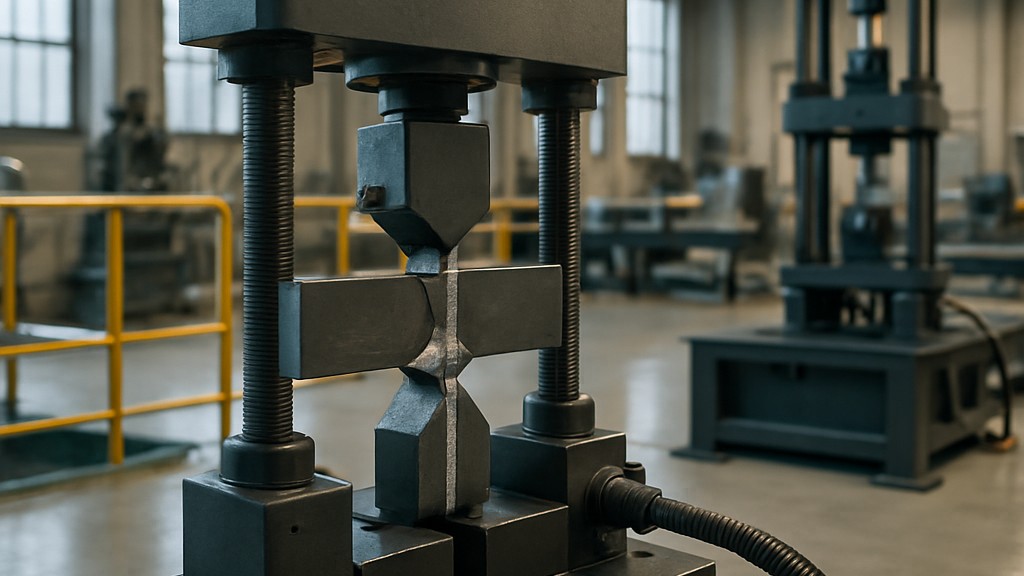
La norme EN ISO 9017, « Essais destructifs des soudures sur matériaux métalliques – Essai de rupture », basée sur une norme européenne et publiée ultérieurement par l'Organisation internationale de normalisation (ISO), décrit les dimensions des éprouvettes et les procédures d'essai de rupture afin d'obtenir des informations sur les types, les dimensions et la répartition des défauts internes tels que la porosité, les fissures, l'absence de fusion, l'absence de pénétration et les inclusions solides sur la surface de rupture. Cette norme s'applique aux matériaux métalliques sous toutes leurs formes, dont les assemblages sont réalisés par soudage par fusion d'une épaisseur égale ou supérieure à 2 mm.
Aux fins de la présente norme, les termes et définitions suivants s'appliquent :
Le joint est fracturé le long du métal soudé afin d'examiner la surface de rupture. La rupture peut être induite par flexion ou traction, sous charge statique ou dynamique. De plus, les dimensions de l'entaille et la température peuvent être modifiées pour induire la rupture. Sauf indication contraire, les essais doivent être réalisés à température ambiante (23 °C ± 5 °C).
Sauf spécification contraire dans la norme d'application ou accord entre les parties contractantes, les dimensions de l'éprouvette doivent être conformes aux valeurs indiquées dans la norme. L'éprouvette doit fournir un échantillon suffisant pour la longueur et la surface totales d'inspection requises.
La longueur, la surface et le nombre d'éprouvettes d'essai à inspecter sont spécifiés par la norme d'application ou par accord entre les parties contractantes. Les soudures des tôles sont découpées transversalement au joint soudé sur des éprouvettes d'essai de longueur de soudure approximativement égale. Pour les soudures bout à bout, l'axe de la soudure se situe au centre de l'éprouvette. Pour les soudures des tubes, sauf spécification contraire dans la norme d'application ou accord entre les parties contractantes, l'éprouvette doit comporter au moins deux éprouvettes. Lors des essais de pliage vers l'extérieur, un nombre égal d'éprouvettes sont testées en tension à la racine et en tension superficielle. Si le diamètre du tube est trop petit pour produire le nombre d'éprouvettes requis, des éprouvettes supplémentaires doivent être soudées.
Chaque éprouvette doit être marquée afin d'identifier son emplacement exact dans le produit fabriqué ou le joint duquel elle a été retirée. Chaque éprouvette doit être marquée dès son retrait de l'éprouvette.
La méthode de retrait doit prévenir les effets thermiques ou mécaniques néfastes. En général, une section de 25 mm doit être retirée à chaque extrémité des soudures d'essai, sauf si des informations sur les extrémités des soudures sont requises (par exemple, défauts d'amorçage/d'arrêt).
Les éprouvettes doivent être découpées par découpage thermique ou mécanique. Les autres matériaux métalliques ne peuvent être découpés que mécaniquement.
La rupture des soudures dans les plaques ou les tuyaux peut être supportée par un ou plusieurs des éléments suivants :
Selon la ductilité du métal fondu, des entailles carrées, rondes ou pointues peuvent être utilisées. Pour les matériaux à forte ductilité (par exemple, l'aluminium et le cuivre), des entailles pointues sont recommandées. La profondeur de l'entaille doit être suffisante pour provoquer une rupture de la soudure.
La norme EN ISO 9017 est essentielle car elle fournit une méthode normalisée pour les essais destructifs des soudures, notamment les essais de rupture et de fracture. Les principales raisons de son importance sont les suivantes :
Cela permet de vérifier si les soudures répondent aux normes mécaniques et structurelles requises.
En bref, la norme EN ISO 9017 est nécessaire pour garantir un contrôle qualité cohérent, objectif et reconnu internationalement pour les soudures d’angle grâce à des tests destructifs.
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de test, de mesure, d'analyse et d'évaluation, dispose d'une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services de test conformes à la norme EN ISO 9017 « Essais destructifs des soudures sur matériaux métalliques – Essais de rupture ».
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

