ISO 24338 Revêtements de sol stratifiés - Détermination de la résistance à l'abrasion
La norme de l'Organisation internationale de normalisation (ISO) « ISO 24338 Revêtements de sol stratifiés – Détermination de la résistance à l'abrasion » décrit les méthodes A et B de mesure de la résistance à l'abrasion des revêtements de sol stratifiés. Ces méthodes d'essai mesurent la résistance à l'abrasion de la couche de surface.
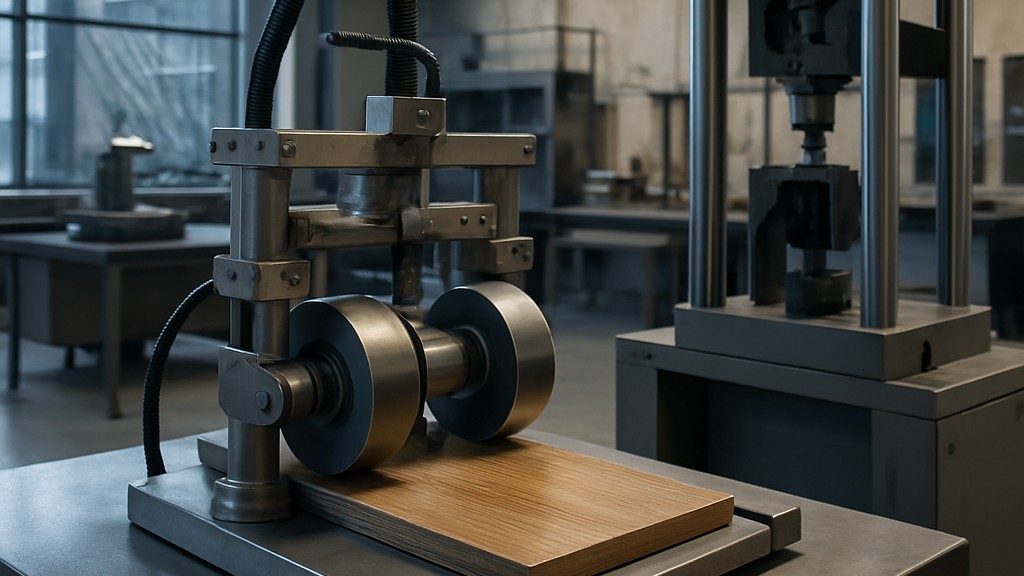
Selon la méthode A, l'abrasion est déterminée par la rotation d'une éprouvette en contact avec deux meules cylindriques chargées recouvertes d'un papier abrasif spécifique. Selon la méthode B, la résistance à l'abrasion est évaluée par abrasion de la surface des éprouvettes avec un abrasif spécifique appliqué par deux meules chargées. Les deux méthodes mesurent le nombre de tours de l'éprouvette nécessaire pour provoquer un degré d'usure spécifié. La précision de ces méthodes est inconnue. Dès que des données interlaboratoires seront disponibles, une déclaration de précision sera ajoutée à la norme.
Les principaux équipements utilisés dans ces tests sont :
- Machine d'essai (pour la méthode A et la méthode B)
- Porte-éprouvette (pour méthode A et méthode B) : Le porte-éprouvette en forme de disque d'un diamètre d'environ 105 mm tourne dans le plan horizontal avec une déviation admissible de plus/moins 2 mm/m à une fréquence de 60 plus/moins 2 tours par minute, et l'éprouvette peut être serrée par une vis de serrage.
- Ensemble de maintien et de levage (pour les méthodes A et B) : L'ensemble de maintien et de levage des meules abrasives est conçu pour exercer une force de 5,4 N ± 0,2 N (méthode A) ou de 10 ± 0,2 N (méthode B) sur l'éprouvette pour chaque meule. Pour la méthode B, un contrepoids de 150 ± 3 g est nécessaire pour équilibrer la masse de la meule en cuir. Une deuxième paire de meules en cuir peut être utilisée à cet effet. L'étalonnage et la maintenance des bras abrasifs Taber doivent être effectués conformément à l'annexe A.
- Meules abrasives revêtues de caoutchouc (pour la méthode A) : Deux meules cylindriques revêtues de caoutchouc, de 12,7 mm de large (± 0,1 mm) et de 50 mm de diamètre, tournant librement autour d’un axe. La surface incurvée des meules, sur une profondeur de 6 mm, doit être en caoutchouc d’une dureté de 65 ± 3 IRDC (selon la norme ISO 48) ou 65 ± 3 Shore A (selon la norme ISO 7267-2). Les mesures et la description d’un montage de mesure approprié sont présentées à l’annexe B. Les surfaces intérieures des meules doivent être à 52,5 mm de l’axe de la tête abrasive (± 0,2 mm) et équidistantes de 26,25 mm de large (± 0,10 mm), et leur axe doit être à 19,05 mm de l’axe vertical du porte-éprouvette. Il est important de s'assurer que les meules abrasives sont en bon état, car les variations de planéité, de dureté, de lissé, de circularité et de largeur peuvent affecter considérablement les résultats des essais. Il est crucial de respecter les dimensions et les tolérances de cette norme, car tout écart peut entraîner des erreurs supérieures à 100 %.
- Bandes de papier de verre (pour la méthode A) : Utiliser des bandes abrasives de 12,7 mm de large (plus ou moins 0,1 mm) dans le sens machine et d'environ 160 mm de long. Elles doivent répondre aux exigences suivantes : grammage compris entre 70 g/m² et 100 g/m², granulométrie passant à travers un tamis de 100 µm et retenant un tamis de 63 µm, oxyde d'aluminium à grain 180, à revêtement ouvert, collées et support adhésif.
- Plaques d'étalonnage (pour la méthode A) : Utiliser une plaque de zinc laminée d'une épaisseur de 0,8 mm ± 0,1 mm et d'une dureté Brinell de 48 ± 2 (conformément à la norme ISO 6506-1, diamètre des billes 5 mm et charge 360 N). Aux fins d'homologation ou de vérification, la plaque de zinc ne doit pas être utilisée pour plus de 10 étalonnages par face.
- Dispositif d'aspiration (pour la méthode A) : Deux buses d'aspiration doivent être positionnées de manière à couvrir la zone usée de l'éprouvette. Une buse doit être placée entre les roues, l'autre directement en face. Leur centre doit être distant de 77 mm et à 2 mm (plus ou moins 0,5 mm) de la surface de l'éprouvette. Buses fermées, un vide de 1,5 à 1,6 kPa doit être créé.
- Compte-tours (pour la méthode A et la méthode B) : Un compte-tours est utilisé pour enregistrer le nombre de tours du porte-échantillon.
- Distributeur de gravier et accessoires (pour la méthode B uniquement)
- En général : un doseur de sable doit avoir une capacité de stockage minimale d’environ 200 g de sable, et ses parties supérieure et inférieure doivent être ouvrables. L’ouverture inférieure doit être située à 10 mm (plus ou moins 1 mm) au-dessus de la surface de l’éprouvette, avoir une longueur de 16 mm (plus ou moins 1 mm) et une largeur de 3,18 mm (plus ou moins 0,38 mm). Sa longueur doit être radiale par rapport au porte-éprouvette. Un dispositif intégré au doseur de sable doit assurer un débit constant. Le doseur doit également être équipé d’un dispositif permettant l’arrêt immédiat de l’alimentation en cas de besoin.
- Dispositif d'aspiration : Après le passage des grains abrasifs sous la meule (dans le sens de rotation), une buse d'aspiration positionnée à 3 mm (plus ou moins 2 mm) au-dessus du rail à poncer doit être placée dans le plan vertical axial de la meule gauche. La puissance d'aspiration doit être réglée pour éliminer toute la poussière et les débris.
- Matériau abrasif : Utiliser un grain abrasif (à base de bauxite, oxyde d’aluminium de four à arc électrique) dont la composition chimique est conforme au tableau. La densité du minéral abrasif est de 3,96 g/cm³ et sa dureté Knoop de 21 kN/mm³. La forme à grains moyens du minéral présente une masse volumique apparente comprise entre 1,51 g/cm³ et 1,62 g/cm³, conformément à la norme FEPA 44-D. La granulométrie varie entre 45 µm et 75 µm, avec une fraction de fines réduite déterminée conformément à la norme FEPA 42-D, conformément au tableau. Le matériau abrasif doit être stocké dans un endroit sec et utilisé une seule fois. Il ne doit pas être tamisé avant utilisation.
- Meules en cuir : Deux meules cylindriques, de diamètre nominal 44,4 mm et de largeur 12,7 mm, tournant librement autour de leur axe. Les meules sont munies d'une bande de cuir de 12,7 mm de largeur (plus ou moins 0,1 mm) et d'une épaisseur minimale de 1,5 mm. Le diamètre total des meules à bande de cuir ne doit pas dépasser 52 mm ni être inférieur à 46 mm. La dureté des bandes de cuir doit être adaptée à l'usage. Elle est mesurée à l'aide d'un duromètre Shore A de type A, conformément à la norme ISO 868, avec l'écart suivant : la dureté Shore A est mesurée en quatre points au centre de la bande de roulement des meules. La dureté du cuir est adaptée si tous les résultats sont compris entre A/1:85 et A/1:95. La distance entre les surfaces intérieures des meules doit être de 52,5 mm ± 0,2 mm, et leur axe commun doit être réglé à une distance nominale de 19,05 mm ± 0,3 mm de l'axe du porte-éprouvette. L'axe de rotation de l'éprouvette doit être équidistant des deux meules. Avant l'essai, les meules neuves doivent être préconditionnées : elles sont soumises à un essai initial de 2 000 cycles selon la procédure décrite ici.
- Chronomètre : Chronomètre avec une précision de plus/moins 0,1 seconde.
- Récipient de collecte de sable : Un récipient de masse connue pour collecter le sable lors de l'étalonnage du doseur de sable.
- Plaques d'étalonnage : Plaques d'étalonnage en acrylique coulé cellulaire avec dureté Rockwell M 94 selon la norme ASTM D785.
- Gabarit transparent pour évaluer l'usure de la zone usée : Un gabarit transparent doit être utilisé pour observer visuellement l'usure.
- Matériel ou équipement supplémentaire (méthode A et méthode B)
- Équipement de pesée : Pour déterminer la perte de masse de la plaque de zinc par le papier de verre ou pour calibrer le flux de grains du matériau abrasif, un équipement de pesée avec une précision de plus/moins 1 mg est nécessaire.
- Salle de conditionnement : La salle de conditionnement doit pouvoir maintenir un climat standard de 23 degrés plus/moins 2 degrés et une humidité relative de 50 pour cent plus/moins 5 pour cent.
Chaque méthode nécessite trois éléments de revêtement de sol stratifié sélectionnés au hasard. Un échantillon d'environ 100 mm x 100 mm est prélevé sur chaque élément :
- Un échantillon situé à 10 mm du bord court gauche du premier élément
- Un échantillon situé au milieu du deuxième élément
- Un échantillon situé à 10 mm du bord court droit du troisième élément
Les bords et surfaces usinés doivent être évités sur les échantillons. Si l'épaisseur de l'échantillon dépasse 8 mm, il convient de l'usiner à une profondeur de 7,5 mm, plus ou moins 0,5 mm à partir de la face arrière, afin de garantir une charge horizontale sur les bras abrasifs. Il est essentiel de s'assurer que les échantillons sont parfaitement plans et parallèles après l'usinement.
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de tests, de mesures, d'analyses et d'évaluations, s'appuie sur une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services de tests conformes à la norme ISO 24338 Revêtements de sol stratifiés - Détermination de la résistance à l'abrasion.



